干钣金这行十几年了,最听不得三个字:差不多。真的。
上周去一个老客户的厂里,看见他们质检员拿着卡尺在跺脚——“又超差了0.2,这批壳子全废!”旁边学徒嘟囔:不就是指甲盖的厚度嘛,至于吗。我心想:呵,年轻人。
💡 钣金加工这东西,说白了就是把金属板材像揉面团一样,剪、冲、切、折、焊……变成你想要的形状。但面团揉坏了还能重来,2mm的不锈钢板切歪了?那就是一堆废铁。尤其是现在,给医疗器械、半导体设备做机箱,图纸上标的公差动不动就±0.05mm,比头发丝还细。你拿什么“差不多”去交差?
早年间:榔头敲出来的“艺术”
我师父那辈人,搞钣金全靠手。一块板要折个直角,先划线,再用氧割枪烧,烧红了拿大锤砸。咣当咣当,火星四溅。你说没精度?有,全在老师傅的手感里。他今天心情好,眼睛瞄得准,误差能控制在一个毫米以内;要是昨晚没睡好,对不起,那个角就是歪的。

后来有了剪板机、折弯机,好点儿,但也靠人。我2008年入行的时候,厂里一台数控折弯机是宝贝,可编程后挡料需要手动输入参数,界面全是英文缩码,老师傅不会,年轻人不敢动。最后还得是车间主任亲自调,一边调一边骂娘:“这破机器还不如我手掰得准!”
说实话,那时候整个行业对精度的要求也不高。做配电柜、文件柜,客户拿尺子量,嘿,门能关上,锁扣对得上,签收。但现在呢?新能源车的电池包箱体,防水等级IP67,你试试拿“差不多”去密封?漏一点电解液就得着火。❗
激光切割:精度革命的起点
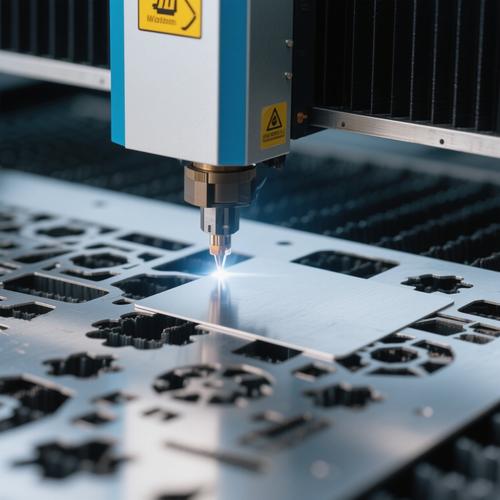
变化来得太快。2015年我们咬牙上了第一台光纤激光切割机,6kw。机器到厂那天,厂里五十多号人围着看。编程的工装小伙把DXF图导进去,按下启动——切割头贴着板材嗖嗖跑,火花像瀑布一样,切缝窄得只有0.1mm。一个复杂的零件,以前剪板加冲孔要三四道工序,现在两分钟完活。
⚠️ 但别高兴太早。激光切得准,不代表万事大吉。热影响区会把薄板烤得微微翘起,尤其是铝板。有次我们切一批1mm的镜面不锈钢装饰条,切完发现扭曲了1.2毫米,投影在墙上都是波浪线……客户当场黑脸。后来学乖了,加了微连点工艺,切割路径优化,甚至连编程时的引线位置都要重新算。这玩意儿,真是一坑一个教训。
折弯:永远在鬼门关走钢丝
切完要折弯,对吧?我认为,折弯才是精密钣金的地狱关卡。因为激光切割的误差可能只有0.03,但到了折弯工序,模具磨损、板材回弹、设备挠度补偿……随便哪一样,都能让你的精度瞬间崩盘。
举个例子。我们做过一种医疗设备的支架,上面要折16道弯,道道都是90度,而且两边必须对称,误差不能超过0.2度。刚开始做,所有折弯顺序都试了,就是有一边总会翘起来0.5mm。调了三天三夜,人都快疯了。后来发现是模具本身的不平行度累积超过了0.07mm。换个新模具?成本两千。不换?这批货赔五万。呵呵。

现在好多了,折弯中心可以实时角度测量并反馈补偿。但机器是死的,材料批次不同、轧制方向不同,回弹量就不一样。我总结了一个血泪经验:做精密钣金,你必须建立自己的材料数据库——把每次用的钢板铝板,先试折,记录回弹补偿值,存档。这就跟中医把脉一样,得摸清每种材料的脾气。
不过话说回来,成本也是个要命的事。客户一边要你高精度,一边压价。有时候真想甩手不干。但停不下来啊,这行就是这样,投入了设备、技术,不往前走就会被淘汰。
QA:你关心的那些痛点
问:我有个钣金件需要加工,但图纸上公差标得太严,很多厂说做不了,是故意刁难吗?
答:不全是。有的设计工程师确实不了解实际工艺,随手一标0.05,但那个尺寸可能和别的零件装配毫无关系。建议你找个懂制造的老手做DFM分析,有些公差可以协商放宽。但如果真是功能性要求,那就只能找有进口设备、做过精密钣金的厂家,别图便宜。
问:同样是激光切割,为什么有的厂报价差一倍?
答:这里头门道多了。激光切割的计价通常按切割长度和板厚算,但有的厂会把穿刺点算得很少,或者优化排版提高材料利用率,成本就低了。更重要的是,设备本身的倍速齿轮、激光器的衰减维护,都影响精度和效率。便宜的那些,可能割出来的断面有斜度,挂渣严重,后道打磨能烦死你。✅ 建议先打样,看切断面质量,量关键尺寸。
问:现在都说“工业4.0”、“智能钣金生产线”,真的管用吗?
答:对于大批量单一品种,绝对管用。像汽车钣金件,全自动化,上下料有机器人,折弯有无人单元,焊装线全自动,分分钟效率翻倍。但对多品种小批量(我们经常一单就做几十个),柔性要求极高,目前还是半自动为主。但趋势明显,扫码调程序、数控云排产,确实降低了对人的依赖。我去年刚给厂里上了一套MES系统,虽然磨合期掉了一层皮,但现在订单可视化、实时看板,省心不少。
最后,聊点实在的

干了这么久,最大的感触是:钣金加工这行业,水不深,但坑多。 精度不是靠一张嘴,是靠设备、工艺、经验、甚至对材料的敬畏心堆出来的。你如果是个采购,别光比价,去看看厂里的机器用了几年,问问他们怎么控制回弹,折弯机有没有补偿功能。你会发现,贵有贵的道理。
但话说回来,国产设备现在进步神速,有些品牌的中功率激光切割机,切割质量和进口比已经没代差了,价格还便宜一半。我们新添的一台国产折弯中心,磨合好了之后,重复定位精度能稳在4丝以内。这在十年前想都不敢想。
技术的浪潮滚过来了,要么早点上船,要么等着淹死。真的。
💥 对了,最近遇到一个奇葩单:0.3mm的钛箔折弯,回弹量几乎占30%,我们差点用锤子校正了……最后上的是冷弯校形工艺,有惊无险。这种活儿,干一次老十岁,但干成了能跟同行吹一年。值不值?不知道,反正挺爽的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:做钣金加工,精度就是命门——聊聊那些年我们追过的微米 https://www.dachanpin.com/a/tg/66271.html