新手最易犯的错——顺铣还是逆铣?
说实话,刚入行那几年,我压根儿没把顺铣逆铣当回事。不就是个方向问题嘛,能有多大差别?结果呢?工件飞出去过,刀崩了口,甚至机床都震得咣当响。顺铣时刀具寿命能延长30%以上,但前提是你的机床间隙得足够小。老旧的普铣千万别乱试顺铣,那简直是玩命。反倒是逆铣,虽然加工面没那么光滑,但稳当啊,尤其是在黑皮工件上第一刀,我绝对不会用顺铣。血换来的教训,记住了?

不过话说回来,现在的数控加工中心,刚性好得要命,随便你怎么折腾。可即便是这样,遇上薄壁件,我还是会老老实实地用逆铣。那股子拾刀时的拉扯感,心里不踏实。你永远猜不到下次振动会在什么时候把零件给撕了。
聊聊刀:不是越贵越好,但便宜的肯定要你命
刀具这事儿,我踩过的坑够写一本书了。有次贪便宜买了一批不知名品牌的整体硬质合金立铣刀,想着粗加工嘛,费就费了。结果呢?一个下午崩了六把!六把啊!换刀时间加上废料,老板脸都绿了。涂层最关键,真的。TiAlN对付钢件那是神器,不锈钢?老老实实用AlCrN或者专门的不锈钢涂层。你要是敢拿干钢件的刀去捅钛合金,嘿嘿,半小时后你就明白什么叫“火花四溅的浪漫”——实际上就是灾难。
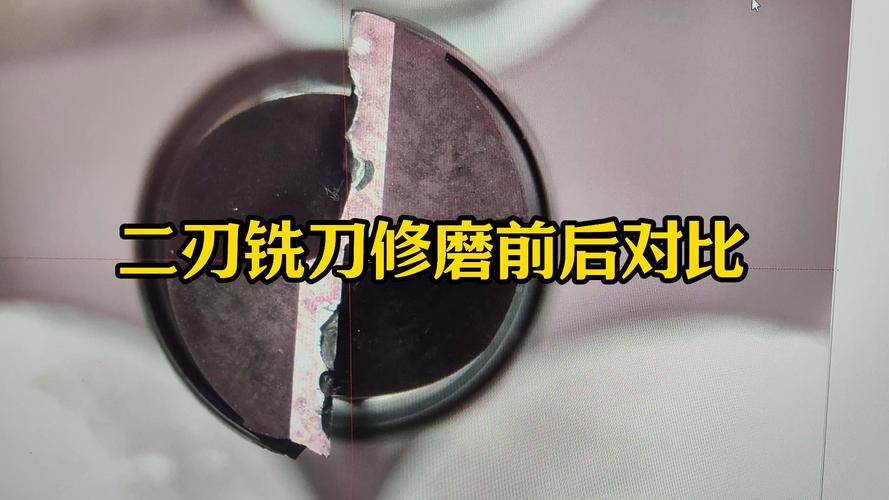
另外,别迷信大品牌。某山特的刀确实好,但价格也美丽。中端活儿,国产一线绝对够用,像我常买的刀具,性价比甩进口几条街。前提是你得会挑,听我的,看前角、螺旋角和排屑槽。别光看外表,那磨削纹路均匀不均匀,拿放大镜一照就现原形。
切削参数——照搬手册?你太天真了
切削参数从来不是死的。线速度、每齿进给,这些理论上很完美,但实际加工中,装夹刚性、机床功率、冷却方式,哪个不是变量?我见过最离谱的事:一个徒弟照着进口刀具样本给的参数,一启动,刀直接断成三截。样本上的参数是在最理想状态下测试的,你的机床能达到那水平吗?早就磨损到不知道哪里去了的丝杠,还敢跑那么高转速?❗ 所以每次拿到新工件,我都是先降30%参数走一遍,观察切屑形状、听声音,再慢慢往上调。
听声音太重要了。好的切削应该是平稳的嘶嘶声,一旦出现刺耳的尖叫或者断续的嘎嘎声,赶紧停机。不是刀钝了就是共振了。这时候还硬干,等着撞刀吧。切屑颜色也能告诉你很多事:排出的屑要是深蓝发紫,那不得了,切削温度太高,刀马上就完了。正常的干切钢件,浅黄到浅棕是理想范围。当然,现在更多的是用微量润滑或者高压冷却,干切占比少了,但是原理得懂。
读者最头疼的问题,我集中回答
问:为什么我铣出来的面光洁度很差,像狗啃的一样?
答:先检查刀尖是不是积屑瘤,尤其是加工铝和铜时特别容易。积屑瘤长起来跟小山似的,把刀刃都包住了,切出来的面能好才怪。用煤油或者专门的切削液冲,或者提高线速度避免积屑产生。另一个可能是切削用量太小,导致刀具在工件表面“摩擦”而不是“切削”,适当增大进给试试。再不行,刀该扔了,别舍不得。
问:加工不锈钢真的太难了,刀磨损快,还粘,怎么办?
答:不锈钢就是磨人的小妖精。第一,刀具一定要锋利,钝一点就完蛋,涂层必须选耐高温的,比如AlTiN。第二,冷却要跟上,最好用高压内冷的刀柄,把切屑冲走,别让它在刃口堆着。第三,切深不能太小,不锈钢加工硬化严重,你磨蹭着走,下一刀的硬度就上来了。所以别怕,大进给、低转速、大切深,听着反常识?实践出真知啊。
装夹与找正——细节决定生死
很多人忽视装夹,觉得只要钳子夹紧就行了。大错特错。薄壁件你用平口钳死命夹,一松开,零件直接变形翘曲,量都白干了。这时候要么用软爪、要么用真空吸盘,甚至上胶水。夹具的单位压力比总夹紧力更重要,分散受力是关键。找正也是一样,歪一丝,铣出来的槽、孔都是歪的,装上去能配合才怪。我现在习惯用杠杆表多打几个点,特别是长轴方向,别说你靠机床的精度,那玩意儿得校准。

还有,热变形。加工个大平面,冷却液一冲,热量带走,尺寸变了。你上午测合格,下午就超差。所以很多精密加工,都是先粗加工,丢一边冷却,再精加工。或者干切,靠压缩空气吹走热量。这些经验,书本上不会告诉你有多重要。
写到最后,说点掏心窝的话。铣削加工这事,没太多捷径。多撞几回刀,多废几个活儿,啥都明白了。但千万别拿安全开玩笑,飞出来的刀片能要人命。防护门关好,眼镜戴紧。好了,今天就聊这么多,车间里还有件等着干呢。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工实战:从撞刀到镜面,我花了十年才懂的那些事 https://www.dachanpin.com/a/tg/66277.html