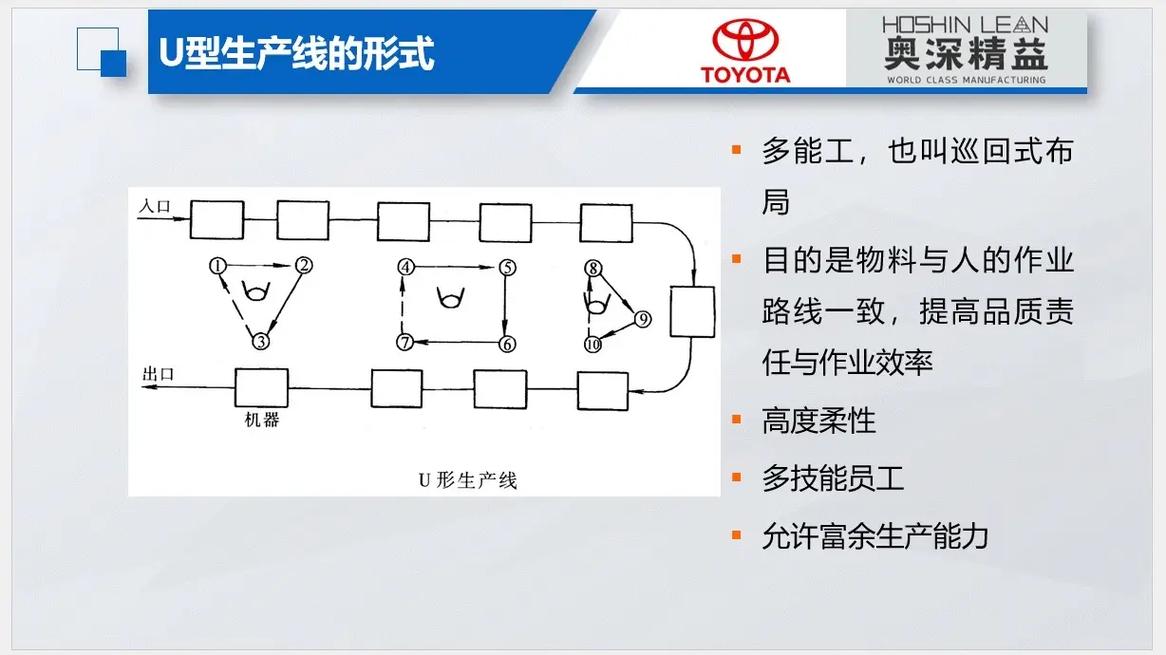
去年底,我蹲在东莞一家电子厂的总装线旁,看着眼前的数据差点把咖啡杯捏碎——这条线理论节拍18秒,实际产出却只有规划量的72%。最要命的是,第三工位那个小伙子手忙脚乱,旁边几个大姐却隔三差五刷手机。你说这是管理问题?不,这是典型的产线失衡,而大多数工厂甚至不知道怎么算这笔账。
很多老板以为买几条自动传送带、挂块电子看板就搞定了生产线平衡。哈!要是这么简单,我这些年帮客户做的上百个改善项目岂不是白干了?说实话,线平衡的真正门槛在“动态”二字——节拍会随订单波动,人员会疲劳,物料可能来料异常,这些变量搅在一起,静态的工序分配表就是一张废纸。
你以为测完工时就算完?别天真
标准工时测定是基础,但很多IE工程师一上来就掐秒表,把每个动作拆得七零八落,最后整出一份漂亮至极的平衡墙。结果呢?一上量就崩。为什么?因为他们忽略了真实操作中的“微停顿”——取料时卡了一下,气动扳手偶尔扭力不够,甚至光线暗了多瞟一眼,这些几秒钟的积累足以吃掉你所有的理论余量。❗所以在我的项目里,工时观测必须由作业员自己记录“异常耗时”,而不是只靠IE盯着。你别不信,让工人自己写,反馈的真实性往往爆表。

另一个坑——很多工厂把线平衡搞成纯数学题,一味追求各工位时间绝对值相等。但人不是机器!第三个工位需要弯腰取料,第五个工位要扭头看屏幕,第七个工位有个新员工……生理负荷、技能水平、质量风险全部要折算成“等效时间”,这个算法我在十几年前从丰田系供应商那里学来,至今没见哪本教材写透。对,就是那个你得把弯腰角度、拿取距离换算成代谢当量的“土办法”,但效果比花哨软件靠谱得多。
瓶颈工位是“填”出来的还是“消”掉的?

处理瓶颈的经典套路是“填”:加人、加设备、合并工位、预先装配。可你有没有想过,很多瓶颈根本不是产能不足,而是上游给的活儿太烂。前阵子帮一家重型机械厂做改善,总装线卡在一个拧螺丝的工位,追问下去发现——是上一层的组件孔位偏差大,工人得拿锤子先敲两下。你说这时候在拧螺丝那里加人有用吗?💡我们把改善资源投到上游折弯工序的模具精度上,拧螺丝的瓶颈自然消解,线平衡率一下子从68%蹿到89%。所以说,平衡要从源头看,别死盯着局部效率。
这里就要引入一个反常识的实践:允许战略性不平衡。对,你没看错。如果某个工位的设备折旧成本高得离谱,或者需要特殊技能人才难以招募,那么故意让这个工位略微超负荷,同时用缓冲库存吸收波动,总成本反而更低。别总是试图把每个站点的饱和度都拉到95%以上,这个思想在业内叫“约束理论”,可真正敢用、会用的人不多。
实操QA:你关心的问题在这里

问:线平衡改善到底多久做一次合适?是不是每年大修一次就够了?
答:哈,问得典型。新项目导入后前三周几乎每天都在调——因为作业员还在学习曲线爬坡期。稳定后,我建议每月复盘一次产线数据,重点看产距时间波动和岗位之间的在制品堆积量。季度性产品切换要重测工时,遇到人员大批变动立即做。总之别把它当年度项目,它是长在生产线上的日常管理。
问:小批量多品种怎么办?换线频繁,平衡还有意义吗?
答:太有意义了!只是方法得变。核心在“快速切换标准作业”和“混流排程”。你得提前做好各品种的工序组合分析,把相似作业的工位设计成柔性单元,换线时只动局部,更换工装夹具而非工装架构。另外,善用“水蜘蛛”配送和线边物料成套化,能大幅降低换线对平衡的冲击。这方面日本电产和德昌电机有很成熟的案例,找个时间去参观能有直观感受。
多说一嘴,混流线最容易忽视的是作业员技能矩阵的更新滞后,培训计划跟着混的节奏走才对。不然能干的累死,不能干的站那发呆——又回到失衡的老路。
不要让“数字化”成为新的不平衡理由
这几年MES、数字孪生满天飞,好像不上系统就不会做改善了。我在一个项目里见过系统自动计算出的“最优平衡方案”,结果把两个需要协作沟通的工位拆得老远,工人互相喊话听不见,质量问题频发。所以,数字化是工具,不是裁判,线平衡的逻辑必须嵌入现场的实际约束:工位之间距离、信息传递方式、异常响应路径……这些“软”要素纳入算法,才算真正意义上的智能平衡。
最后,我给你一个立刻能动手的清单:
- 周一早会拿五分钟,让各工位通报昨天最大的阻碍是什么,记下来;
- 选一条示范线,停止用秒表,改用视频拍摄后逐帧分析,你会看到平时忽略的浪费;
- 在平衡墙上,不光贴时间数据,还要标记每个工位的难易度、安全风险、质量关键点,用彩色标签;
- 找到那个“被隐藏”的缓冲——哪两个工位之间的在制品堆得最高,就去挖根源。
生产线平衡不是请客吃饭,也不是Excel里的加减乘除。是真金白银的成本,是一线工人的疲劳与抱怨,是客户催货时你手里的底牌。如果读完这篇文章你只记得一句话,那就记住这句:平衡不是目的,流动才是。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别让一个工位拖垮整条线 https://www.dachanpin.com/a/tg/66295.html