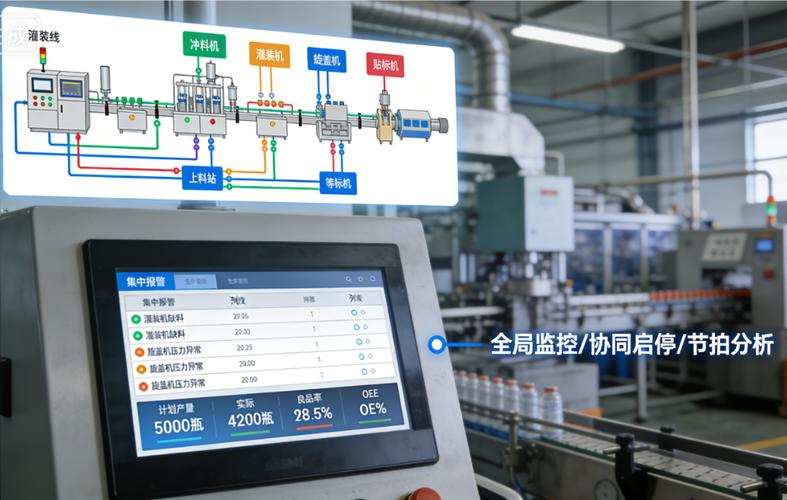
咱们这行,人机界面(HMI)绝不只是个带按钮的屏幕。它是操作员与机器之间唯一的对话窗口。窗口糊了,信息就扭曲;扭曲久了,事故就来了。没错,很多老厂还抱着“能亮就行”的心态,但你知道吗——HMI的迟钝,每年正在悄悄吃掉你3%-5%的产能。不是危言耸听,是算过账的。
就拿异常停机来说。老式HMI报警就弹个代码“E024”,操作工得翻手册、打电话、甚至凭经验猜。十分钟过去了。而新一代HMI呢?直接在上层弹出故障原因动画,高亮异常部件,附带处理建议。2022年我们改造的食品包装线,仅此一项,MTTR(平均修复时间)缩短了40%。
所以,别再把HMI当按钮面板了。它是数字化神经末梢。
触摸之外:下一代HMI的交互逻辑
上周在汉诺威工业展,我见到一种无接触手势控制HMI。操作员满手油污,悬空一划,画面就切换了。酷吗?当然酷。但说实话,国内大部分工厂还没到这个阶段。我们更需要解决的是——屏怎么让人看得清、点得准、不误触。
先吐个槽。好多项目的HMI画面,颜色花里胡哨,字体小得像蚂蚁,关键数据埋在二级菜单里。这叫“设计师的狂欢,操作员的灾难”。真正好用的HMI,必须遵循ISA-101标准:
✅ 高对比度:灰底黑字,彩色仅用于报警。
✅ 层级扁平:重要信息一眼可见,最多两层点击。
✅ 尺寸统一:按钮不小于指尖,间距防误触。
💡 记住:操作员戴上手套也要精准操作,这是硬指标。
另外,现在都流行多屏联动。主屏监控全厂,副屏看单机参数,甚至手持平板在产线巡检。但你得保证画面一致性——不同终端上的阀门开度显示,颜色、位置、比例必须一模一样。否则就是误导。我们给一家化工厂做HMI升级时,光是制定跨平台显示规范就花了三周。值不值?去年他们避免了一起因为视觉错位导致的误排料事故,省的钱足够做十次升级了。
数据洪流中的锚点:HMI与上位系统的协同
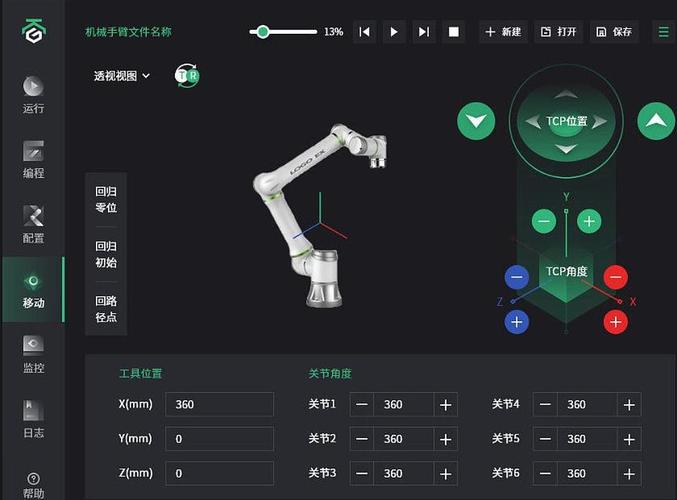
现在的HMI早就不单打独斗了。它连着PLC、SCADA、MES,甚至直通云端AI。但问题来了——数据太多了!操作工被实时数值淹没,反而抓不住重点。这个现象心理学上叫“认知过载”,而我的经验是:HMI必须扮演过滤器角色。
举个例子,注塑机HMI。传统画面把温度、压力、周期、模腔数全摊开,密密麻麻。优秀做法是什么?异常才说话。正常运行时,只显示OEE(设备综合效率)和当班产量。一旦温度波动超限,画面自动聚焦该趋势图,背景变黄,同时推送给班长手机。这叫“情境感知”。省去人肉监控的疲惫,也避免漏看。
不过话说回来,有些工艺非得盯着细节看。比如半导体封装,贴装头的Z轴高度曲线差10微米就是废品。这时候HMI需要高频刷新,曲线平滑,还能缩放回溯。这就考验性能了——CPU弱了卡成PPT,内存小了历史数据秒失。去年我们给芯片厂选型时,直接要求四核处理器、2GB以上RAM,固件必须支持OPC UA Pub/Sub。不是堆料,是应用场景逼的。
问:老设备改造,HMI可以只换软件不换硬件吗?
答:想得美!十年前的ARM芯片跑不动现代Web可视化,电阻屏更是毫无交互体验感。别指望刷个系统就能脱胎换骨。最小化改造:更换带电容屏的工控一体机,迁移原程序到新平台(如从WinCE跳到Linux + Web HMI),通讯协议转换一下。预算允许的话,连电控柜里的PLC一起换,后面省事。
问:HMI联网后担心网络安全,有什么硬措施?
答:这问题问到点子上了。工业网络早不是孤岛,勒索病毒专盯老旧HMI。三层防护:物理上,HMI单独划VLAN,禁止访问公网;设备上,关闭不必要的USB口、关闭Telnet、启用HTTPS;管理上,账户分级,操作记录日志。务必选择通过IEC 62443认证的HMI产品,国产也有不少过了认证。别侥幸,我见过糖厂被加密所有HMI画面,停产一周的惨案。
选型避坑:2025年HMI的硬指标与软实力
厂里买HMI,采购部往往只看价格和屏幕尺寸。技术部门又容易陷入参数竞赛。其实,从实战角度,排序应该是:
1. 环境适应性:面板防护必须IP65起(直接水冲的做IP69K),工作温度-20~60℃是常态,还要抗振动。食品厂用不锈钢外壳,化工厂考虑防腐蚀涂层。
2. 通讯兼容性:支持西门子、三菱、AB等主流PLC协议是基本盘;但未来一定要有OPC UA、MQTT,这是联网的通行证。
3. 远程运维能力:内置VPN或支持安全隧道,让工程师在家能调试,响应时间省90%。疫情后这已成刚需。
4. 画面开发效率:拖拽式组态是标准,但要看是否支持Web端模拟、在线调试。矢量图库是否丰富?能不能导入CAD?都影响工时。
别迷信大牌。有些国产HMI这两年进步神速,像繁易、威纶通的中高端型号,性价比吊打进口低端货。关键看服务:有没有本地方案团队?能不能陪你调通第一个通讯点?
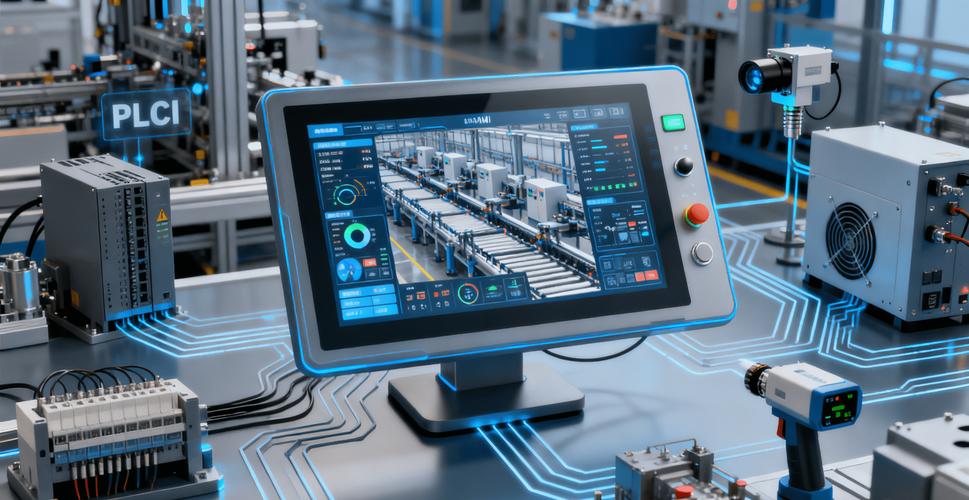
说个真事儿。去年有个注塑车间改造,原厂HMI停产,换成某国产型号。通讯调试时发现老款PLC的地址映射表全乱了。厂家FAE直接驻场三天,一节一节核对数据块,硬是跑通了。这种支持,比参数漂亮重要十倍。
最后,HMI的终极形态是什么?我琢磨着,或许是“消失”。不是真消失,而是融入流程,无感交互。操作员走到机器前,面部识别自动登录,个性化画面调出;有问题时,AR眼镜叠加虚拟数据到真实设备上;语音直接下发指令……这些技术都有,缓慢渗透中。但眼前,请先把屏幕弄亮、把延迟做低、把报警管好。就这三样,足够让90%的工厂效率翻个身。
对了,别忘了升级完培训操作工。再好的HMI,若使用者只会按那三个按钮,你的钱就白花了。人,终究是人机界面的另一半。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别让老旧HMI拖垮你的工厂效率——2025人机界面(HMI)升级指南 https://www.dachanpin.com/a/tg/66380.html