
干了20年模具,电火花加工(EDM)这玩意儿,真是让我又爱又恨。爱的是它那“以柔克刚”的绝活儿——再硬的材料,只要导电,它都能给你啃出精细的形状来。恨的是,这玩意儿太“矫情”,搞不好就积碳、拉弧,一整宿的活儿说废就废了。
当初刚入行,师傅就甩给我一句:电火花这行,三分技术七分经验。我当时还不服气,觉得不就是设置参数吗?后来吃了亏,才知道这里面的门道有多深。今天就随便聊聊,权当是给新入行的朋友们提个醒,老鸟们看了也别笑话,权当复习。
EDM的硬核原理?其实没啥神秘的
很多人一上来就把这东西神化了。啥离子爆炸、微观切削……弄得跟造原子弹似的。其实说白了,就是电腐蚀。工具电极和工件之间,隔着那么一点点工作液,脉冲电压一加上去,击穿——放电——产生高温——融化气化材料——然后工作液冲走蚀除物。就这么个过程,循环往复,每秒几万次甚至几十万次。
火花看不见?你用错词了。
它确实不是我们平时说的那种明火火花,是电弧放电。但咱们这行都叫电火花,习惯了。真正要命的,是这个过程的控制。间隙大了不放电,小了就短路。所以伺服系统得死死盯着,随时抬刀。抬刀这事儿,槽点能说一箩筐——抬慢了容易积碳,抬快了效率低。尤其深窄槽加工,排屑那个难啊!
有一回我做一批深腔模,20mm深,才3mm宽。铜电极下去,时不时就“啪”一声——短路了。一晚上光听那报警声,心都揪着。后来换了种摇动方式,又调了抬刀速度,才勉强搞定。说实话,那批活儿干完,我真想对着机床磕个头。
电极选型:石墨还是铜?这是个问题
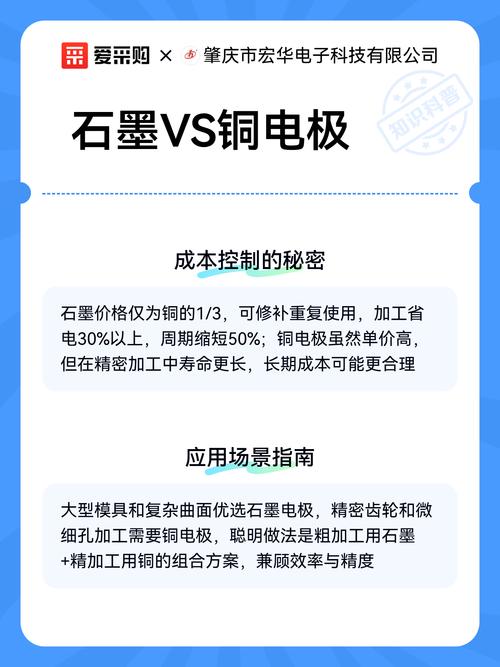
选电极材料,简直就是EDM里的世纪之争。我早年刚自立门户时,为了省点钱,死活要用石墨。那时候石墨便宜啊,而且加工容易,铣削速度快。结果呢?有一阵子做的模具总有微裂纹,后来才发现,石墨电极在放电时会产生一种“保护气氛”,对某些钢材来说,反而容易导致渗碳,表面发脆。
铜电极就不一样了,质地致密,损耗小,加工的R角能做得更尖。但铜软,难加工,铣削时容易变形,而且死沉死沉的。我到现在都记得,抬一个50kg的铜公,腰差点儿没折了。还有钨铜合金,那玩意儿贵得离谱,但是做钨钢模具时几乎是不二之选。
问:石墨电极和铜电极到底怎么选?我加工模具钢为主。
答:这个问题我每周至少被问三次。首先,看你要求的表面粗糙度。如果要求VDI3400标准Ra0.8以下,老老实实上铜电极吧。石墨很难达到。其次,看形状。如果是深窄槽、尖角多,铜的损耗更小,能保形。但如果是大面积、低要求的型腔,石墨效率高,尤其是高速铣削电极时。另外,石墨粉尘是导电的,机床防护得做好,不然等着电器短路吧。我现在基本的原则是:精密模用铜,粗犷点的用石墨。但不绝对,有时粗加工用石墨,精修一电极用铜,所谓“石墨开粗,铜精修”。
还有个坑,很多人不知道。石墨电极千万别碰水基工作液,它会吸附液体,放电时爆裂。必须用油基的。❌ 别问我怎么知道的,因为我把一个石墨电极放进水里试过——结果那场面,惨不忍睹。
加工速度与表面粗糙度的博弈

这俩玩意儿好比矛和盾。你要快,那就大脉宽、大电流,表面肯定是粗得像橘子皮。你要光滑,那就得小电流、窄脉宽,慢得像蜗牛爬。有一次客户非要Ra0.4的镜面效果,我用EDM硬生生打了一周,最后还得用混粉加工,成本比模具钢材还贵。客户拿到手说这光洁度真好,我嘴上笑心里在滴血。
现在有自适应控制系统,能根据间隙状态实时调参。2025年了,很多新机床都配上了这功能。它会在加工过程中自动调整伺服电压、抬刀频率,遇到排屑困难就多抬几次,正常时就猛打。我用过某国产系统,效果不错,积碳率降了至少一半。💡 强烈建议,如果你还在手动调参数,赶紧升级。人脑跟不上那火花频率。
问:为什么我的EDM加工表面总是有积碳?检查过冲液也没用。
答:积碳这事儿,原因很杂。首先,肯定是排屑不畅。但冲液开得过大也不行,会引起电极振动。你得检查冲液方式——是下冲还是侧冲?深孔加工最好用抽液。其次,脉间设置太小,消电离时间不够,也容易积碳。还有,电极材料。如果是紫铜电极,纯度不够含杂质,会加剧积碳。最后,工作液。用久了粘度变高,果断换掉。我吃过亏,有一年为了省工作液钱,愣是用了8个月没换,结果产品全部降级。所以现在我都用品牌工作液,定时检测,该换就换。
说实话,EDM最后效果,七成靠前期准备:电极设计、装夹精度、工作液清洁度。机床参数那都是锦上添花。可好多人就是不信,总觉得有个万能参数。
好了,零零碎碎扯了这么多。EDM这技术,越往里钻越觉得自己浅薄。有什么新发现,下回再聊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):做模具20年,我踩过的坑与一些真诚建议 https://www.dachanpin.com/a/tg/66410.html


