一、别只看功率!激光切割的“心脏”到底谁说了算?
入行十年,换过三台激光切割机。第一台贪便宜买了国产某牌,切1mm碳钢跟切纸似的,但一到5mm以上,速度就掉得像老牛拉车。后来咬牙上进口,才知道——核心差异根本不是标称功率那几百瓦。
说实话,激光器类型比功率更重要。光纤激光器现在几乎一统天下了,可你知道不?同年份、同功率的激光器,光电转化效率能差出10%以上。这什么概念?一年电费多掏几万块。而且光束质量BPP值(光束参数积)直接影响切割焦点,BPP太高的机器,切厚板就像用手电筒照远处——光斑早散了。❗买机器时别光盯着“XX千瓦”,一定要实测一下不同厚度板材的切割速度曲线。
另外,激光头里的准直镜、聚焦镜才是消耗品。有些厂家为了压低报价,给的镜片镀膜稀烂,三天两头烧镜片。你算算账:一片原厂聚焦镜上千元,换几次就够再买半个激光头了。

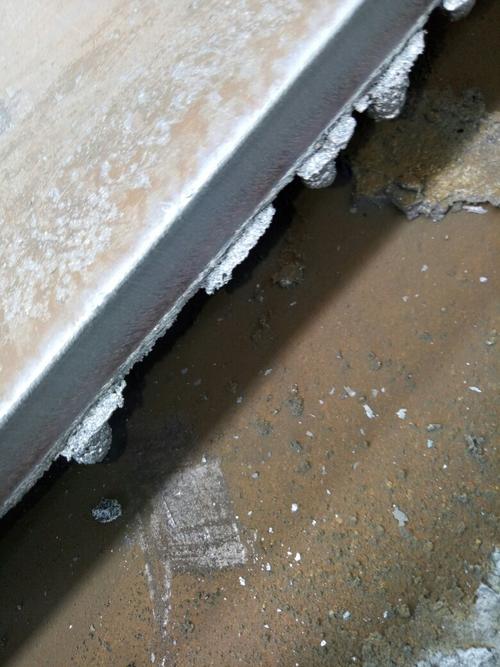
问:我加工的不锈钢板经常出现背面挂硬渣,怎么调都弄不掉,是不是机器不行?
答:先别急着怪机器。挂硬渣八成是切割参数没配对。首先确认焦点位置——用焦点测试纸或斜面贴板法,别光看数控屏上的数字,机械装配误差能坑死人。然后检查切割气压。切不锈钢用氮气,纯度不够99.99%以上,渣就硬得能当刀子。还有喷嘴同心度,偏了0.1mm,断面一侧漂亮一侧拉渣。对了,伺服电机的动态响应如果跟不上切割头的急转弯,拐角处也容易积渣。一点点排查,别一上来就换保护镜片。
二、切不锈钢像切豆腐?没那么简单——断面质量的玄学与科学
老话讲“切割易,断面难”。去年有个客户非要用空气切割8mm不锈钢,说能省氮气钱。结果呢?切出来的件边缘氧化发黑,焊渣糊满,打磨费比省的气钱还多。✅ 行业铁律:不锈钢切割,薄板(3mm以下)可用空气或氮气,厚板必须上高纯氮。氧气切碳钢划算,但切不锈钢就等着发愁吧——氧化层硬得让锉刀打滑。
切割速度也是个坑。太快了,底部拖尾,纹路像锯齿;太慢了,过烧,板材边缘熔化成一坨。怎么判断当前速度合不合适?看火花。切割碳钢时,火花束应该从板材底部垂直喷射,略微后倾。如果火花往前倾15度以上,说明速度偏快;火花垂直甚至反向,就慢过头了。

还有一个被忽视的点:机床本身的振动和刚性。很多小厂把激光器装在一个轻飘飘的床身上,切大板时龙门架都在晃。你以为是焦点飘,其实是整个刀在抖。所以我一直推荐新人考察设备时,先去看床身焊接工艺和退火处理——这些肉眼可见的东西比宣传册上的精度数据实在得多。
问:切割铝板时,断面总有毛刺,而且保护镜片特别容易脏,是铝材反射太高了吗?
答:铝材反射率高是一方面,但更关键的是铝的导热性太好,热量被迅速导走,造成切口下缘熔化不充分形成毛刺。解决办法:提升切割速度,让热量来不及散失;同时增加辅助气压,用高压空气或氮气把熔渣吹走。至于保护镜片脏,铝切割产生大量细微粉尘,必须加强抽尘系统,并且在激光头下方加装风刀或正压保护气帘。否则粉尘溅到镜片镀膜上,瞬间烧出麻点,一块镜片就废了。
三、买设备不能光看参数,这些隐藏成本扎心了
当年我买第一台设备时,销售把机器吹得天花乱坠:XX米/分钟极速切割、XX小时免维护。结果呢?光路保护镜一个星期换三次,操作工都快辞职了。后来才明白,那些极速都是在切割12mm碳钢板上跑直线测出来的,一遇到实际工件里的多孔、曲线,速度立马降下来。
耗材成本一定要算总账。除了保护镜片、喷嘴、陶瓷环这些常规件,还要考虑切割头里的准直镜组寿命。有些切割头设计不合理,聚焦镜离工件太近,崩个渣就能打碎镜片。我见过最夸张的一台机器,因为切割头不带防撞保护,撞了一下板,整个切割头都废了,维修费小两万。
现在大家都在谈自动化,什么自动上下料、智能寻边、卷料切割。💡 我的建议是:小批量多品种的作坊式企业,先别急着上全自动。搞个半自动上料架+板材分离装置,性价比最高。全自动上下料系统一套十多万,你得确保每天能满负荷跑十几个小时才回本。当然,如果你订单爆满,工人两班倒,那赶紧上自动化,几个月就赚回来。
维护保养这块儿,水冷系统要盯紧。夏天水温超过35℃,激光器输出功率直线下降。有一次我夏天忘了清洗水冷机滤网,导致水流量不足,激光器频繁报警停机,一查冷水机组结垢严重。✅ 冰水机循环水最好用蒸馏水或去离子水,定期检查pH值和电导率。
好了,今天先聊这些,改天再讲讲如何通过切割纹路反查参数问题——那可是独门绝技。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割实战:换了三台设备才明白,喷渣和断面纹路原来都藏在这些细节里 https://www.dachanpin.com/a/tg/66411.html