那天厂里那台视觉检测设备又误报了。✅ 三百个零件,它给我标红了四十七个,产线的小伙子们一脸懵,看着屏幕上的红框直摇头。说实话,这套系统刚上那会儿,我是挺兴奋的——毕竟干了二十年质检,谁不想让机器帮忙?可现实……唉。
工业计算机视觉(CV)这几年热得发烫,好像不挂上“AI检测”都不好意思说自己是搞制造的。 可真正在产线上跑过的人都知道,这玩意儿既不是万能药,也不是摆设。它就像个脾气古怪的老师傅,有时候比人眼毒,有时候又轴得气人。
从“看个大概”到“吹毛求疵”——成像这关就不好过
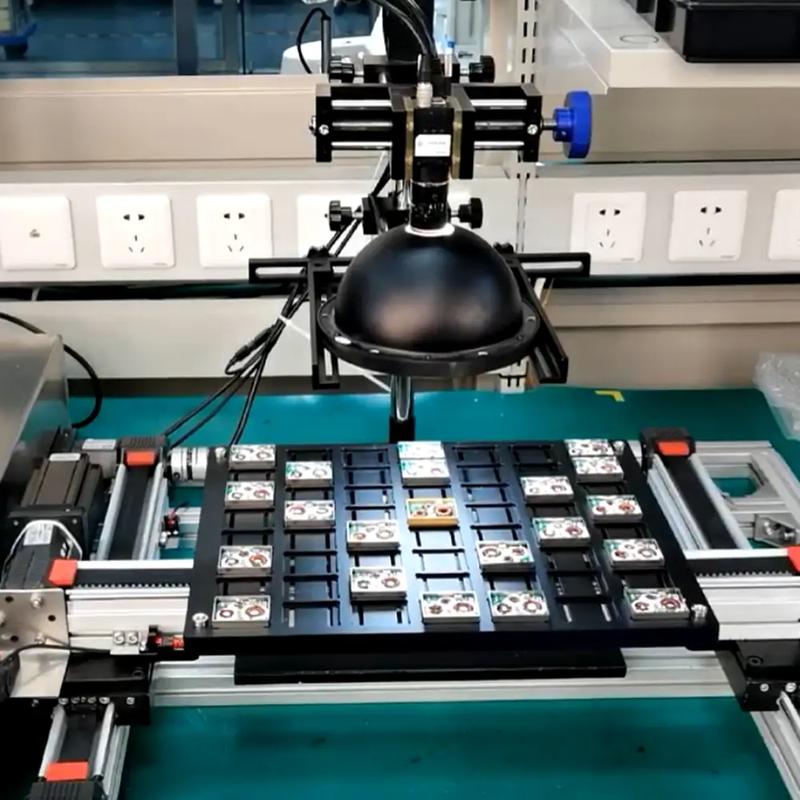
先泼盆冷水。很多人以为计算机视觉就是拿个摄像头一拍,算法一跑,缺陷全现形。哪有那么轻松!单说打光,就够折腾半年。金属表面反光?得用漫射光源。凹坑缺陷?必须低角度掠射。如果是透明玻璃件……光是消除背景干扰就能让你脱一层皮。我们之前测一个汽车发动机缸体的内部划痕,光路方案换了十几版,最后还是靠3D结构光才勉强搞定——对,就是那种带条纹投影的东西,拍出来一片片点云,再配准、分割。每次调参都像在玄学。
不过话说回来,一旦成像稳定,CV算法的威力就出来了。我记得2019年第一次用深度学习做缺陷分类,准确率从78%直接飙到96%,当时全组人都惊了。对,就是那种简单的卷积神经网络,把几千张标注好的图片扔进去,它居然能认出比头发丝还细的裂纹。但兴奋没持续多久——模型一上线,误判率又上去了。为啥?训练集的光照和现场不一样。这不就是经典的域漂移吗?
❗ 所以我现在见人就说:工业视觉的成败,六成在成像,三成在数据,算法可能只占一成。不信你找个干净的实验室数据集跑分试试,再拿到注塑车间对比一下,绝对想砸电脑。
模型训练:你以为喂点数据就完了?
聊到数据,这又是另一个大坑。工业场景下的缺陷样本,很多都是“百年一遇”。生产线半年不出一次断头刀痕,你怎么训练?我们曾为了采集一个特殊划伤样本,硬是等了两个月,最后靠人工模拟才凑够一百张。然后呢?模型学会了分辨人工划痕和自然划痕……简直抓狂。
问:既然数据这么难搞,为什么不用传统图像处理?非要上深度学习?
答:好问题。说实话,如果缺陷特征明确——比如测量间距、计数、颜色分选——传统算法(边缘检测、模板匹配)够用了,还快。但遇到纹理复杂、缺陷形态随机的场景(像铸件砂眼、布匹瑕疵),深度学习的鲁棒性确实高出一大截。不过代价就是:你需要大量标注,而且模型像个黑箱,出了问题很难解释。有一次一个关键尺寸超差,系统没报警,复盘时发现是图像对比度太低,网络根本没“看到”边缘。能怪谁?还是数据没考虑到弱光照。
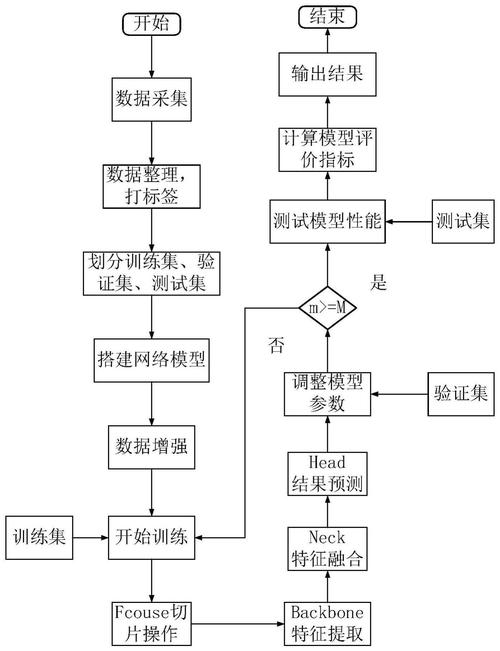
我现在带团队,每次都强调:先上传统方法,不行再考虑CNN、Transformer这些。别一上来就追热点。去年有个项目,用ViT做表面缺陷,精度是高了,但推理速度太慢,产线节拍跟不上,最后又退回轻量级ResNet,加了知识蒸馏才勉强达标。折腾。
而且还有个小私心——传统方法可解释性强啊。客户审厂时,你总不能指着黑箱说“它自学的,我觉得行”吧?💡 工业圈子里,“知其所以然”永远比“知其然”重要。
落地那些破事儿:灰尘、振动和永远不准的触发器
算法再牛,设备在现场跑不动,全白搭。你们试过在冲压车间装摄像机吗?那振动,用气浮平台都不管用,最后我们焊了个龙门架,把相机吊起来,再加减震海绵,才把图像抖动压到亚像素级。还有灰尘——镜头脏了,检测精度直线下降,可操作工哪会天天给你擦?后来加自动吹气装置,又担心吹坏了精密工件……永远有想不到的麻烦。
问:现在不少厂商推AI质检一体机,号称开箱即用,可靠吗?
答:我试过几款,感觉更适合标准化产品,比如手机屏幕、PCB板这些。一旦涉及非标零件,或者环境恶劣,现成的方案基本得大改。那种一体机往往只留了有限的参数调节,深度学习模型也是针对通用场景训练的,遇到你的特定缺陷可能根本认不出。我们帮一个五金厂调了三个月,从更换光源到重训模型,最后发现还不如他们老质检员肉眼快。所以,除非你是标准化产品的量产线,否则计算机视觉(CV)项目千万别想“即插即用”。做好二次开发的准备,以及——预算要留够。
说到这里,我忽然想起去年在展会上看到的一个demo:用多光谱成像检测水果糖度,顺便还能分选颜色和磕碰,速度飞快。那时候我在想,工业视觉是不是也快走到这一步了?从可见光扩展到红外、紫外,甚至太赫兹……也许再过五年,我们就不用跟反光较劲了。但眼下,还得老老实实磨数据、调参数、修硬件。
❗最后一句忠告:别信那些PPT上的完美曲线。真正管用的系统,都是在产线上灰头土脸迭代出来的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业计算机视觉(CV)检测真的那么神?一位老工程师的苦笑不得 https://www.dachanpin.com/a/tg/66452.html