激光切割:为什么它现在成了钣金加工的香饽饽

我接触钣金加工快二十年,见过太多工艺起起落落。早年冲床是天下,后来水刀火了一阵。现在呢?车间里最忙的核心工位,十家有八家是激光切割机。

为什么传统切割干不过激光切割

早年的激光切割贵得要命,一台进口机几百万,小厂连碰都不敢碰。现在不一样了,国产光纤激光器把价格直接打下来了,十几万就能整个入门级的,二三十万就是配置不错的工业机,开门就能干活。 火焰切割只能切碳钢,切厚了变形大,公差差一两个毫米都正常,切完还要磨半天才能用。等离子切割呢?挂渣严重,切不锈钢、铝合金这些有色金属,切面根本拉胯。冲床适合大批量生产,改个样品就要开新模,一套模几千到几万,小批量定制根本划不来,改个尺寸还得重新开模,折腾死个人。
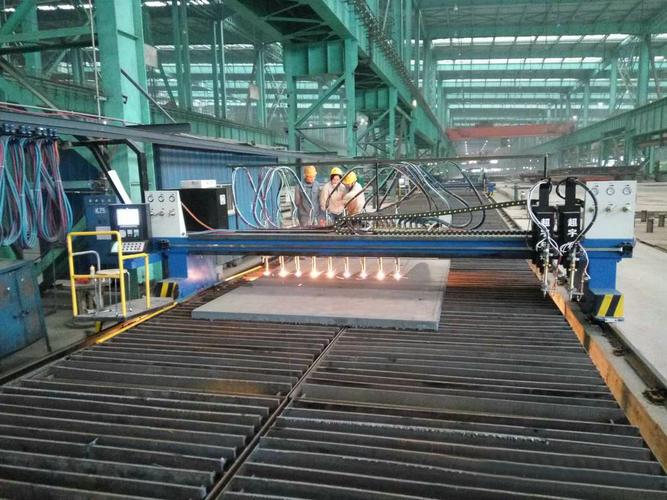
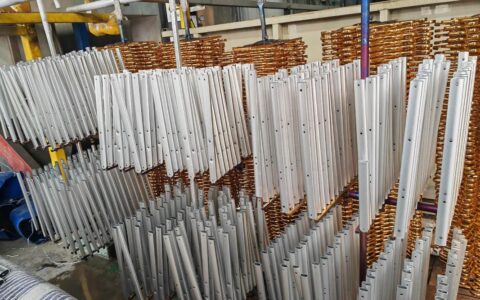
工业车间光纤激光切割钣金成品工件
工业车间光纤激光切割钣金成品工件
说实话,我十年前第一次去东莞看国产机切20mm碳钢,切面光滑到不用二次加工,我当时真的惊了。这工艺怎么能这么准。 问:激光切割是不是只能切薄板?超过10mm就切不动精度差? 答:这都是十年前的老黄历了。现在主流的12000W光纤激光器,切25mm碳钢、16mm不锈钢都轻轻松松,国内甚至有30000W以上的大功率设备,40mm碳钢都能稳定切割,就是速度比切薄板慢一点,但精度和光滑度还是甩传统工艺八条街。当然,功率越高成本也越高,小厂接活选合适功率就够,没必要盲目冲最高配,没必要追高,适合自己的订单结构才对。

2024年激光切割的新工业玩法

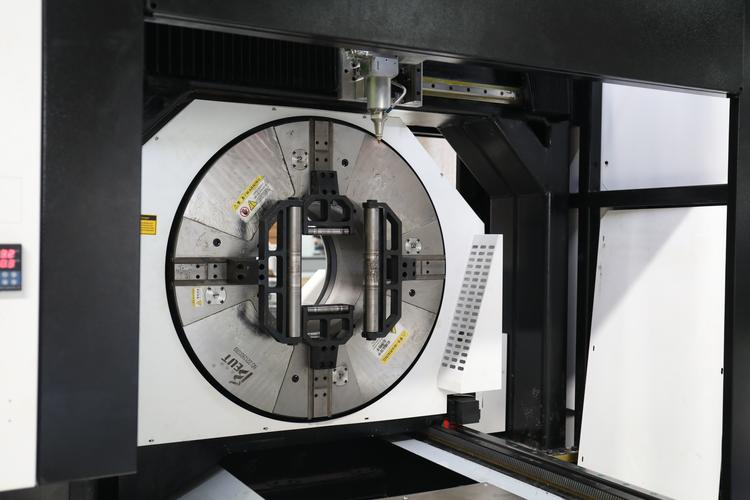
现在激光切割早就不是单纯切个板这么简单了,很多厂都玩出花了。自动化上下料、卷料连续切割、自动排版,连人都不用天天守着,一班一个人看三台机都没问题。还有带坡口激光切割的,直接给焊接、折弯留好角度,省了开坡口的工序,原来要两三个人干的活,现在一台机直接出成品直接送下工位,连打磨都省了三分之二的人工。我上个月去常州一家做压力容器的厂参观,人家整条线从板材下料到坡口切割,直接送焊接工位,效率翻了一倍还多,人工少了一半。 还有三维激光切割,切汽车覆盖件、异形管材开口,原来做车架管材切斜口、开异形孔,原来冲床开模要几十万,现在直接导入图纸,十几分钟就能出样,换产品改参数就行,小批量定制的灵活性,谁用谁说好。
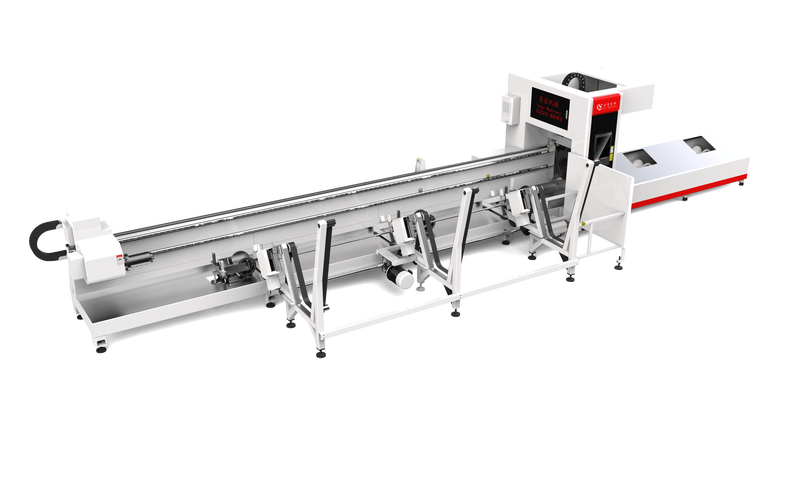
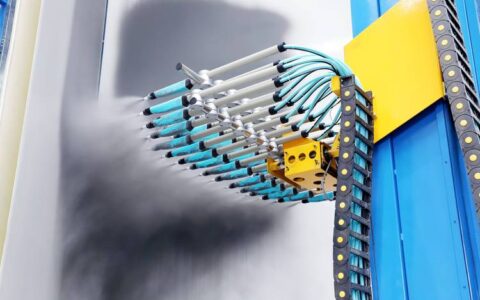
自动化管材激光切割上下料生产线
自动化管材激光切割上下料生产线
问:激光切割的加工成本比传统切割高很多吗?小厂能不能承受? 答:很多老板都算错了账,只盯着设备采购价,不算隐形成本。算总账真的不贵。你开一套冲压模,少则几千多则几万,十来件的小订单,直接激光切,省了开模钱,三天就能出成品,交期快了不止一点。还有材料利用率,激光切割用专业套料软件自动排料,比传统手工排版少浪费很多材料,利用率能提10%-20%,一年下来,光是省的材料钱,两三年就能把设备钱赚回来,这个账真的要算清楚。

选激光切割设备的几个避坑实用建议

选激光切割设备的几个避坑实用建议
选激光切割设备的几个避坑实用建议
💡 第一,不要盲目贪高功率。你天天切6mm以下的薄板,非要买个12000W的机器,纯粹是浪费钱,大马拉小车,电费都比人家多花一倍,成本直接拉高了,合适最重要。对应自己的订单结构选功率,大部分中小型钣金厂6000W-12000W完全够用。 ❗ 第二,激光器选国产还是进口?现在国产光纤激光器的稳定性已经完全不输进口了,价格比进口便宜一半还多,售后响应快,坏了上门修也便宜,小厂完全够用,没必要非要花大价钱买进口的,除非你不差钱当我没说。 ✅ 第三,切割头不能贪便宜。切割头是核心损耗件,差的切割头三个月就要换镜片,好的能用两三年,算下来反而省钱。还有,保养不能省,光学镜片定期清洁,水冷机定期换冷却液,这些小细节,能把设备寿命拉长两三年,比啥都强。 不过话说回来,现在钣金加工、定制五金,没有一台像样的激光切割设备,真的接不到好活。客户改个设计,今天要样,明天就要出,你没有激光切割,开模都得等一周,客户早就跑了。新能源、光伏这些新兴行业,各种异形件,精度要求高,换传统工艺根本做不出来,激光切割刚好卡准了这个需求,火起来不是没道理的。我认识一个浙江的小老板,原来做户外五金,去年换了一台6000W的激光机,原来接不了的小批量定制活,现在都能接,营业额翻了一倍还多,这就是工艺升级的魔力,不是吹的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:为什么它现在成了钣金加工的香饽饽 https://www.dachanpin.com/a/tg/70150.html

赞 (0)
电火花加工(EDM):复杂精密加工里绕不开的隐形主力
上一篇 2026-09-27 14:34:44
等离子切割:新手入门必知的实操误区与选型技巧
下一篇 2026-09-27 15:18:46

相关推荐

  • 工业照明控制:降本提效的隐形抓手,很多工厂都用错了

    我跑过近百家长三角、珠三角的制造工厂,见过太多离谱的能耗浪费。夜班过半,一半工位已经没人,灯全亮着。设备检修区半个钟头没人进,照明灯还是最大功率照着。一个月算下来,单单照明这块,多掏几万甚至十几万电费,太常见了。 为什么说你的工业照明控制还在浪费钱? 很多工厂到现在还在用最原始的人工控制,上下班集体开集体关,中间谁离岗忘关灯,全靠巡检随缘抓。遇上倒班、节假日…

    投稿 2026-09-24
  • 计算机辅助工程(CAE):别再把它当“验证工具”了

    干了十几年仿真,最怕听到一句话——“帮我验证一下这个设计”。每次我都想摔键盘。真的,这就是对CAE最大的误解。计算机辅助工程(CAE)不是用来给你已经定型的方案盖章背书的。那是“违建工程”,不是辅助。 上个月一个项目,结构团队给了个模型,壁厚已经均匀到令人发指的地步。我问为什么?他们说“感觉差不多”。结果一跑拓扑优化,材料能再减掉17%。还能说什么呢?人算不…

    2026-06-08
  • 粉末涂层:从车间实战到未来趋势,一位老工程师的掏心窝分享

    上个月去供应商那里验货,一进涂装车间——嚯,那股子熟悉的烘烤味混着点树脂焦香,瞬间把我拉回二十年前刚入行的时候。那时候粉末涂层还算个新鲜玩意儿,如今?连我邻居老王的电瓶车外壳都是喷粉的。 但别以为这技术简单没门槛。说实话,这些年我见过的翻车现场,十个里有八个栽在粉末涂层上。 粉末涂层到底牛在哪?——不是它太强,是对手太弱 液体漆,哎,怎么说呢。VOC排放、流…

    2026-06-07
  • 阳极氧化:看似简单,实则步步惊心

    一个氧化槽,毁了整批料 上周去一家模具厂,老板愁眉苦脸指着—堆泛着灰斑的铝件跟我说:这批活全废了,阳极氧化车间说氧化膜颜色不均匀,客户拒收。我凑近一看,可不是嘛,表面跟长了癣似的。一问,槽液温度控制出了问题——夏天,冷却没跟上,槽温飙到25度以上。这点温度差异,外行看着没啥,可对咱们搞表面处理的来说,简直要命。 铝的阳极氧化,说白了就是在酸性电解液里,把铝当…

    2026-06-22
  • 工业制造场景下的边缘计算:不是大厂专属的落地干货

    我干工业自动化现场改造快十八年了,见过太多吹得天花乱坠的概念,炒个一两年就没了踪影。什么这智慧那智能,最后落不了地,都是厂商赚了一波快钱,工厂白掏学费。 现在说到边缘计算,不少人第一反应又是:又是一轮割韭菜的概念吧? 上个月我去佛山顺德跑了一家做汽车天窗钣金的小厂,五十多个人,人家用边缘计算改了两条质检线,一年省了近三十万的成本,你敢信? 为什么工业生产,偏…

    投稿 2026-09-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息