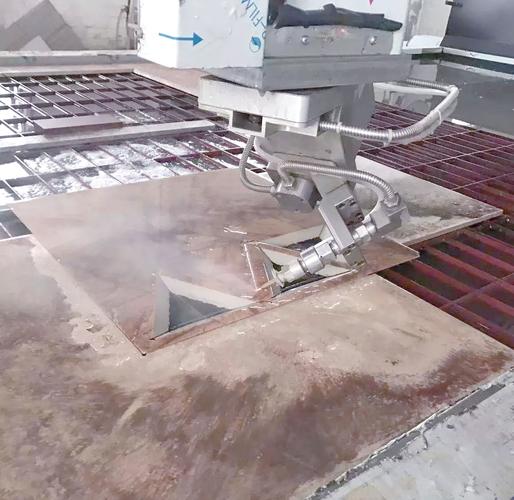
第一次在车间看水刀干活,我叼着根烟,差点烧到嘴。就那么一束混着石榴砂的水流,悄没声地划过一块巴掌厚的钢板,像热刀切黄油——不,比那还轻松。切面光洁得能当镜子使,而且摸上去温温的,连个毛刺都没有。我当时就想,这玩意儿要是拿来切牛排……得,职业病又犯了。
说实话,水刀不是什么新东西。上世纪七十年代就有人拿它切纸板了。可直到近十年,随着增压器技术和数控精度的飙升,它才真正在工业领域杀疯了。你现在去航空航天、汽车制造、甚至石材加工厂转一圈,没台水刀你都不好意思跟人打招呼。
冷切割的王牌:没有热影响区到底有多香?
干我们这行的,最头疼的就是热变形。拿激光切一块不锈钢,功率小了切不透,功率大了边上焦糊一片,晶相结构都变了。等离子更别提,那割缝宽得能塞进手指头,精度全靠后期打磨找补。但水刀呢?纯冷加工,材料内部温度撑死不超过60度,连退火都不需要。这就是为什么航空发动机的镍基高温合金叶片、碳纤维复合板材,点名要水刀切割——保持材料原始性能,不然飞着飞着叶片裂了,谁也兜不住。

不过话说回来,冷切割也有头疼的时候。有一回切一块50mm的钛板,速度调到最慢,高压管路还是震得嗡嗡响。后来发现是水刀砂管磨损了,射流发散,切口上大下小,报废了两块料。那砂管一根小两千,用不到40小时就拉倒了。老板脸绿得跟那钛板一样。所以别听销售胡吹什么“运营成本极低”——易损件换起来,钱包哭得比砂管声还大。
答:理论上,只要材料硬度低于磨料石榴砂(莫氏硬度7.5-8),都能切。金刚石不行。实际上,我们切过碳化钨、陶瓷装甲板,甚至玻璃夹胶胶片,只要参数调对,都不是问题。但切割速度跟材料厚度、硬度相关,钛合金比低碳钢慢个40%很正常。
水刀切割参数失控?压力300兆帕只是个噱头
现在很多厂家宣传压力上到4000bar,甚至6000bar,听着吓人。但实际有用的切割压力,350兆帕左右足够了。更高的压力意味着更高的能耗、更快的密封件损耗,而切割效率提升并不成比例——你得像伺候祖宗一样伺候那台增压器。去年调试一台进口五轴水刀,标称压力620MPa,结果第一个月就爆了两次高压密封,车间像发大水了。后来老老实实降到380MPa,什么事都没有。所以说,别被数字绑架,系统稳定性才是王道。

还有个误区:水刀只适合薄板。错了。我能切200mm的装甲钢,虽然速度慢得让人想睡觉——一小时走不了一米。但厚度一上来,最大的挑战是切口锥度。即便有动态补偿,厚板底部还是会有0.1-0.2mm的斜度。这对精密装配来说,有时就得留余量磨削。有些厂为了省事,切割头转个角度切个坡口,直接当焊接坡口用了,那叫一个聪明。
纯水切割 vs 加砂切割:别选错,血亏
早期我以为水刀都得加砂,结果在食品厂看到人家拿纯水切蛋糕、切尿不湿……是的,尿不湿!那条生产线快得眼花,一秒钟切出十几片,水柱细如发丝,切面跟刀切似的整齐。这下明白了,软材料用纯水,硬材料加砂。如果拿加砂水刀切泡沫塑料,那场面——乱石穿空,惊涛拍岸,满屋子飞砂走石,清理比加工还费劲。反过来,要是拿纯水去切金属,等于对着钢板滋尿,什么都切不开。
答:常规设备,定位精度±0.05mm,重复定位±0.02mm没问题。切割面粗糙度Ra 3.2-6.3μm是常态,但精细切割(牺牲速度)可达到Ra 1.6μm,相当于精铣水平。要追求镜面效果?别指望水刀,那得上慢走丝或磨床。水刀的强项是“冷”和“一刀切”,不是极致光洁。
还有个哭笑不得的现实:水刀车间磨料回收。石榴砂用一次就废了吗?理论上可以回收,但筛分、烘干、除铁——成本比买新的还高,而且回收砂切割效率掉得厉害。大多数中小厂直接当建筑垃圾扔了,堆在墙角像座坟。环保越来越严,这玩意儿现在是烫手山芋。
五轴水刀与机器人水切割:颠覆性的异形加工
这两年,五轴联动水刀普及得快。切割头能在任何角度摆过去,切斜边、切坡口、倒角,甚至3D异形曲面一刀下来。汽车内饰顶棚、碳纤维车身件都在用。更野的是,机器人夹着水刀头,对大型工件下刀,比如飞机蒙皮、风电叶片模具,那灵活性不是传统龙门机能比的。当然,机器人刚度不行,切割过程震动大,切缝质量比机床差一截,但架不住人家便宜又大碗。

❕ 不过,机器人水切割有个坑:示教编程麻烦得要死,尤其是复杂轨迹。离线编程软件一套十几万,小厂玩不起。我有次看一个师傅手动示教,对着三维曲线描点,抖抖索索调了三天,结果切出来走偏了半毫米,全废。老板当场炸了。后来咬牙上了视觉定位,才稳住。所以,自动化配套才是关键,别光买个机器人回家当摆设。
聊到这儿,你大概觉得水刀无所不能。但残酷的事实是:水刀最怕复合材料分层。比如碳纤维层压板,高压水柱一冲,层间剥离,内部分层,外表看不出来,一上拉力试验机全露馅。这需要特殊工艺:低压穿孔、降低压力、甚至预钻孔。但很多厂急功近利,直接高压干进去,出来的零件隐患巨大。我见过一个无人机臂管,飞了没几次就断了,查断口,水切割引发的微裂纹。❗ 人命关天的事。
最后泼点冷水:水刀不是万能的。切割速度慢是硬伤,大批量生产绝对搞不过冲压。能耗也高,高压泵动不动几十千瓦。对于小作坊式加工,买得起机器,用不起电。还有噪音——虽然切的时候安静,但那高压水里混着砂打在收集槽里,哗啦啦像瀑布,一天下来耳朵嗡嗡的。
可即便有这些毛病,我还是爱这玩意儿。它像是工业里的一股清流,冷冰冰的却无比精准。有时候盯着那束水柱发呆,想到它能切开世上最硬的材料,却又温柔到能切蛋糕,就觉得——技术这东西,真他妈浪漫。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:切个钛合金跟切豆腐似的?这事儿没那么简单 https://www.dachanpin.com/a/tg/66483.html