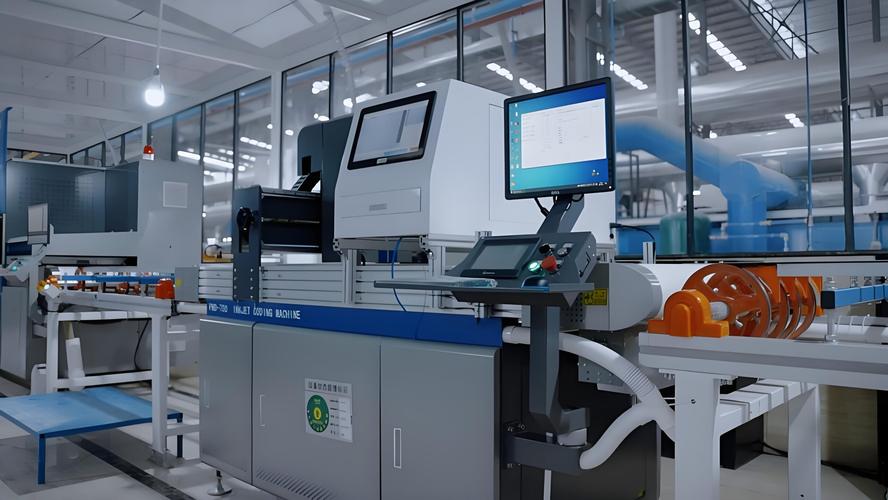
上周去苏州相城的一家汽车零部件加工厂,张师傅蹲在数控车床旁边抽烟,烟蒂扔在机油渍里滋啦响。他今年58,还有两年退休,带了三个徒弟,最机灵的那个上个月跳槽去了新势力车企,工资翻了一倍。剩下的两个,调个切削参数都要翻半小时操作手册,碰到材料硬度波动的特殊工况,根本拿不准进给量。这时候车间主任推过来个平板,打开的就是工业智能助手的工艺参数匹配界面。
说实话,我前两年见太多了,厂家吹得天花乱坠,现场演示的时候全是提前调好的理想场景,真放到车间里,连个“机床主轴报警E07是什么原因”都答不对,翻来覆去让你查手册。你说气不气?
很多人觉得工业智能助手就是把通用大模型接到工厂里就行,实际上,车间里的工况复杂度,比互联网上的问答场景高100倍。同样是加工45号钢,夏天车间温度38度,机床主轴的热伸长量比冬天高0.02mm,这个差量,在互联网的通用大模型里根本不会被算进去,但在车间里,就可能导致一批零件的尺寸超差。之前有个客户上了通用大模型的工业插件,问“45号钢车削转速选多少”,给的答案是教材上的理想值,根本没考虑他们车间的机床是服役12年的老沈阳机床,刀具是国产硬质合金,冷却液浓度只有3%的实际工况——差一点,零件就报废,一把刀几百块,一整批件几千块,谁担得起?
问:市面上那么多打着工业智能助手旗号的产品,怎么分辨是真落地还是套壳?
答:别听销售吹什么“千亿参数大模型”,直接提三个现场问题就行:第一,能不能对接你车间现有10年以上的老机床PLC数据?第二,能不能把你车间过去3年攒的几百份工艺异常记录、老师傅的手写操作笔记全部导入做训练,给出贴合你家实际工况的建议?第三,给出参数建议之后,能不能自动关联对应的刀具寿命、加工成本核算?三个问题但凡有一个答得支支吾吾,直接pass。
这两年跑了不下50家制造车间,我发现真正跑通的工业智能助手,根本不搞那些花里胡哨的概念,全是盯着车间里最细碎的痛点解决问题:
✅ 接得住老师傅的“隐性经验”
之前老师傅的经验都是在脑子里,比如“听切削声音变闷就降50转”“碰到黑皮件先走一刀空刀排应力”,这些东西之前根本没法写进SOP,现在工业智能助手可以把这些散落在各个角落的经验——包括过去的报警记录、报废件原因、设备维保的台账,甚至老师傅跟徒弟闲聊的语音记录,全部结构化存起来,碰到类似工况直接匹配。
❗ 算得清每一笔加工的“糊涂账”
之前车间里算成本,都是月底财务对着一堆领料单、报废单、工时表算,哪个工序费刀具,哪个班组的加工合格率低,全靠事后翻账。现在的工业智能助手是实时对接设备数据的,主轴一转,加工什么材料,用了什么参数,消耗了多少刀具,产生了多少切削液,甚至切屑量多少,实时算出来。上次去宁波的一家五金加工厂,之前他们做不锈钢紧固件,每个月的刀具损耗算下来是12万,用了智能助手之后,发现有个工序的切削转速比最优值高了20%,光这一项调整,每个月刀具损耗就降了3万多——这不是省出来的,是之前根本没人算得清的糊涂账。
💡 顶得住夜班的“真空岗”
这个点太真实了。车间里夜班没人盯,特别是后半夜两三点,设备报警了,值班的学徒根本处理不了,要么等白班的师傅来,一停就是两三个小时,产能全浪费。现在的工业智能助手直接对接设备报警信号,只要报警触发,立刻弹出对应的处理步骤,甚至可以直接给当班的维保人员发定位,哪个机床,什么故障,之前碰到同类型故障是怎么处理的,需要换什么配件,全给你列得明明白白。
上个月去东莞的一家3C结构件厂,夜班的值班主管说,之前碰到主轴温度过高报警,他根本不敢乱碰,每次都要给白班的设备主管打语音电话,人家睡得迷迷糊糊的,说半天也讲不清楚,上次就因为这个,设备空停了4个小时,损失了十几万的订单。现在打开智能助手,报警弹出来的第一秒,就把三个可能的故障原因、对应的排查步骤、甚至上次同故障处理时拍的照片都调出来了,10分钟就搞定。你说这玩意香不香?
问:我们厂是做中小型非标设备的,订单都是小批量多品种,之前试过的系统全是针对大批量流水线的,根本适配不了,工业智能助手能搞定吗?
答:这恰恰是现在新一代工业智能助手最擅长的场景。之前的MES系统、工艺管理系统,全是要你先把SOP写得一字不差,设备照着跑,适合大批量的汽车零部件流水线。但小批量多品种的非标场景,每个订单的加工工艺都不一样,你总不能每次都让老师傅花两三天写工艺文件吧?现在的智能助手可以直接把客户的图纸参数导进去,结合你家现有的设备能力、历史加工同类型零件的参数,10分钟就能生成初版的工艺路线,老师傅只需要花10分钟核对调整就行——之前要两三天的活,现在半小时搞定。我见过的最夸张的例子,是苏州的一家做非标自动化机架的厂,之前工艺部6个人,现在3个人就把所有订单的工艺输出干完了,还没出过一次大的工艺错误。
。很多老板一上来就说要把整个厂区的设备全部对接,上全套的智能系统,结果花了几百万,最后系统跑不起来,钱全打了水漂。正确的做法是先找一个最痛的点——比如哪个工序的报废率最高,哪个夜班的设备停线时间最长,先把这个点的问题解决了,看到实实在在的收益,再慢慢扩。我见过最稳的客户,就是先从数控车床的参数匹配开始,用了3个月,报废率降了12%,算下来省的钱已经把智能助手的第一年服务费赚回来了,才开始慢慢对接维保台账、成本核算的模块。
然后,
。之前有个客户,上智能助手的时候全是行政部的人在选,选了个界面花里胡哨的,要求操作工每天对着平板填一堆数据,结果操作工嫌麻烦,填的全是假数据,系统跑了半年,一点用都没有。真正好用的工业智能助手,根本不需要操作工额外填数据——所有数据全部从设备PLC、现有系统自动抓,界面上的字要大,按钮要少,老师傅戴着油污的手套都能点明白。我见过太多厂家把智能助手做成了“员工考核工具”,天天盯着操作工有没有按参数走,反而把一线的人搞的很抵触——本来是帮大家省力气的工具,最后变成了监工,谁会真心用?
最后,
。说实话,哪有什么100%正确的系统?老师傅还有判断错的时候呢。智能助手的作用是帮你把过去攒的所有经验整理出来,给你做参考,不是替你做决策。碰到特别复杂的特殊工况,还是要靠现场的人判断,对吧?
前阵子再碰到张师傅的时候,他说现在带徒弟轻松多了,碰到拿不准的参数,打开智能助手,把材料牌号、机床型号、刀具型号输进去,出来的建议值跟他自己攒了30年的经验值差不了5%。他现在没事就把自己碰到的特殊工况录成语音存在系统里,说等他退休了,这些经验也不会跟着他走。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业智能助手:接住制造车间里即将失传的老师傅经验 https://www.dachanpin.com/a/tg/71619.html