说实话,搞了快十年模具,谁没被EDM虐过几回?——尤其碰到那些深窄槽、异形孔,车铣复合都没辙的时候。💡 很多人以为电火花就是“慢”,是“落后工艺”,但直到自己上手才发现,有些活儿,没了它你根本交不了差。
EDM到底好在哪?——不是精度,是“能搞”
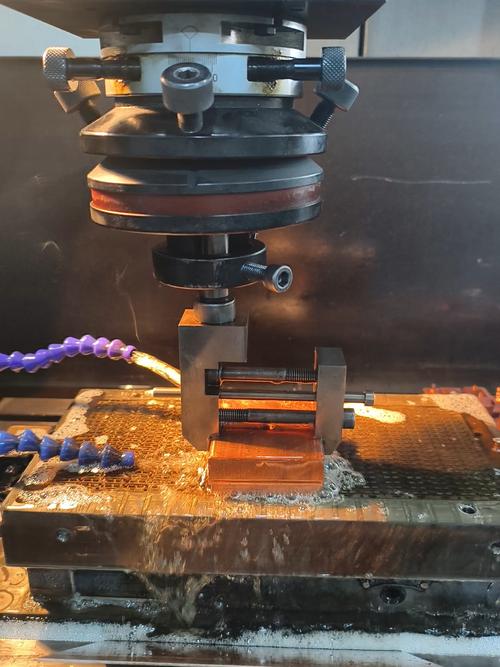
教科书总爱吹电火花加工(EDM)精度多高多高,其实吧,现在的五轴高速铣也能达到μm级。那为什么车间里还非得备着几台火花机?因为有些形状,铣刀根本进不去。 比如0.2mm宽的窄槽,深径比超过10的小孔,或者内直角清根——旋转刀具死活干不了的,EDM却是拿手好戏。不过话说回来,你要是觉得EDM就只是“烧一烧”,那可就太天真了。
举个例子:去年接了一套航空发动机的IN718环形件,上面有十几个异形冷却孔,每个孔还带锥度——车铣复合编了半天程序,刀具伸进去就颤,废了两件毛坯。最后还不是老老实实上电火花?✅ 用了专用的铜钨电极,配合摇动加工,孔壁粗糙度干到Ra0.4,客户当场就签了长期合同。所以啊,别老觉得电火花慢,它能解决的加工难题,时间和废品成本摊下来,反而更划算。
问:那什么情况下打死也别用EDM?
答:嘿,问到点上了!你要是加工大平面、简单型腔,纯粹找罪受——电极损耗、加工速度慢,费用比铣削高好几倍。我就见过新手非要用火花机清大面,结果一块电极下去,损耗不均匀,面型直接超差,哭都来不及。❗ 简言之:能用刀具解决的,别碰EDM;但刀具够不着、或者材料太硬(比如淬硬钢、硬质合金),那EDM就是你的救命稻草。
电极设计才是核心!老鸟都懂的省钱秘诀
很多人玩EDM,上来就调参数,什么脉冲宽度、休止时间……调得热火朝天,结果电极损耗大得吓人。其实啊,放电加工的命门,至少一半在电极设计上。 材质、结构、减寸量、排气孔——少一个细节,后面全抓瞎。
先说材质。紫铜便宜,导热好,但损耗大;石墨损耗小,易加工,但容易积碳;铜钨合金寿命长,精度高,可价格贵得肉疼。怎么选?看精度要求和加工面积。比如精密接插件模具,型腔细小,电极复杂——我一般用石墨,机加工快,放电稳定,虽然偶尔有积碳,但勤抬刀、冲油就能解决。可要是镜面电火花,要求Ra0.1以下,那紫铜反而更靠谱,因为石墨的微观颗粒会影响表面。

减寸量(火花间隙)也是个坑。新手常照着标准表一板一眼地放间隙,结果实际加工出来要么偏大要么偏小。💡 真相是:火花间隙受脉冲能量、电极形状、加工液流动状态影响极大,表上的值只能参考。我的习惯是,正式干之前先试个小样,实测间隙,再微调3D模型。多花两小时,省下几天的修模时间,值不值?
问:电极损耗到底能不能完全避免?
答:想得美!电火花加工本就是通过电极的牺牲换来工件成型的,零损耗那是理论上的。不过,通过优化参数——比如降低脉宽、增加休止、采用摇动轨迹——可以显著减少电极消耗。我们厂现在用NC摇动,配合自适应控制,粗加工时让电极均匀损耗,精加工再用低损参数,一根电极能撑好几件活儿,成本直接降了三成。❗ 但要注意,摇动加工不能滥用,拐角处容易过切,得提前在电极上做补偿。
介电液、参数、自动化——2025年这些新变化你得知道
干过EDM的都知道,介电液就是“血液”。十年前还在用纯煤油,烟大、易燃,安全隐患一堆。现在呢?合成型介电液已经普及了,闪点高、冷却好,加工速度还快了15%左右。 我们车间去年全换成某品牌的环保液,不光工件表面光洁度提升了,最爽的是——再也不用天天清理过滤器上的碳泥!对了,液温控制也升级了,带制冷装置,夏天也能稳在±0.5℃以内,放电状态稳定多了。
参数设置……说实话,这玩意儿一半靠经验,一半靠猜——直到智能控制系统的出现。💡 新的火花机普遍装了自适应模块,能实时监测放电间隙,自动调整进给和脉冲。比如牧野、沙迪克的新款,你只要选材料、电极类型、目标粗糙度,它自己迭代参数,连电极损耗都能预测个八九不离十。当然,AI也不是万能,遇到特殊材料,比如钛合金、钼合金,它偶尔犯傻,这时候还是得靠老师傅盯着,手动微调一下休止时间。
问:现在都说“智能制造”,EDM这块有什么实际落地的自动化方案吗?
答:那可太多了!比如电极自动交换系统、在线测量与补偿、甚至柔性加工单元——把几台电火花和加工中心连起来,机械手换电极、装夹工件,黑灯工厂根本不用人值守。我们集团去年上的那条线,白天用加工中心铣电极,晚上电火花自己干模具,效率翻倍。不过,投资不小,适合大批量、高附加值零件。小作坊嘛,先上个数控摇动和自动灭火系统就挺好了,安全第一。
再啰嗦一句:别迷信高速加工。有些业务员爱吹“高速电火花”,什么每分钟进给多少毫米——听着诱人,可你得看工件。大电极、小排屑面积,你开快了立刻拉弧、积碳,表面烧得一塌糊涂。❗ 记住,EDM的快是相对的,稳定压倒一切。
好了,聊得也差不多了。电火花加工这东西,教科书里学个基础,真正上道还得靠车间里熏几年。它不酷,甚至有点脏,可玩精了,你就是那道谁也替代不了的保险栓。下次再遇到难啃的硬骨头,不妨回头看看这台默默放电的老家伙。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):别被教科书骗了,这些实战坑你迟早遇到 https://www.dachanpin.com/a/tg/66541.html