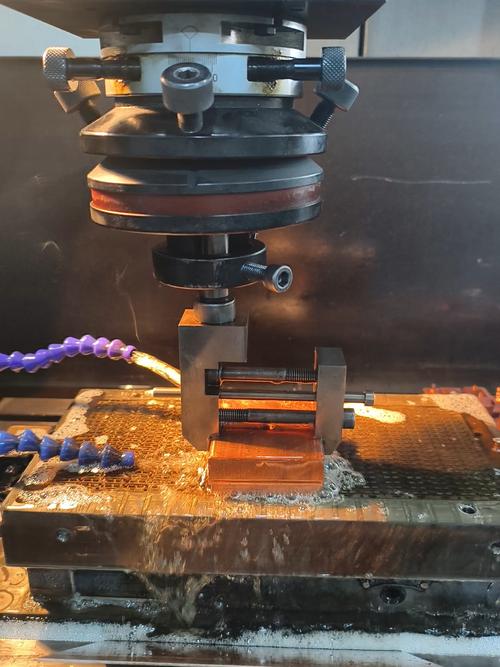
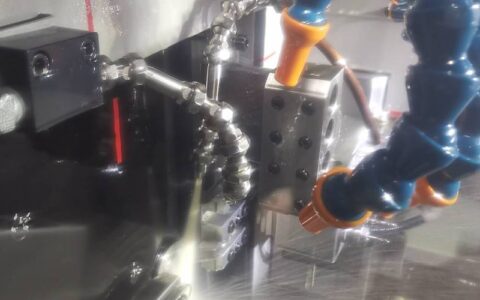
说实话,干了几十年磨床,最怕听人说“磨削加工不就是砂轮转一转,蹭掉一层皮”。
——这话一出口,就知道要出事。
磨削是精加工,但精不意味“慢悠悠”。恰恰相反,毫秒之间,砂轮表面的千万颗磨粒就像无数把小刨刀,硬生生从工件上撕扯下细屑。温度、应力、震动……全挤在那几微米的切削弧里。一个不留神,表面烧伤、裂纹、尺寸飘移,统统找上门。
铁律一:砂轮不是“一块石头用到底”
去年有个客户,做液压阀体,Ra要求0.2μm以下。他们家的操作工——我真没忍住吐槽——居然把新买的CBN砂轮直接装上,啥修整都不做就开干!
结果呢?头几件还行,但越磨越亮,越亮就越“糊”,最后工件表面发蓝,报废了一整批。💡
砂轮的“开刃”比选砂轮更重要。哪怕是顶级陶瓷结合剂CBN,出厂也只是个毛坯,磨粒被结合剂包裹得严严实实。必须用金刚石滚轮或油石,把表层结合剂打掉,让锐利的切削刃露头。这个过程叫修整(dressing),而非整形(truing)——很多人分不清,其实整形是恢复几何形状,修整是打开磨削表面。
还有,千万别等到工件振纹明显才去修整。接触式声发射传感器现在很便宜,外接个单板机就能实时监测修整间隔。一旦磨削力功率谱里高频分量上升,马上修。❗我亲自试过,把修整间隔从每20件改到12件,Ra直接降了30%,废品率从8%掉到0.5%不到。你说值不值?

铁律二:冷却液不是“浇花了事”
提到磨削烧伤,大多数人先怪砂轮太硬或进给太大。其实——七成烧伤是冷却不到位。磨削弧区温度能瞬间飙到1000℃,可咱们的水基冷却液,沸点才100℃!一旦在弧区沸腾形成气膜,液体根本进不去,等于干磨。
那怎么办?高压,高压,还是高压。别用那种淋浴式的软弱浇注了。现在我设计产线,供液压力至少10MPa起步,配合多孔喷嘴,液流速度得超过砂轮线速度。像磨削Inconel那种难加工材料,必须上100bar以上的穿透式冷却,让液流像针一样刺破气障。
还有个小诀窍:在冷却液里加一点极压添加剂,比如氯化石蜡,哪怕高温下也能形成润滑膜。这玩意儿比光靠水好用多了。不过环保查得严,含氯的得做好油雾回收。
冷却液过滤也别忽视。磁分离+纸带过滤是标配,但别忘了定期测霉菌和pH——夏天发臭,工人要罢工的!
铁律三:别把“精密”当“静态”
好多机床厂的说明书,宣传主轴回转精度0.1μm,导轨定位精度0.5μm,看着漂亮。一上机……怎么磨出来椭圆度都3μm了?
热变形!主轴一转眼,轴承发热,几个小时下来,间隙变化能吃掉你所有精度余量。我见过最夸张的一台外圆磨,早晨开机磨的轴颈直径50.008mm,到下午两点再测,变成49.997mm——温升让床头箱涨出去了。💀
所以,精密磨削从来不是“买好机床就万事大吉”。必须从三个层面死磕动态精度:
- 热对称结构设计:床身用有限元分析,让热中心与几何中心重合。
- 主动温控:油冷机、主轴水套、甚至环境恒温±1℃——别省钱,省下的钱全赔在废品里。
- 在线测量闭环:用马波斯或基恩士的气动量仪,一边磨一边比对,自动补正砂轮进给量。这才是智能制造该干的正事儿。
顺便提一句,振动也不容小觑。附近冲床一开,地面传过来的微振动,足以让镜面磨削的粗糙度跳一个数量级。有条件的话,机床地基要做隔振沟,里面填软木或专用隔振垫。

你关心的几个现实问题
问:磨削时工件表面出现火烧黄斑,但是我看砂轮还挺锋利的,什么原因?
答:典型的冷却不充分,或者磨削深度太大导致热积聚。你说砂轮锋利,那大概率是冷却喷射角度不对。调整喷嘴,让液流准确射入磨削接触点,顺便检查供液压力。如果压力表显示不到0.5MPa,赶紧换泵。另外,砂轮即使锋利,若组织过于密实(硬度等级太高),也容易堵塞,轻微堵塞就会发热——用放大镜看看表面有没有粘屑。赶紧修整一次,也许就解决了。
问:我们加工一批淬硬钢轴,粗糙度总是时好时坏,砂轮刚修整时好,过一会儿就变差,然后修整后又好,怎么破?
答:典型的砂轮自锐性不足。你用的可能是白刚玉砂轮,自锐性一般,磨粒磨钝后不易脱落,新的切削刃没露出来,所以粗糙度恶化。换用微晶刚玉或者陶瓷CBN砂轮,它们的微破碎特性让磨粒在钝化时小块脱落,始终保持锋利。如果成本受限,就增大修整进给量,修得粗犷一点,也能强制砂轮表面粗糙,反而能提升粗磨效率,但精磨可能牺牲一点表面光洁度。需要权衡。
说到底,磨削加工的魅力就在这个“动态平衡”里——砂轮、工件、冷却、设备精度,几方博弈。书本上的参数只是起点,真正的好活是那双手(或者现在说是传感器)在细微处调整的感觉。
干废过零件,骂过机床厂,最后在车间角落里找到那颗松动的螺钉……这些经历,才让我对“磨削”这门手艺始终保持敬畏。它不是粗糙的减法,而是精确到微米级的雕塑。别小看它。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工如何避免翻车?老手都未必知道的三条铁律 https://www.dachanpin.com/a/tg/66540.html