干了二十年焊接,最烦的就是那些满嘴理论的“专家”跟你扯设备参数。真正的痛点,全是实操里蹦出来的幺蛾子。比如,一个气孔就能把整条焊缝废掉——气孔这东西,看不见摸不着,做探伤的时候才冒出来,简直让人血压飙升。

说实话,90%的气孔问题都出在保护气体上。你以为流量调对了就行?错!喷嘴稍微堵一点,或者车间里突然来阵穿堂风,氩气就偏了。去年有个项目,焊工偷懒没擦试件上的油,结果焊缝里密密麻麻全是虫孔,直接返工三天。那种懊恼,真是想摔面罩。
气孔?那是你还没搞懂保护气体
保护气体不是有就行。要讲究流量、纯度、甚至配比。比如焊铝合金,你拿纯氩去搞,热输入一大,照样出气孔。这时候得混点氦气——但加多少?2%还是5%?没几个人说得清。我见过最离谱的:一个厂子用了半年假氩气,纯度标99.99%,实际不到99.9%,全车间焊缝拍片合格率掉到60%,厂长差点哭出来。
还有个小细节:焊枪倾角。很多人不知道,推焊时倾角超过15°,保护效果直接打折。风一吹,全完。所以,⚠️野外作业没防风棚?趁早改工艺,别硬撑。用药芯焊丝都比裸奔强。
问:为什么有些焊缝打磨后还能看见针尖大的小孔?
答:那叫微气孔链,多半是母材自身含氢高。尤其是铸件或镀锌件,焊前不烘烤,氢就在熔池里打转。记住:焊前必须除氢,350℃保温两小时,别偷懒。不然UT探伤全是一串根号回波,谁看谁疯。
裂纹不是玄学,是应力在作祟
很多年轻焊工觉得裂纹就是材料不好。错!拘束应力才是第一杀手。我碰见过一个案例:支架焊接,设计给的是刚性连接,焊缝只有3道,焊完冷却时直接裂穿。设计师还在那扯“按国标算的”,我真想怼回去——你算过焊接顺序吗?先固定哪一端?退焊法用了没?
💡实操上,跳焊、分段退焊能释放大部分应力。但还有一招:焊后锤击。趁红热状态,拿圆头锤轻击焊缝,沿着焊趾走一遍,应力分散,裂纹风险直降。可惜,现在没几个焊工愿意干这“力气活”,都嫌麻烦。然后裂纹来了,又是一顿火。你说扯不扯。
问:低合金钢焊后为什么必须马上热处理?
答:因为冷裂纹延迟啊。有的焊完24小时才裂,简直像个定时炸弹。本质上,是马氏体组织加扩散氢共同作用。热处理能消氢、软化热影响区。有次赶工期,没做消氢处理,夜里一声响,12米长的缓冲罐裂了,整个车间差点没了。别赌,真的。
咬边这个老顽固,怎么治?

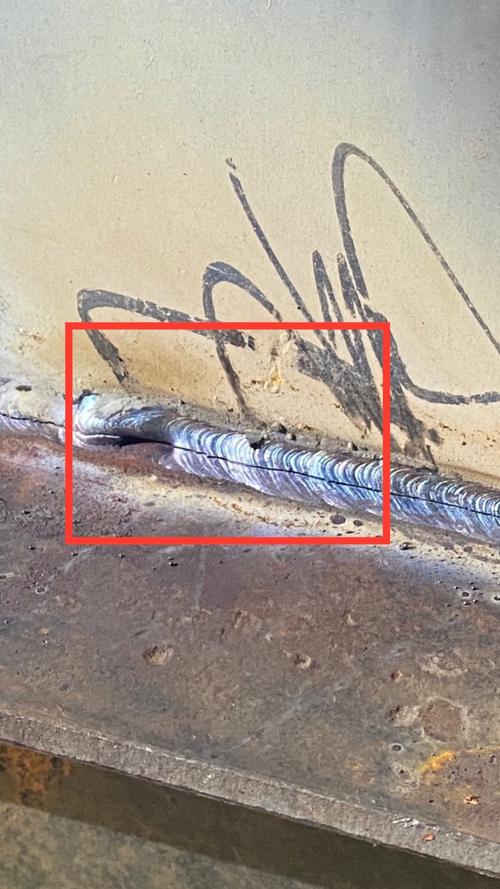
咬边——最被低估的缺陷。看着像个小凹槽,应力集中系数高得吓人。尤其是动载结构,咬边处就是疲劳源。很多时候,焊工为了追求速度,电流开得大、焊速走得快,熔池边缘来不及填满,咬边就出来了。说好听是“速度快”,说难听就是基本功不扎实。
治咬边,核心在摆动与停留时间。用锯齿形运条,到两侧必须停一下,等铁水填满母材再走。这需要手感。还有焊条角度:平焊时70~80°最佳,太陡了吹力强,容易咬。仰焊就更难了——但也得练。不然,质检员拿焊缝尺一量,深度超0.5mm直接判废,一点情面没有。
对了,❗千万别信“咬边磨平就行”这种鬼话。打磨只去掉了表面,根部应力集中还在。探伤时,磁粉一测,照样一道紫痕。必须补焊,磨开重来。有些老板舍不得焊材,总想糊弄,最后出事,全傻眼。
问:如何肉眼快速判断一条焊缝的合格率?
答:三看一敲。一看波纹均匀性:每道波纹间距一致,形状像鱼鳞,说明运条稳。二看余高和宽度:余高不宜超2mm,宽度差不超过2mm,否则应力集中。三看起弧收弧点:有无弧坑裂纹?有没有填满?一敲,用锤子轻击焊缝侧面,听声音闷还是脆。闷响可能有内部缺陷。这些是经验,比什么教科书都管用。
说说2025年的新玩意儿
这几年,激光-电弧复合焊开始普及了。热输入低、变形小,还能桥接间隙,特别适合新能源电池托盘。但新工艺有新坑:保护气体要用氩氦混合,喷嘴清洁度要求变态高,一粒飞溅堵住,激光立马乱跑。而且,检测手段也在变——现在很多厂上了视觉AI缺陷判别系统,焊完零点几秒就出结果,气孔、咬边全给你标出来。老师傅的经验快被算法碾压了?我看不见得。AI能发现缺陷,但不懂为什么产生。那才是人的价值。
还有个大趋势:增材制造里的焊接,也就是电弧3D打印。这时候“缺陷”的定义都变了。气孔不再是无用,有时用来减重;裂纹也能通过“愈合”工艺在沉积过程中修复。前沿是真前沿,但离稳定生产还远。我们这帮老骨头,也得跟着学,不然真淘汰。
最后唠叨一句:焊接这个行当,七分在准备,三分在操作。母材处理、坡口打磨、预热缓冷,这些看不见的步骤,才是决定成败的关键。别光盯着电弧晃眼,背后功夫,够学一辈子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺避坑指南:那些老师傅绝不告诉你的缺陷真相 https://www.dachanpin.com/a/tg/66659.html