
说实话,干钣金加工这行快二十年了,踩过的坑比走过的路还多。上个月有个客户拿图纸来,说简单得很,一批机箱,报价压得死低,结果折弯成型后公差超了0.3mm,全部报废——气得我当场把卡尺都摔了。这种事,没入行的人根本想象不到。今天索性把这二十年的血泪拆开揉碎,挑几个致命点说说,能救一个是一个。
选材不对,努力白费
材料选错,后面工艺全是白费。冷轧板SPCC便宜,但容易生锈,用在室内还行;要是户外机柜,乖乖用不锈钢304或镀锌板吧,不然半年后客户肯定找你麻烦。❗记得有次图便宜用了201不锈钢,结果海边项目,几个月就泛黄点,赔了整批货。💡小提示:同等厚度,不锈钢的折弯回弹比冷板大,设计时要留余量。铝板轻,散热好,但折弯容易开裂,得用5052-H32这类牌号,别拿纯铝瞎搞。现在有些工程师图纸上写“铝板”,啥材质都不标,这纯粹是给车间挖坑。

工艺怎么选?激光还是冲床,这笔账要细算
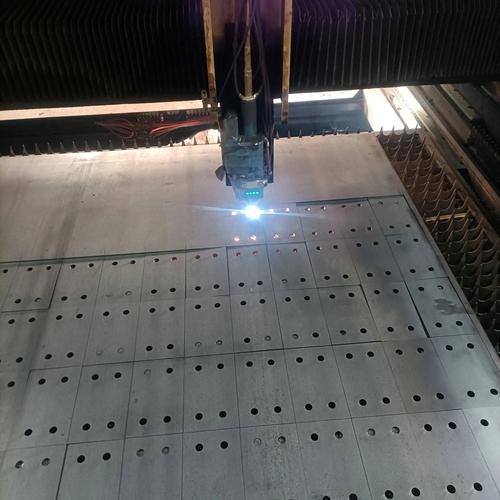
薄板大批量,冲床快到飞起,成本低;但厚板或小批量、异形孔,激光切割简直是救星。不过,激光切铝、铜这些高反材料,搞不好就烧镜头——那维修费够你喝一壶的。现在高功率光纤激光已经挺普遍,但很多人不知道,厚板切割时,氮气纯度不够,断面发黑,还得二次打磨。冲床呢,模具贵,但长期稳定,靠量摊薄。我一般这样建议:1mm以下薄板,量过5000件,首选冲床;厚板或打样,别犹豫,激光直接上。
还有个混合玩法:激光切外形,冲床干标准孔——有些厂把这两种设备组线,效率高得离谱。不过投资也大,中小厂看着眼馋,未必玩得转。
表面处理:功能和颜值都要抓
喷涂,前处理是爹。酸洗磷化没做好,喷再好的漆也是白搭,掉漆起泡是迟早的事。✅盐雾测试最好做到96小时以上,尤其出口产品。电泳漆膜均匀,但颜色单一;粉末喷涂颜色多,但边角容易露底。阳极氧化做出来漂亮,可铝材杂质多了,表面全是斑点,想死的心都有。
问:喷涂件为什么会有色差?
答:多半是因为不同批次粉末混用,或者是炉温不均匀。还有就是回收粉比例太高。千万别为了省钱掺太多回收粉,橘皮纹能丑哭你。我厂里现在都严控回收粉不超过30%,并且每班次测一次色差。
问:电镀锌和热浸锌怎么选?
答:室内用,电镀锌足够,盐雾48小时没问题;户外或高腐蚀环境,必须热浸锌,盐雾轻松过200小时。但热浸锌后表面粗糙,配合面要提前预留间隙,不然组装时螺栓拧不进去。很多新手设计不考虑镀层厚度,回来傻眼。
焊接变形:看不见的杀手
薄板焊接,变形让人头大。你以为焊完就完事?量尺寸才发现,对角线能差出几个毫米。💢我的绝招:对称焊,优先断续焊,必要时上反变形工装。有次做1.2mm不锈钢罩壳,焊完整个扭成麻花,后来用火焰矫正,喷水降温,折腾半天。现在逼着工艺编焊接顺序图,新人照做,好歹稳当一些。
问:钣金件焊接后变形严重怎么办?
答:先检查结构设计是否合理,尽量对称布置焊缝;再考虑工装夹紧;焊后可以用火焰校正或振动时效。薄板尤其容易变形,建议用点焊或断续焊。还有个小窍门——焊前在背面预放弧,利用收缩力拉平,这个得靠经验,没公式可套。
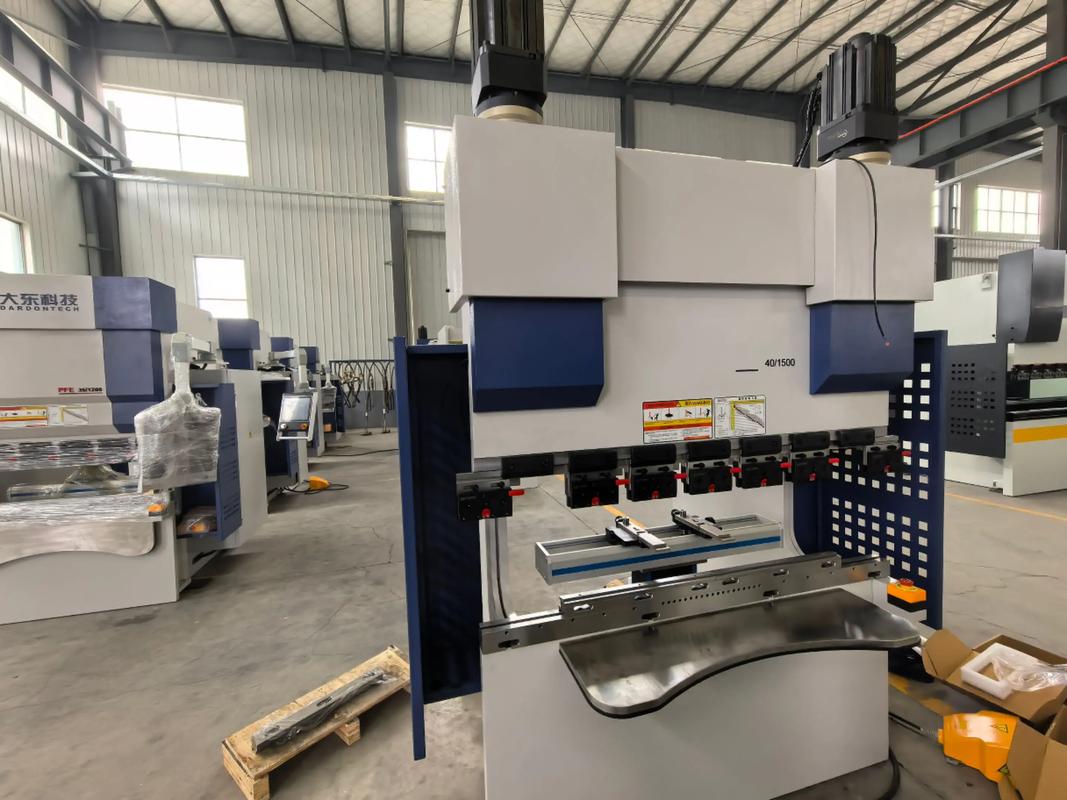
现在智能折弯中心上线,编好程序,机械手自动抓板,折弯精度稳定得一批,就是设备贵得肉疼。但长远看,人工越来越难招,自动化是大势所趋。我们这行,经验值正在被软件和传感器取代,不转型迟早被淘汰。可一想到那几百万的设备投入,又觉得还是先把手上的老旧数控冲修修补补再撑两年吧。
那些没人告诉你的细微处
折弯系数,K因子,说简单也简单,说玄乎也玄乎。每个车间都有自己那一套经验表,换批材料可能就偏了。我见过最离谱的是:同一张图纸,两家供应商做出来的展开尺寸差1.5mm,折弯后一个刚好,一个缝隙能塞指头。所以打样时一定先做试弯,记录实际展开,别迷信软件。
还有公差,图纸上写个±0.1mm,钣金件啊,不是CNC铣出来的,焊接后能保±0.3mm就烧高香了。现在有些年轻工程师根本不理解工艺,坐办公室里画图,公差瞎标,车间叫苦连天。沟通!沟通!多下车间看看,实际摸一摸变形量,比什么都强。
这行干久了,越来越觉得,每一个环节都是细节,稍不注意就翻车。你有过什么惨痛经历?或者有什么独门诀窍?欢迎来评论区唠唠,别藏着掖着。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工避坑指南:从选料到交货的血泪经验 https://www.dachanpin.com/a/tg/66660.html


