说实话,硬车削这事儿,在国内机加工圈子里,认知两极分化。要么觉得是神器,要么认为纯属扯淡。但现实是,国外汽车零部件产线早就大规模替代了,咱们不少老工程师还是摇头:硬度HRC60以上,刀具扛得住?
今天不扯虚的,就结合我踩过的坑,聊聊这个让很多人又爱又恨的工艺。
硬车削到底是个啥?凭什么挑战磨削?

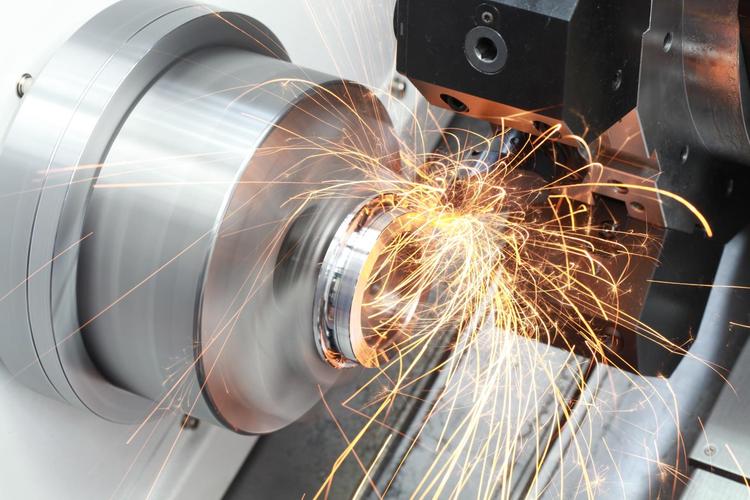
简单粗暴地说,硬车削就是用超硬刀具(主要是CBN,立方氮化硼)直接车削淬火后硬度高达HRC58-68的工件。想想看,一把刀片儿对着硬得能划玻璃的钢材啃下去,切屑红彤彤的飞溅——这画面本身就有种暴力美学。
但光靠蛮力可不行。关键点在于:切削温度。硬车削通过极高的切削速度(通常150-300米/分钟)和较小的切深,让剪切区的金属瞬间软化,实现所谓“热致软化”切削。这温度能把切屑烧成暗红色,但同时,刀尖必须扛住热冲击和化学磨损。CBN刀片的红硬性和化学惰性让它成为唯一的选择——陶瓷刀片?试过,崩刃崩到怀疑人生。
💡 一个颠覆认知的事实:硬车削的加工表面,有时粗糙度比磨削还好。因为CBN刀尖能“挤光”表面,产生残余压应力,提高疲劳寿命。某些汽车齿轮厂已经用硬车削取代磨齿,效率提升至少3倍。
不过话说回来,这工艺对机床刚性要求近乎变态。我那朋友一开始用普通数控车床搞,震刀纹惨不忍睹。后来换了高刚性斜床身车床,主轴跳动控制在2微米以内,活儿立马漂亮了。所以别轻易在老旧设备上尝试,你会想砸机床。
硬车削的三大死穴,千万别踩坑
既然这么牛,为啥没有全面代替磨削?三个字:局限性。容我一一道来。
1. 断续切削是大忌。 如果工件表面有键槽、油孔,硬车削直接凉凉。CBN刀片脆性大,承受不了间歇冲击。有一次我图省事,想把带键槽的淬硬轴直接硬车,结果一刀下去,刀尖崩掉一块,工件表面拉出深沟,全废。血的教训。
2. 尺寸精度控制,比磨削更玄学。 磨削可以微米级进给,硬车削靠的是刀具补偿。但CBN刀片磨损并不线性,尤其在加工高硬度材料时,后刀面磨损带一旦出现,尺寸就开始漂移。你必须在线测量,配合闭环反馈。否则,批量活儿一致性没保证。❗不夸张,我见过一批活塞杆,头几件合格,后面全部超差,就是因为操作工没及时补偿。
3. 工件形状限制。 长径比大的细长轴,硬车削时容易让刀和振动,表面质量全靠人品。这时候,磨削的中心架支撑还是更靠谱。所以,短粗回转体零件才是硬车削的舒适区。
问:硬车削能加工内孔吗?特别是小孔?
答:能,但很拧巴。内孔硬车削需要特制CBN镗刀杆,由于排屑空间小,切屑堆积容易划伤已加工表面。通常推荐孔径大于10毫米,长径比不超过4。而且,内冷却必须直冲切削区,否则刀片热得要命。我试过加工Φ8mm、深40mm的淬硬模具钢孔,结果刀具寿命还不如磨削经济。说实话,内孔硬车削目前只适合某些特定的阀套件,不能算万能方案。
CBN刀片怎么选?别光看牌号
刀片选型是个巨坑。很多人以为买个CBN刀片就能硬车,too young。CBN含量、结合剂种类、刃口处理、刀尖圆弧,每一样都影响成败。
高CBN含量(90%以上)的复合片,韧性更好,适合断续或带黑皮的淬火件;低CBN含量、陶瓷结合剂的,耐热性更好,适合连续高速切削。刃口必须进行钝化或倒棱处理——锋利刃口在硬车时直接碎裂。我习惯用0.1-0.2毫米负倒棱,配合-25°前角,这样刀片寿命能提高40%以上。

还有被忽视的一点:刀尖圆弧半径。大圆弧(如R0.8)能得到更好的表面光洁度,但径向力大,容易引起振动;小圆弧(R0.4)切削轻快,可表面残余高度增加。选择时得根据工件刚性和表面要求妥协。曾经为了一根精密主轴,我换了五款刀片试切,最后才确定用R0.6、低CBN含量的牌号,表面粗糙度稳定在Ra0.2以下。
问:有没有一种刀片能包打天下?
答:想得美。硬车削材质必须按工况定制。比如,连续切削淬硬轴承钢,可选陶氮化硼(TiN)涂层的CBN刀片,减少月牙洼磨损;但要是车削带氧化皮的锻钢件,涂层会被立刻磨掉,不如用粗晶粒CBN裸刀。加工高硬铸铁,还得换另一种结合剂。所以,别指望一把刀走天下,那纯粹是营销话术。真实情况是,一个活儿一种刀,试切验证了才算数。
冷却还是干切?这个争论可以休矣
早些年,硬车削倡导干式切削,因为切削热有利于软化金属。但现在的观点分化了:连续切削时,高压内冷却(70-150bar)直接射向切削区,能显著提升刀具寿命和表面完整性。尤其车削高韧性淬硬钢时,切屑极易缠绕刮伤已加工面,冷却液能把切屑冲断。
❗ 但我碰到过反效果:冷却不均匀导致刀片热裂纹。所以策略是——要么干切到底,要么充分内冷,半吊子最糟糕。我目前的习惯:连续车削用冷却,走刀路径确保刀片不离开工件;轻微断续时干脆干切,靠刀片自身扛热。
另外,环保压力下,微量润滑(MQL)在硬车削中也有应用,但润滑效果有限,更多是辅助排屑。我对MQL的态度:能用,但别指望它解决刀片寿命问题。
说到这里,忍不住吐槽一下某些教科书:还在讲硬车削必须用负前角刀具、高刚性机床等等空泛理论。这些早就是常识了好吗?真正的门槛在于工艺系统的动态刚度,以及刀具磨损的在线监测。没有在线监测,硬车削批量生产就是赌博。现在有些智能刀柄,能实时测量切削力,预测刀具寿命,这才是未来方向。可惜便宜货精度不够,贵的又太贵,老板们舍不得买——于是咱们这些搞工艺的就这么纠结地活着。
硬车削不是万能药,但在合适的场景,它确实能省掉磨削工序,把加工节拍缩短一半。关键是,你得知道它的脾气,顺着来。别硬碰硬,对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)新实践:硬车削真的能干掉磨削吗? https://www.dachanpin.com/a/tg/66658.html