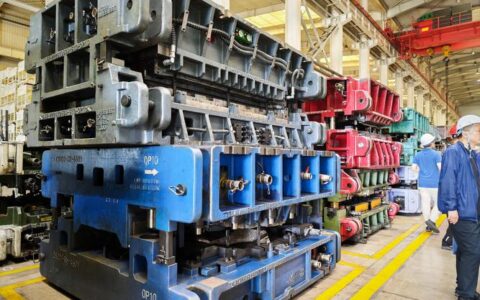
电火花加工(EDM):老师傅才知道的几个实战技巧与避坑指南

搞EDM这行,说实话,头五年全在交学费。我现在还记得自己第一次独立操作时,把一套模具打报废的惨样——那火花闪得跟放烟花似的,心里拔凉拔凉。 电火花加工,原理谁都懂,脉冲放电蚀除,可实操起来……唉。好多新入行的小伙子看几本手册就敢上机,结果呢?电极损耗算不准,放电间隙乱调,最后加工出来的尺寸跑得离谱。真是气炸了。
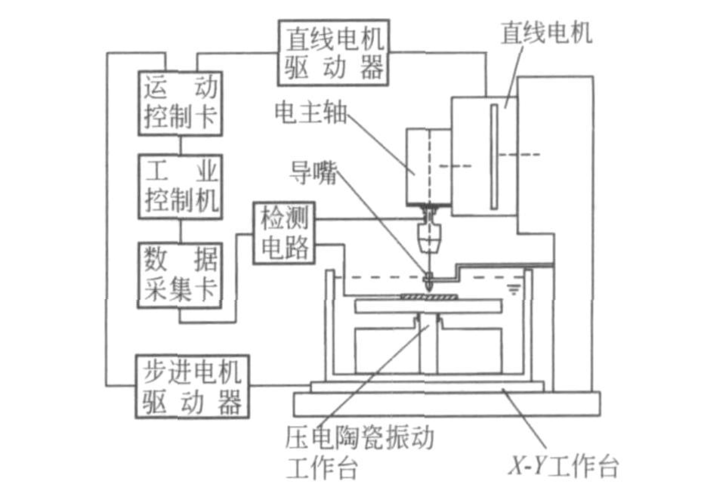
电火花加工机床操作示意图
电火花加工机床操作示意图
但这事儿吧,也有意思。一旦你摸透了那点门道,电火花加工简直就是神器。硬得啃不动的淬火钢,深窄槽,异形孔,它都给你轻轻松松搞定。特别是在模具行业,没有EDM,一些精密结构根本没法做。

选机床还是选电极?先搞清这三点

很多人一上来就问:“哪个牌子的机床好?” 这问题太外行了。机床只是个平台,关键是怎么用。 第一,电极材料比机床精度还重要。 石墨还是铜?这是个问题。石墨电极损耗小,加工速度快,但容易积碳。紫铜电极精度好,镜面加工是强项,但损耗更大,成本高。我个人的习惯?大型型腔用石墨,精密小型腔用铜钨合金——贵是贵点,但一次成型率高出30%以上。 第二,电极缩放量是在给放电间隙留余地,不是拍脑袋定的。 见过太多人直接套用默认参数,翻车了吧?不同电极材料、工件材料、脉冲宽度,间隙全不一样。尤其在精加工时,间隙偏差10微米,尺寸就差出一个丝。必须实测。我每次换新批次电极料,哪怕供应商一样,也先试样打出实际间隙值,再反算缩放量。这步省不得,省了就是批量报废。 第三,装夹定位的重复精度是隐形成本。 用快换夹具虽然方便,但夹具本身的定位误差叠加到加工中,有时候比电极损耗还可怕。建议定期用千分表打一下重复定位精度,别偷懒。 问:工件材料对电极损耗影响大吗?我看手册上数据差别不大啊。 答:手册数据是在理想状态下的,实际车间里差别大了去了。同样的石墨电极,加工P20模具钢和加工硬质合金,损耗率可能差一倍。硬质合金中的碳化钨颗粒会加剧放电时的热冲击,电极损耗明显加快。所以加工难切削材料时,建议加大电极冷却冲液,并且适当降低脉冲能量,牺牲一点速度保精度。

放电间隙那点事儿,调不好就废料

电火花加工的核心秘密就藏在放电间隙里。这玩意看不见摸不着,但控制着加工精度、表面粗糙度和电极损耗的平衡。
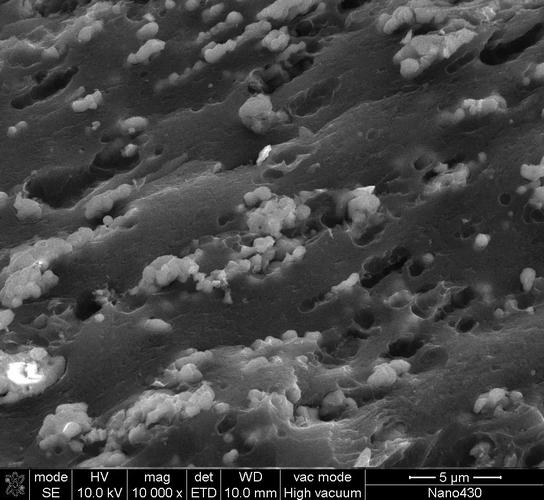
电火花放电间隙显微照片
电火花放电间隙显微照片
刚入门时我吃过最大的亏,就是精加工阶段间隙没稳住。当时打一个手机外壳模具,型腔深度20mm,侧壁要求Ra0.4。我按粗精两段参数设了,但忘了考虑排屑。结果打了一半,间隙里电蚀产物排不出去,二次放电把侧壁打得坑坑洼洼。那批料全废了,赔了半个月工资。 现在学乖了。✅ 深窄槽加工,必须加抬刀和冲液,而且抬刀高度和频率要根据深度动态调整。打个比方,深度超过直径5倍时,抬刀高度就得增加到2mm以上,否则屑根本翻不出来。还有!别迷信所谓的“自适应抬刀”,有时候还不如手动设定来得可靠。 间隙控制的黄金法则: 粗加工时,间隙要大,冲液要猛,抢时间;精加工时,间隙要稳,冲液要柔,护电极。很多人搞反,粗加工间隙小,精加工反而大,结果粗糙度降不下去,电极损耗还大。 还有个绝招——定期用示波器看放电波形。正常波形应该是均匀的锯齿状,如果出现连续的拉弧或短路,马上停机检查间隙和排屑。这比光看机床指示灯靠谱多了。

自动化编程的坑,我踩过你就不用踩了

现在CAM软件越来越智能,一键生成电极拆解和程序,爽吧?但是……自动化最坑人的地方,就是让你忘了基本原理。 前阵子我们车间来了个新程序员,用UG拆电极,自动生成放电程序,然后直接传到机床上加工。结果一个斜向盲孔打成了椭圆形。查了半天才发现,软件默认设定的放电间隙是均匀的,但实际斜向加工时,重力排屑不均,底部间隙偏小,相当于侧面多蚀了一层。数控程序没问题,但工艺参数全错。 💡 所以再牛的软件,也需要人工干预。至少做这三件事: 1. 检查每个电极的起始放电位置,避免在型腔最深点直接放电,容易烧电极。 2. 孔位加工必须单独设定“摇动”参数——也就是平动圆的轨迹,别让电极直进直出,否则孔口会有喇叭口。 3. 对于有高低差的复杂型面,把加工区域分段,不同区域用不同放电参数。软件自动分段的逻辑经常不靠谱。 问:我们厂考虑引入自动化上下料的电火花单元,您觉得值吗? 答:看批量。如果每天开机率超过80%,而且加工任务重复性高,那就值。不然的话,自动化单元的投资回收期会拉得很长。另外,自动化电火花需要极干净的切削液和稳定的电网,很多小厂做不到,结果故障率居高不下。我见过一个浙江的模具厂,花了200万上的柔性单元,结果三天两头因为切屑堵塞停机,最后又回到人工操作。所以基础管理和维护要先到位,再谈自动化。

最后说几句掏心窝的话

电火花加工这东西,越干越觉得深不可测。从介质油选择,到脉冲电源波形调制,细节太多了。很多人追求新机型、新技术,但自己连最基础的电极修整都做不好,机床再好也白搭。 ❗ 千万别忽视工艺试片。很多问题在试片上就能暴露出来,哪怕费点材料,也总比工件报废强。 说实话,我现在带徒弟,第一件事不是教他们编程序,而是先让他用手动方式打三个月电极。只有感受过火花间隙的微妙变化,才算真正入行。 就说这么多吧。都是实战淌过来的血泪经验,希望能给你提个醒。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):老师傅才知道的几个实战技巧与避坑指南 https://www.dachanpin.com/a/tg/66668.html
赞 (0)
磨削加工这些年:我踩过的坑和真正管用的新技术
上一篇 2026-08-04 22:00:50
激光切割实操避坑指南:从选型到调参,行家才知道的8个细节
下一篇 2026-08-04 22:46:38

相关推荐

  • IP 孵化:从创意种子到市场恒星的成长密码

    IP,这个频繁出现在文化产业、商业领域的词汇,早已不是简单的 “知识产权” 缩写。它可以是一部引发共鸣的小说,一个性格鲜明的动漫角色,甚至是一套独特的生活方式理念 —— 而 IP 孵化,就是将这些初始创意打磨成具备商业价值与长期生命力的文化符号的全过程。不同于一次性的内容创作,IP 孵化更像一场精密的长期工程,需要在创意萌芽阶段就埋下市场适配的基因,在成长过…

    2025-09-12
  • 精益六西格玛不是万能药!我在工厂折腾了八年悟出的三大真相

    我记得那是2016年,刚从外企出来,带着满脑子六西格玛绿带知识,一头扎进一家民营汽车零部件厂。老板说要降本增效,我说这事包我身上。结果呢?头三个月推了5个项目,全部以失败告终。车间主任见我就翻白眼,操作工在背后叫我“表格博士”。❗现在想想,那时真是纸上谈兵。 ❌ 第一个坑:把工具当目的,忘了人是活的 教科书上怎么说的?DMAIC、SIPOC、FMEA、MSA…

    投稿 2026-07-16
  • 制造执行系统(MES):别乱选型,九成工厂都踩过这个坑

    我干工厂信息化落地快十八年了。上个月跑了珠三角三家汽配制造厂,每家都花了大几十万上了制造执行系统(MES),现在一半功能躺在服务器里落灰。 工人嫌麻烦不肯录数据,IT天天蹲车间修bug,最后变成了只用来打打工单的工具。钱全打了水漂。 很多工厂上MES,第一步就错了 上来就找行业龙头砸钱要钱贵的方案,要全模块覆盖,要支持所有流程,完全不管自己工厂的实际底子。 …

    投稿 2026-09-20
  • 冲压工艺,真的不是按个钮那么简单

    干了二十年冲压,最烦别人说“不就压一下铁皮嘛”。说这话的人,八成没见过凌晨三点模具崩刃的火花,也没听过试模时那种“咔——吱——”的异响。那声音,比股票跌了还揪心。 前几天去一家新能源车企交流,他们冲压车间主任老李递给我一个件:车顶加强横梁,1.2毫米的DP780高强钢,拉延深度居然做到了120毫米。我拿在手里颠了颠,边缘光洁得跟德国货似的。老李嘿嘿一笑:“差…

    2026-06-04
  • 新能源汽车:当代车主的 “快乐显眼包”

    提到开车这件事,老司机们总能吐出一肚子苦水:加油站排队两小时起步,油价像坐火箭似的往上涨,冬天开个暖风还得心疼油耗。可自从新能源汽车成了马路上的 “常客”,不少车主的吐槽大会突然变成了夸夸群,连带着停车场的保安大爷都学会了新口头禅:“小伙子,你这车充电不要钱啊?” 其实新能源汽车哪是什么 “喝电不花钱” 的神仙座驾,不过是把车主们从油价焦虑里解放出来,顺便附…

    2025-09-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息