
磨削加工这些年:我踩过的坑和真正管用的新技术

说实话,干机械加工这行,你要是没被磨削折磨过,那真是白干了。特别是精密磨削,公差要求死严——±0.001mm,听着就头皮发麻。我记得刚入行那会儿,师傅丢给我一根主轴,让我磨到Ra0.2,我信心满满地上了普通白刚玉砂轮,结果…呵呵,一个上午废了三根料。

一、砂轮选型:别被销售忽悠瘸了

现在厂商来推销,开口闭口就是“CBN”“金刚石”。当然,超硬磨料牛,谁不知道?但不是所有活儿都适合!比如说,磨高速钢,你上个CBN,那叫浪费——温度一高,CBN反而容易化学磨损。这事儿我吃过亏。有次为了赶一批模具,花大价钱买了进口CBN砂轮,结果加工表面烧伤,全报废。后来老老实实换回单晶刚玉,加了高压冷却液,问题解决。 选砂轮,记住几个点:磨料、粒度、结合剂、硬度、组织。这五个要匹配工件材质、加工余量、表面粗糙度要求。组织号别被忽略!疏松组织排屑好,不容易堵,但太疏松磨粒易脱落。对于软而韧的材料,比如不锈钢,推荐用半脆刚玉或者微晶刚玉,自我锋利性好。 另外,砂轮的修整——❗千万别图省事。金刚石修整笔钝了赶紧换,修整参数不对,砂轮形貌差,磨削力波动大,聊天抖振。我们车间有次为省成本,修整笔用到磨平了还在凑合,结果磨出的圆柱度超差,连着两批退货,被老板骂得狗血淋头。
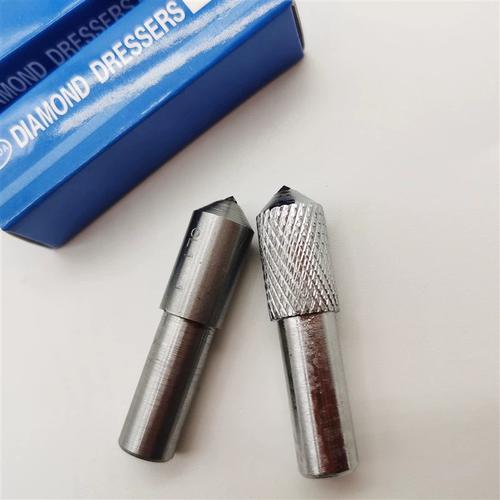
精密磨削砂轮修整金刚石笔
精密磨削砂轮修整金刚石笔
所以,选砂轮不光是技术活,还得有点直觉。有时候得试错。不过话说回来,现在有些智能磨削系统能根据主轴功率反馈自动调整修整间隔,这倒是挺好的。

二、冷却液?不,现在是超临界CO₂

冷却润滑这块,变革挺大。以前觉得浇注大流量乳化液就完事,但环保压力、成本压力逼着人改变。微量润滑(MQL)出来的时候,我觉得简直是开玩笑——那么点油雾,能冷却?但实际试了,对于某些铸铁磨削,还真行。不过,最近更让我眼前一亮的是用液氮或超临界二氧化碳冷却。上个月去一个航空发动机叶片磨削示范线,人家直接用超临界CO₂+微量油,不仅表面完整性好,而且亚表面损伤层薄。最关键——干净!没有废液处理。就是设备贵,一套系统上百万,中小企业真心玩不起。但趋势在这儿摆着,欧盟那边法规越来越严,不用也不行。 说到冷却,很多人忽视喷嘴位置。喷嘴必须对准磨削区的前方,利用砂轮气流的阻滞实现有效浸润。我见过新手把喷嘴怼到砂轮顶部,那纯粹是浪费冷却液,90%都被离心力甩飞了。试试用梳妆喷嘴或者高压喷射,效果强太多。还有,过滤系统别省!磨屑颗粒循环会划伤表面,精度直接崩。

三、QA环节:聊聊那些让人头疼的细节

三、QA环节:聊聊那些让人头疼的细节
三、QA环节:聊聊那些让人头疼的细节
问:磨削烧伤到底怎么快速检验?肉眼看不出来啊。 答:肉眼确实难,除非严重烧成蓝色。我们一般用酸洗法,按标准流程,看表面有无暗色区域。在线的话,有的机床上集成巴克豪森噪声法检测,测磨削烧伤专用,就是贵。还有个土办法,打显微硬度,对比基体,硬度下降超50HV就算烧伤,但这个破坏零件。现在好多厂推涡流检测,在线做,挺快。反正千万别忽视,我们出口德国的曲轴,因为烧伤索赔了20多万,想想就肉疼。 问:我这边磨削时经常出现颤纹,调了转速和进给还是不行,怎么办? 答:颤纹这事儿,跟共振点有关系。你先检查砂轮—工件—机床系统的刚性。砂轮法兰是否平衡?我们每片砂轮都做两次静平衡,装上后再做在线动平衡。现在有自动平衡头,SBS的用得最多,边转边调。另外,尝试改变砂轮线速度,避开共振频率。实在不行,就换砂轮规格,比如陶瓷结合剂换成树脂结合剂,能吸收振动。记住,颤纹是系统问题,不是单一参数能搞定的。有时候更离谱,地基软了都有影响——我们老车间,旁边有冲压机,一工作我们那边精磨就振,后来挖了隔振沟才安生。

四、自动化磨削,其实离中小厂不遥远

很多人以为自动化磨削是高大上的生产线专属,错了!现在简单的小型关节机器人,十几万一套,配上自动上下料盘,就能实现一人看三台机。我们去年给一台老外圆磨改了桁架机械手,投资不到二十万,产能提了40%。关键是在线测量集成。磨削中最头疼的尺寸分散,通过主动量仪闭环控制,基本能稳定在2微米以内。马波斯或者东京精密,看预算选。国产也有不错的,比如中原精密。记住,改自动化前,先把机床精度恢复了——床身磨损、导轨间隙、主轴跳动,该修就修。否则自动化放大了不良率,更惨。 还有,注意磨削数据库的积累。我们厂搞了两年,把不同材料、不同砂轮的参数固化,新工人上手快。现在有基于机器学习的参数推荐系统,输入粗糙度和余量,自动算进给。但说实话,那玩意儿可信度还得验证,我不全信。
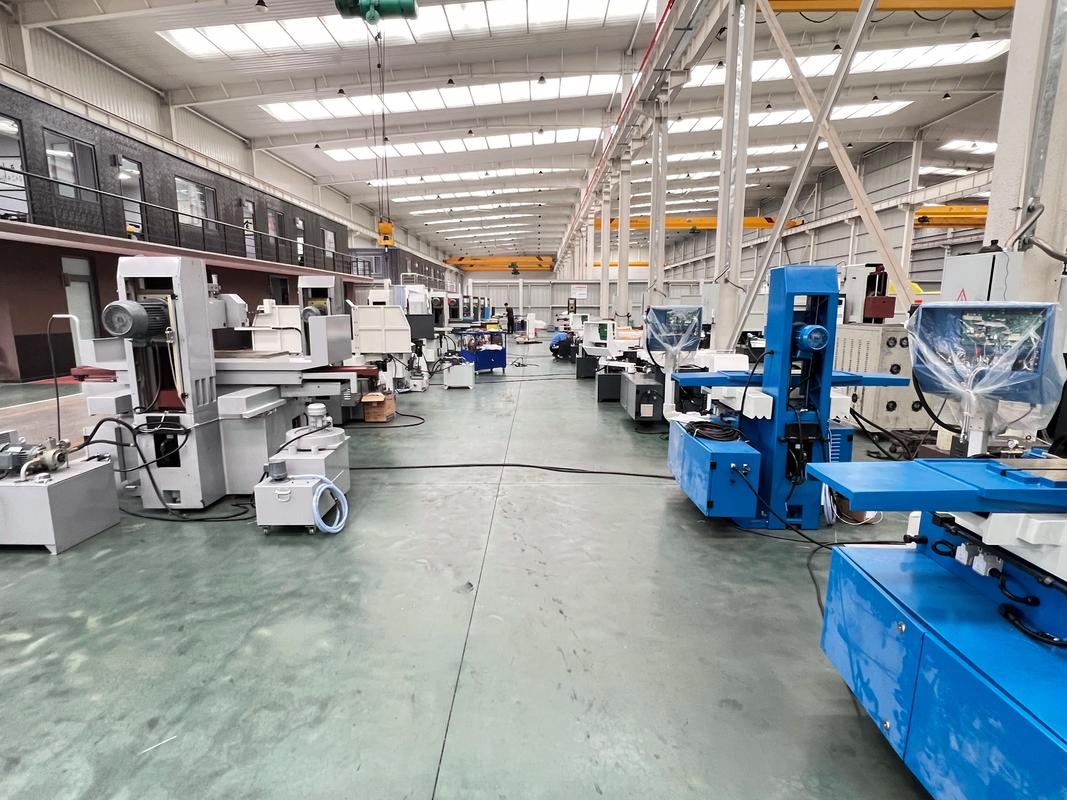
工业机器人自动化磨削单元现场
工业机器人自动化磨削单元现场
最后想聊的是人的因素。磨削看着粗犷,其实比车铣精细太多。操作工手感很重要,听声音都能判断砂轮钝不钝。可现在年轻人不愿干,难招。所以,数字化和简单化是出路。能自动走的就别让手动调,界面友好点,操作员开心,质量也稳。 就这些。磨削加工没什么玄学,但细节堆积起来就是魔鬼。多去现场,多摸多听,比看十篇论文都管用。下次要是碰到磨削振纹搞不定,试着把砂轮停转,拿个软锤敲敲主轴箱——说不定你会发现问题所在。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工这些年:我踩过的坑和真正管用的新技术 https://www.dachanpin.com/a/tg/66667.html
赞 (0)
车削加工:刀具选不对?参数调不好?老技师说这几点必须记住
上一篇 2026-08-04 21:37:01
电火花加工(EDM):老师傅才知道的几个实战技巧与避坑指南
下一篇 2026-08-04 22:23:21

相关推荐

  • 区块链:把 “账本” 藏进数字保险箱,还顺便治好了我的选择困难症

    某天我翻出大学时的记账本,发现某页被咖啡渍糊成了抽象画,对着 “3 月 15 日支出 XX 元” 的模糊字迹抓耳挠腮 —— 要是当时有区块链,恐怕就不会让一杯美式毁了我半个月的财务记录。很多人听到 “区块链” 就联想到高深的代码、暴涨暴跌的虚拟货币,仿佛这是只有程序员和金融大佬才能玩转的 “黑科技”,但其实它的核心逻辑,跟小区里公示的水电费收缴表没差多少,只…

    2025-08-29
  • 逛吃逛吃还能这么玩?解锁新零售的 N 种打开方式

    不知道你有没有发现,现在出门买东西越来越不像 “买东西” 了 —— 去奶茶店不用排队点单,手机上点好到店直接拿;逛超市挑完菜,推着购物车就能自动结算,不用在收银台排长队;甚至在家不想动,楼下便利店的零食饮料,半小时就能送到家门口。这些让人觉得 “方便到犯规” 的体验,其实都藏着新零售的小心思。今天咱们就掰扯掰扯,这个听起来有点 “高大上” 的词,到底给咱们的…

    2025-09-12
  • 储能技术:重塑能源格局的关键力量

    能源是现代社会运转的核心动力,而储能技术则是平衡能源供需、优化能源配置的重要支撑。随着可再生能源在全球能源结构中占比不断提升,风能、太阳能等间歇性、波动性特点带来的电网稳定性问题日益凸显,储能技术的重要性愈发凸显。它不仅能够实现电能的时空转移,将用电低谷期的电能储存起来供高峰时期使用,还能提高能源利用效率,减少能源浪费,为能源系统的安全稳定运行保驾护航。从家…

    2025-09-11
  • 工业用户激励:为什么很多工厂砸了钱还留不住核心老用户?

    说实话,我见过太多做工业零部件、工业数字化服务的老板,一说起拉新满肚子招数,聊到留存和老用户经营,开口就是”给返点啊”。 返点真的能留住核心用户吗? 未必。我接触过的案子里,砸了几百万返点,转头top级客户被竞品挖走的,一抓一大把。 别把工业用户激励等同于渠道返点 工业用户和C端散户天生不一样。C端用户薅完羊毛走就走了,工业用户是要跟…

    投稿 2026-09-13
  • 制造企业上企业资源计划(ERP),别踩这三个致命坑

    我上个月去东莞见一个做汽配的老板,喝茶的时候拍着大腿骂。花了八十万上系统,现在仓管员还在手工登台账。 为什么九成制造企业的企业资源计划(ERP)都是半残废? 很多老板对ERP的期待错了。他们觉得买一套系统回来,就能把乱七八糟的厂子变规范,就能自动降本增效。错得离谱。企业资源计划(ERP)是工具,不是神仙水。你本身的流程乱,库存错,BOM糊,塞进系统里,只是把…

    投稿 2026-09-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息