那天车间主任老张打电话,语气听着就不对——‘新来的等离子切割机,割50mm的板子,断面跟狗啃的一样!’ 我过去一看,好家伙,割嘴离钢板足有十几毫米,电流调得跟电焊似的。老张一脸无辜:‘说明书上不就这么写的吗?’ 我差点背过气去。说实话,等离子切割这东西,门槛说低也低,接上气、通上电就能出弧。但要想玩得转,里面道道儿深着呢。
很多人以为等离子切割就是‘高级版的气割’,这误会大了。气割靠预热火焰把铁烧到燃点,再用纯氧吹掉氧化物;等离子呢?是利用压缩电弧产生的高温、高速等离子射流来熔化并吹除金属——最高温度能飙到三万度,什么不锈钢、铝、铜,只要是导电的,它都能切,不用预热。这就是为啥在造船厂、化建现场,等离子切割机越来越抢手,特别是干中厚板的活儿,效率能甩激光切割好几条街。

选错电源,等于花钱买罪受

现在市面上等离子电源五花八门,从几千块的‘搬家式’小机器,到上百万元的数控精细等离子,怎么选?别光看价格。关键得看你最常切的材料厚度和类型。切碳钢占大头?那傻瓜式接触起弧的普通机就够用。但如果你经常要干不锈钢、铝板,甚至切坡口,那高频起弧、带维弧功能的逆变电源才是正道。前阵子去一个集装箱厂,老板贪便宜买了台工频等离子,结果一开环保除尘都拉不动,电流根本稳不住,割缝宽得能塞进手指,最后废品率高了近10%——算下来,省的那点设备钱,还不够俩月浪费的板材。
还有一点,气体。多数人只知道用压缩空气,便宜嘛。但空气里有近80%的氮气,切碳钢时,氮会渗入割缝形成硬脆的氮化层,后期焊接容易出裂纹。真正讲究的厂子,切不锈钢必须用混合气或纯氮气;切铝板用空气加丙酮?那是老黄历了,现在氩氢混合气切铝合金,断面光洁得反光。💡 小贴士:不管啥气体,干燥、过滤是关键。含油含水的压缩空气会把割嘴寿命砍掉一半!
等离子切割质量差?八成是这些细节没注意
常听到的抱怨:挂渣多、割缝歪斜、电极烧损飞快。我总结下来,十个问题里,八个跟操作习惯有关。比如很多人调电流,喜欢‘宁大勿小’,觉得电流大割得快。❌ 错!电流过大,割缝上面的边会被熔化成圆角,下面却挂着一坨铁渣。正确做法是严格按割嘴孔径匹配电流密度,割厚板宁可速度慢点、电流适中。再比如割距,这个值通常只有几毫米,手不稳一晃,等离子弧立刻变长、能量发散。❗ 有条件最好上弧压调高,自动跟踪板面,比人手稳十倍。
问:为什么我的等离子割嘴用不到一小时就烧毁?是不是机器质量差?
答:先别急着骂机器。割嘴烧毁绝大多数是‘回烧’造成的——当切割速度过慢、割距太高,或者穿孔时飞溅的金属堵住喷嘴,等离子弧就会反向烧蚀电极和喷嘴。解决方法:一、穿孔时用‘跳开’功能(大部分数控系统都带),让弧压瞬间升高再迅速复位;二、保证通风冷却,割完一个零件别马上关机,让气流再吹十几秒;三、检查地线接地,虚接会产生异常高频干扰。还有,勤换分流环!那个小零件很多人忽视,其实它一老,涡流气旋就乱了,割嘴寿命直线下降。
另外有个冷门点——切割下料区的环境温度。冬天有些小厂为了省暖气,车间里冻得跟冰窖似的,等离子电源一启动,内部电容、IGBT模块的损耗剧增。见过一台进口电源,零下十度开机,直接炸了滤波板。建议环境温度至少保持在5℃以上,尤其高湿度地区还得加防凝露措施。这事儿维修师傅不会告诉你,因为修起来更赚钱(笑)。
问:我切12mm碳钢,用空气等离子,断面总是歪斜成上宽下窄的梯形,怎么解决?
答:这是典型的‘垂直度’问题,根源在等离子的旋转气流。首先确认涡流环是不是装反了——是的,真有人装反!涡流环上的小孔有导向,必须让气流顺时针旋转(多数机器),具体看手册。其次,割矩垂直度校准是基础,但很多人忽略了等离子弧本身的偏摆:即便割矩垂直,弧也可能因为电磁力或气流不均而偏斜。这时候你得做‘垂直度切割测试’:拿块废料,切一条直线,量上下口宽度差,如果上宽下窄明显,可以试着稍微降低切割速度,或提高气压(但要微调,每台机器脾性不同)。数控床子的话,还可以在程序里补偿锥度。再不行,换精细割嘴吧,普通割嘴的气流稳定性和能量密度天生差一截。
不只是切断:等离子还能这么玩
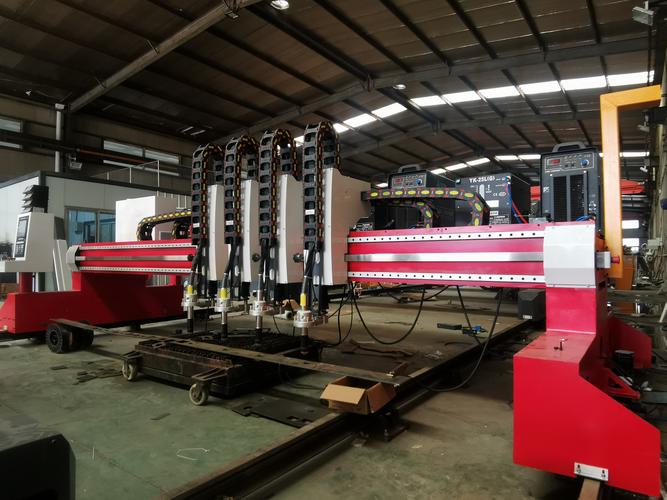
现在等离子切割早就突破简单下料了。记得去年去一家重型机械厂,看到他们在用等离子划线、标记功能:利用微电流、低气压的‘软弧’在钢板上打出清晰的标识线、零件号,完全省去了人工打标环节。还有等离子坡口切割,三个轴联动的割矩偏摆机构,切出来的K型、Y型坡口,精度比半自动火焰高出一个量级。这些功能加在数控系统上并不贵,但好多老板听说加个坡口头要几万块,就摇头——其实他的人工打磨坡口成本,半年就超过设备款了。对吧,有时候省钱真的是在最贵的地方省。
还有个趋势:水下等离子切割,专门对付大厚板。把工件浸在水下几十毫米,等离子弧在水幕中切割,烟尘减少90%以上,噪音也小很多,热变形微乎其微。我知道你会问漏电保护——放心,现代设备双层绝缘加漏保,安全性没问题。而且割缝质量出奇的好,因为水冷效果使得热影响区极窄。唯一缺点,偶尔得捞捞切掉的工件(笑)。
最后唠叨一句:设备再好,不如人的脑子活。我碰见过一个焊工师傅,自己用废旧鱼缸给等离子割枪改造了个‘水雾冷却环’,割合金钢时寿命延长了一倍。这事儿启发我:不要总盯着设备参数,去观察弧、听声音、摸板温,经验往往就藏在这些感觉里。毕竟,再智能的机器,也需要懂它的人。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:为什么你的车间可能用错了方法 https://www.dachanpin.com/a/tg/66670.html