前阵子接了个活,帮一个医疗器械公司打样——氧化锆陶瓷的骨钉。这东西,硬、脆,还要求表面光洁度Ra0.2以下。铣刀上去就崩边,激光切割又热影响太大。说实话,当时我第一反应就是:非超声波加工不可。果然,上超声以后,那个效果……啧,简直了,砂轮悬浮着就把材料“啃”掉了,几乎没崩边。
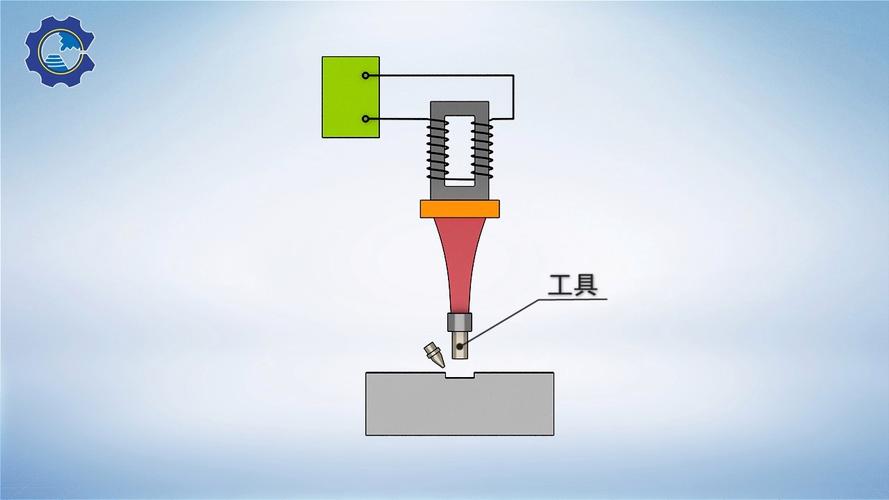
原理?其实就是“高频锤击”
别被名词唬住。超声波加工说白了,就是让工具以20kHz左右的频率、几微米到几十微米的振幅,高频冲击工件。磨料混在切削液里,被工具端面的振动“锤”进材料表面,产生微细的破碎和空化作用。它不是切削,而是像无数小锤子高速敲击。所以——不怕硬。金刚石、陶瓷、玻璃、半导体硅片,越硬越脆,它越喜欢。
但震动这玩意儿,调不好就是灾难。振幅太大,工具自己先裂了;太小,加工效率低得让人抓狂。我们做过一个对比,加工碳化硅反射镜,振幅从5μm调到12μm,效率差了将近3倍。❗不过换来的是工具寿命直线下降……所以实际都是折衷。
陶瓷、玻璃、半导体——这些“硬骨头”怎么啃?

举个例子。碳化硅(SiC)晶圆,用来做功率半导体的。传统线切割慢得像蜗牛,还容易裂片。用超声波辅助的金刚石线锯,你会在线锯上叠加轴向超声振动,切削力降低30%以上,而且切缝更窄,省材料。另一个典型案例是蓝宝石玻璃,Apple Watch那个表镜。超声波磨削可以做到Ra0.1以下,直接省掉研磨工序。真的,我第一次看到加工完的表面时,差点以为经过了抛光——那种细腻的磨砂质感。
💡一个要点:磨料必须匹配。用碳化硼磨料打陶瓷,效果不如金刚石,但金刚石又贵,得看客户预算。工艺开发时,我们经常在成本和效率之间反复横跳。
问:超声波加工对工具磨损大吗?
答:大,非常大。这是它最大的槽点。因为工具头直接接触磨料,又高频振动,像个“磨料加速器”,自己也被加速磨损。所以工具头通常做成旋转体,可以转换角度,或者采用内冲液方式把磨料直接送到加工区,减少工具的直接冲击。另外,工具材料基本是淬火钢或硬质合金,有时甚至镶金刚石。即便如此,加工深孔时,工具磨损导致精度下降,补偿不准就废件。😤我们吃过好几次亏,最后装上在线磨损检测才解决。
实践中的坑与惊喜
说个好笑的——我们最早做超声辅助铣削钛合金时,把换能器直接装在刀柄上。结果振动没传过去多少,主轴先开始发烫,差点烧了轴承。后来才知道,得用专门的超声刀柄系统,通过感应供电把振动传给刀具。现在市面上一套超声刀柄,动不动几十万,中小企业根本玩不起。不过话说回来,对难加工材料,这东西确实能救命。比如蜂窝复合材料,普通铣削全是毛刺和分层,超声刀切起来跟切豆腐似的,切口干净得令人感动。

还有个坑:空化效应。超声波在液体里产生气泡,气泡爆裂时能冲走碎屑,但也会在零件表面留下麻点——如果你把工件直接泡在超声清洗槽里加工,表面反而花了。所以必须控制切削液的流动状态,哪怕是个简单的冲流装置,也能让空化往有利方向走。
问:超声波加工能用于金属吗?
答:能,但得看情况。纯超声加工(不加旋转)主要对付非导电硬脆材料,因为金属有延展性,那套“微破碎”机制不灵。不过如果是超声辅助车削、铣削,那就可以加工钛合金、镍基合金、不锈钢等。超声振动能让切削力呈周期性变化,减少切削热,抑制积屑瘤。我在加工Inconel 718时试过,刀具寿命延长了至少40%,表面还更亮。所以现在航发叶片加工,很多都上了超声辅助。
对了,还有超声滚压——一种表面强化工艺。用超声振动的滚珠高速冲击金属表面,产生纳米晶层,耐磨性和疲劳寿命飙升。我们给一个模具钢做过对比,超声滚压后硬度从HRC52提到HRC60,摩擦系数还降了。这效果,说实话,超出预期。
回到陶瓷加工,现在有一种叫“超声磨料流抛光”的,把磨料混在黏弹性介质里,靠超声振动去毛刺、抛光内腔。解决了不少复杂流道的表面问题。我说这些,其实是想强调:超声波不是单一的工艺,它是可以叠加到很多传统工艺上的buff,就像给刀加了“魔法攻击”。
不过,也别神化它。超声系统的频率匹配、振幅稳定、冷却散热都是大问题,尤其长时间加工,换能器发热会导致频率漂移,需要自动追频。我们实验室那台老设备,追频慢,中途停个机,再启动就对不准了……想起来就血压高。
近几年,工业界开始把超声和五轴联动,做复杂曲面的硬脆材料加工。比如整体式陶瓷涡轮叶盘,直接在毛坯上超声五轴铣削成形。这个真的牛,但编程和工艺控制难度也是地狱级。我认识一个搞超精密加工的哥们儿,调一个叶片的超声参数调了两个月。
行业发展很快。国产超声刀柄已经有不少,价格在往下走,虽然稳定性还差点火候。但至少,中小企业可以用得起了。我始终觉得,超声波加工会是精密硬脆材料制造的标配,尤其在半导体、光学、医疗植入物领域。不是“未来”,是“现在正在普及”。
所以,如果你手头有搞不定的陶瓷、玻璃、碳纤维——别犹豫,上超声试试。哪怕先搞个简单超声辅助工具,都可能打开新世界。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料的“克星”怎么炼成? https://www.dachanpin.com/a/tg/66671.html