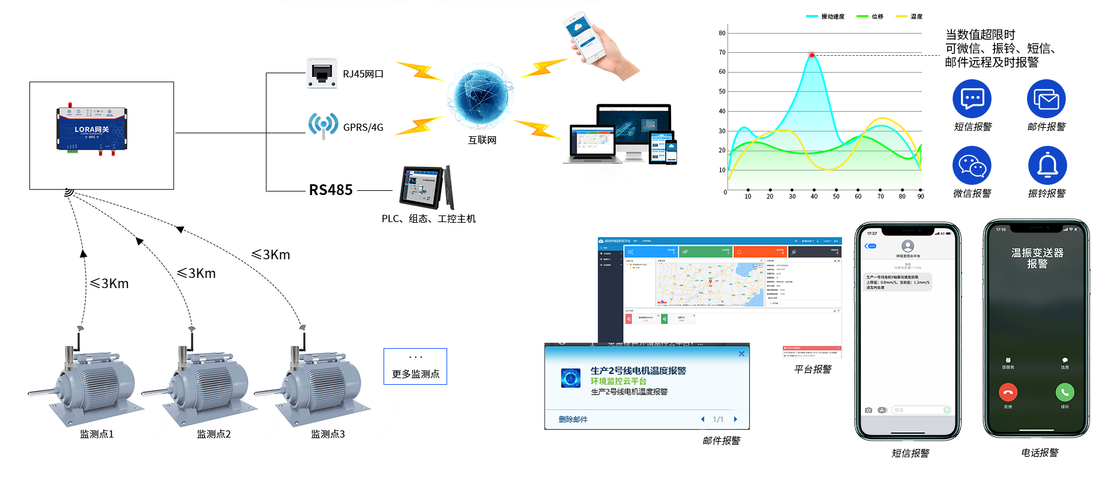
我至今记得那个下午。车间主任老李拍着桌子冲我吼:’装这些东西有啥用?嗡嗡响又不是一两天了,又没停机!’
那台减速机,振动值其实已经连续三周缓慢爬升。但老李不信,他觉得这是正常磨损。结果第四周,齿轮崩了。整条产线停了两天,直接损失小二十万。老李后来和我喝酒,闷了一口:’当初听你的就好了。’
这事儿让我狠狠反思:状态监测(CMS),到底难在哪里?不是技术,是人心。
传感器装上去,数据就真的有用?
很多工厂以为,扔几个振动传感器、温度探头上去,连上系统,就算状态监测了。哈哈,天真。
传感器怎么装?磁座吸上去还是打孔攻丝?线缆怎么走才不被铲车撵断?采集箱放哪儿,防不防水?——这些细节,书本上根本不写。我们第一次上CMS项目,传感器用磁吸座,结果没几天就被震松了。数据飘得离谱,差点误判成轴承故障,拆开一看屁事没有。后来学乖了,关键点位一律打孔攻丝,加螺纹胶。这个小改动,让振动信号的信噪比直接提升30%。

说到数据,有个尴尬的事实:90%的CMS系统都在吃灰。不是系统不行,是没人看。巡检员还是拿个点检仪去抄个振动总量,回来填表。CMS里那些频谱图、包络谱,谁看?看不懂啊。有一次我发现齿轮啮合频率旁有边带,明显是齿面磨损,马上提醒。结果维修班长说:’啥是边带?你跟我说人话。’——你看,语言不通。
后来我们做了件事:把CMS报警逻辑和现场操作工的经验挂钩。老法师说’这机器最近声音不太对’,我们就去抓那个时段的振动波形,对比历史数据,找到特征。然后把报警阈值调得更贴合实际,而不是捧着ISO标准硬套。CMS不是代替人,是帮人听得更准。
振动、油液、温度,三把刀
搞状态监测,不能只盯着振动。说实话,我现在觉得油液分析可能更早发现问题。
齿轮箱、液压站,取个油样,做个铁谱或光谱,立刻知道哪个零件在异常磨损。有一次,振动值还没明显变化,油里的铜含量已经超标三倍,拆检发现滑动轴承的巴氏合金开始剥落。如果我们只依赖振动,等振起来,轴都可能烧了。
温度呢?简单但绝不低端。红外热像仪扫一遍,哪儿的接线端子松了发热,哪儿的轴承缺油干磨,一目了然。去年夏天,我们用热像仪发现一台电机的接线盒温度比正常高出40℃,打开一看,电缆绝缘皮都焦了。再晚两天,短路起火不是没可能。
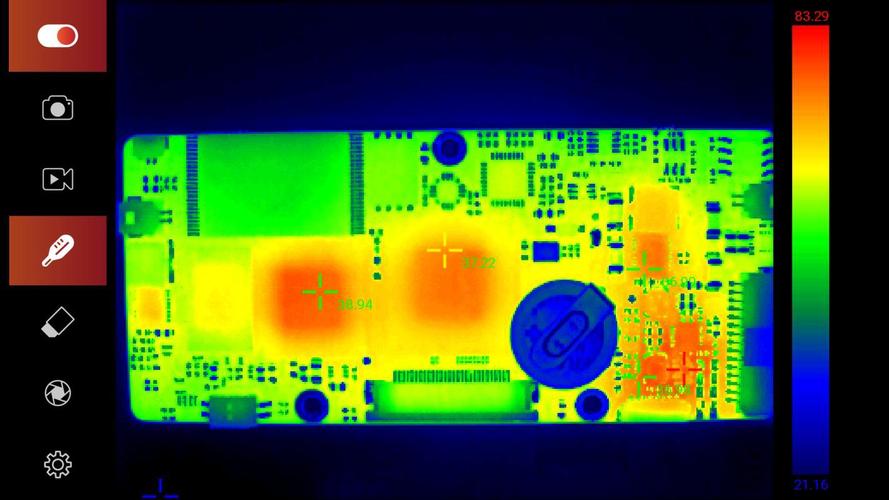
所以我现在跟人讲CMS,总是强调‘多源融合’。别迷信任何一个参数。振动、温度、油液、电流,甚至超声——合在一起,就像给人做体检,查血、查CT、查心电图,少一样都可能漏掉隐患。
预测性维护?先活过数据可靠性这关

这两年’预测性维护’被炒得很火。但你如果连数据都采不准,预测就是空中楼阁。
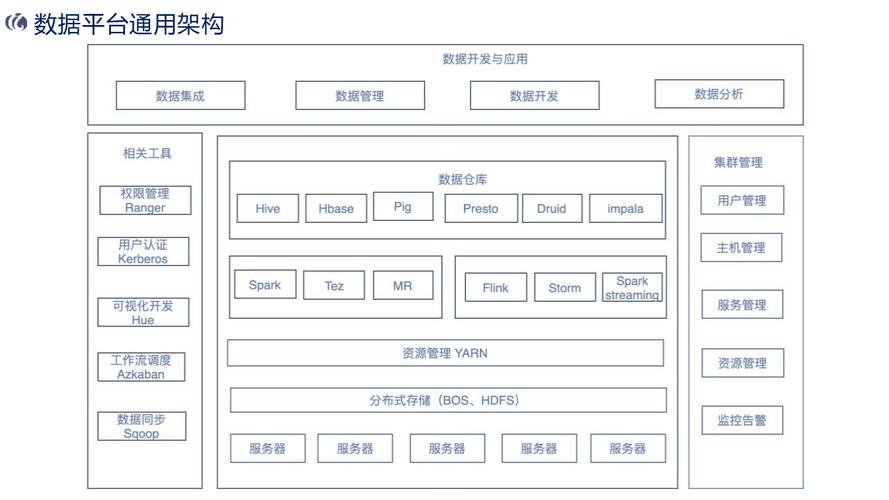
我们吃过最大的亏是:无线传感器丢包。钢厂里到处是钢板,信号屏蔽严重。有一组振动数据,传回来的是断断续续的,系统却照常做趋势分析,给出’健康度良好’的评价。幸亏我多看了一眼——频谱里全是毫秒级的瞬态冲击,那是松动的特征,但数据缺损让分析软件误判了。后来我们全部改用有线+边缘计算网关,本地预装简易诊断算法,只把特征值和报警推上去,才稳下来。
问:CMS和定期巡检到底有啥区别?
答:定期巡检就像你每个月去医院查一次血压,而CMS是给你手腕上戴了个24小时动态血压计。机器不会说话,但它会通过振动、温度这些’生命体征’告诉你:我快扛不住了。定期巡检可能恰好错过恶化期,CMS却能把那根上升曲线画得明明白白。不过话说回来,CMS也得靠人去解读,否则数据还是死数据。
问:老板总嫌CMS太贵,怎么说服他?
答:别讲大道理,算账。拿最近一次非计划停机损失除以设备总数,再乘以可能被监测的关键设备台数,基本就是CMS能挽回的底限。而且,CMS是分步实施的,先从最要命的机组开始装,见效了再推广,这是谈判策略。对了,别忘了提醒老板,CMS能减少过度维修——原来定期换轴承,现在看状态再换,备件库存都省不少。
警惕’伪状态监测’

市面上有些系统,采集几个温度值、振动总量,画个绿黄红仪表盘,就敢叫状态监测了。这充其量是个报警系统,跟真正CMS差着维度。真正的CMS必须能定位故障部位、判断故障严重程度、预估剩余寿命。你连频谱分析都没有,怎么区分不平衡和不对中?怎么判断是轴承内圈还是滚珠有问题?所以选型时,务必看清技术栈:有没有波形和频谱采集能力?分析软件能不能做包络解调?报警策略支不支持自适应基线?
还有一个容易被忽视的点:CMS不是交钥匙工程。你得有自己的诊断人员,或者跟第三方服务签长期合同。我们厂培养了两个状态监测工程师,考了VA-CAT II,日常除了看数据,就是钻车间跟师傅们唠嗑——很多故障特征,是从聊天里听出来的。比如’最近这机器力气好像小了’——电流没变,但振动频谱悄悄变化了,原来是联轴器弹性体磨损,效率在降。这种直觉,算法暂时搞不定。
最后说个趣事。有一次,CMS报警某风机振动超标,大家都说是基础松动。我拿着频谱图反复看,发现轴向振动比径向大得多,而且有明显的二倍频峰值——不对中!但激光对中仪显示数值正常。折腾一天,才发现联轴器端面有个肉眼看不见的锈瘤,清掉之后振动骤降。你瞧,CMS给了方向,但最后解决问题,还得靠人钻进去看。
状态监测这条路,没终点。新技术层出不穷:无线自供电传感器、边缘AI诊断、数字孪生…但核心还是那八个字:听得懂机器的悄悄话。如果你正打算上CMS,我的建议是:从小处着手,找关键设备先试,培养自己的人,别指望买一套系统就万事大吉。还有,多去现场,别只坐在办公室里看曲线。
机器,其实很诚实。只不过,我们常常听不懂而已。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:状态监测(CMS):从折腾传感器到真正省钱的辛酸史 https://www.dachanpin.com/a/tg/66738.html