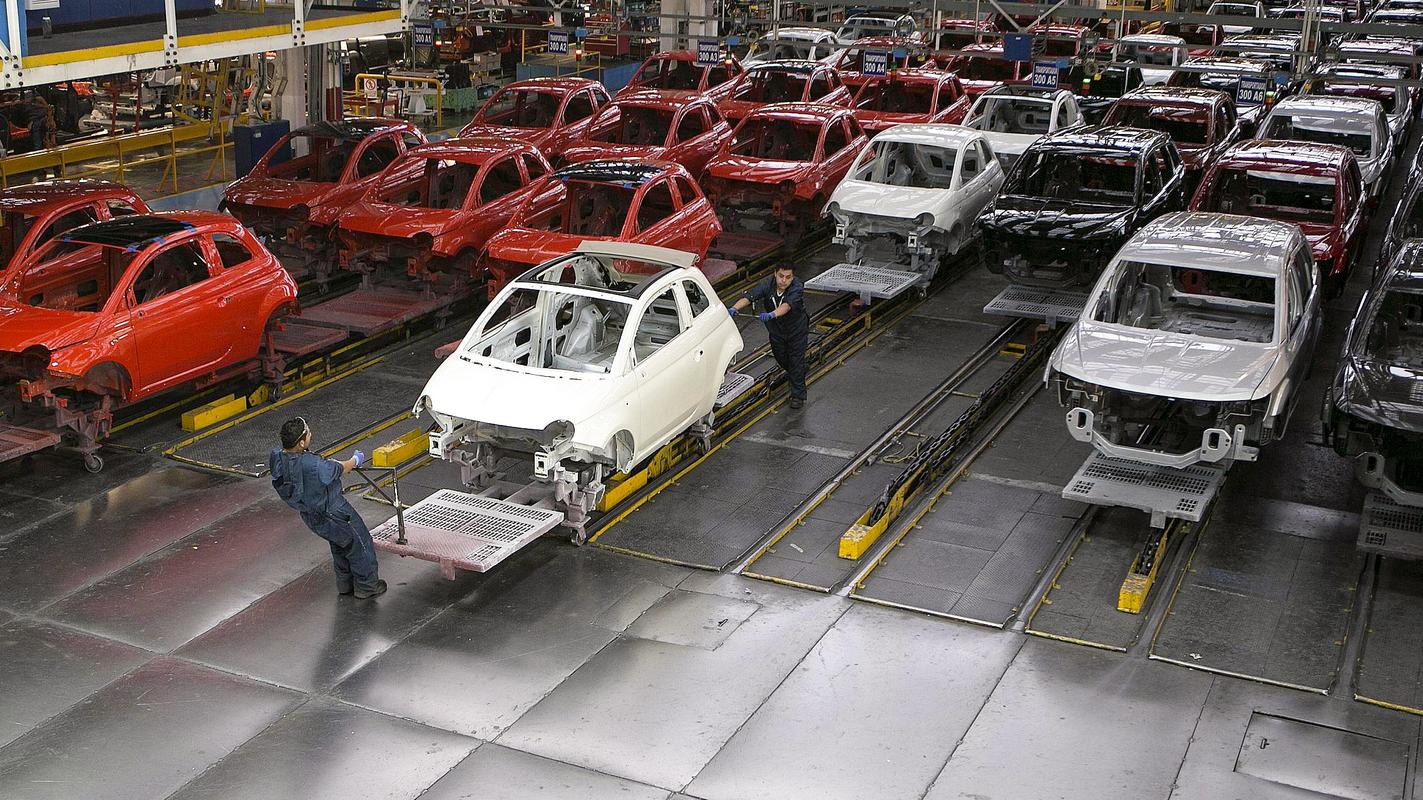
去年在宁波一家注塑厂,我亲眼看见老师傅老周把游标卡尺往桌上一摔。“这批货全他妈要返工!”他满脸通红,帽檐下汗珠滚进皱纹。其实问题早在前一天就冒头了——注塑压力波动,模具温度跑偏了3度。可没人察觉;等下线全检才发现缩水率超标,两万多个壳料,直接报废三分之一。
这事儿让我郁闷了好几天。明明传感器数据就在 SCADA 里躺着,却非得等到废品堆成山才反应。老周干了二十年,靠手摸模具温度都能估个七八成,但人的感官总有个疲劳阈值,何况夜班三点钟,谁不打瞌睡?这不是他的错。是我们整个质量管控逻辑还活在“死后验尸”的年代。
后来再聊起,老周甩给我一句:“要是能在坏之前就告诉我就好了。” 他想要的,就是预测性质量控制(Predictive Quality Control)。不是事后挑刺,而是在制造过程里实时捕捉异常的苗头,赶在缺陷成形之前干预。
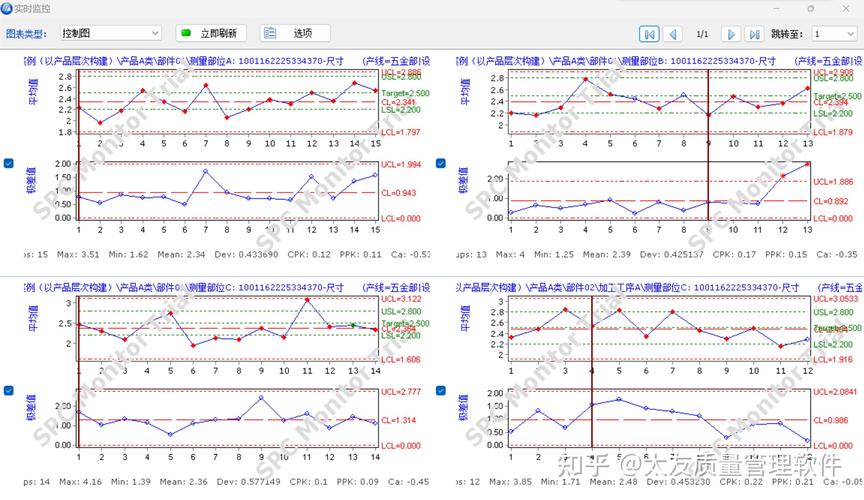
从 SPC 到 AI:质检逻辑的断崖式跃迁
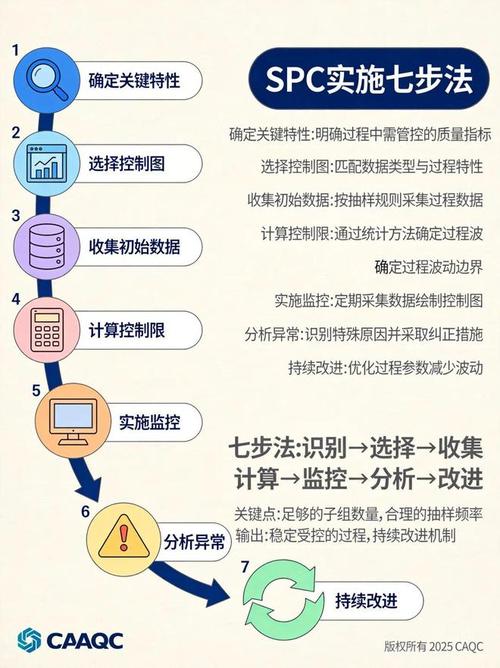
说实话,SPC(统计过程控制)我们用了三十年。控制图画得挺美,±3σ 界限一划,看起来科学。可实际呢?等你发现点子飘出去,不良品已经造出来了。它就是个预警信号,但时滞太长。而且多变量互相影响的时候——比如注塑件出银纹,可能跟料温、模温、背压、射速都有关系——传统 SPC 的单一变量控制图就抓瞎了。
预测性质量控制的核心是把算法模型嵌进产线。它不在乎你是不是正态分布,直接吃进几百维度的实时数据流,然后吐出未来几分钟内质量偏离的概率。我第一次在半导体封装厂见到这玩意儿:一个随机森林模型,九十几秒前预测出金线键合的拉力不足,机械臂立即微调了超声功率。结果那批芯片后来做拉拔测试,CPK 从 1.0 拉到 1.67。真的,当时我手心都出汗了。
但也不是没掉过坑。有家汽配厂急吼吼上马一套预测系统,拿历史缺陷数据直接训了个神经网络,上线后疯狂报假警。产线停得比川普发推特还频。根因查了三周——数据标注时把返修品全标记为“良品”了。所以数据治理这事儿,粗暴不得。
关键落地:传感器、边缘计算和人的最后一百米
很多人觉得上套 AI 就能搞定,太天真。预测性质量控制的链条很长,从信号采集到决策闭环,每个环节都可能掉链子。传感器精度不够?振动传感器装偏 2mm,特征频段全漂了。边缘计算盒子算力不足?等数据传上云端推理再返回,延迟超过 800ms,冲压节拍早过去了。
我个人的执念——必须把推理放在边缘端。去年在常州一家冲压厂,给六台压机各配了带 GPU 的工控机,直接跑轻量级 LSTM 模型。冲头振动频谱一出现高频衰减,80ms 内就预测模具微裂纹,及时换刀。这套系统救了三条连续模,省了至少十七万模具费。感受一下这种爽:
❗ 提前 300 个冲次捕捉到拉延筋异常摩擦系数变化
✅ 产品合格率从 98.3% 提升到 99.76%
💡 换模周期延长了 2.4 倍

但人的因素才是最微妙的那一环。系统报警了,操作工不理你怎么办?我们当初把报警界面做得跟“俄罗斯方块”似的,工人觉得烦,干脆关掉声音。后来改成 AR 眼镜叠加实时质量置信度——绿色光晕表示健康,出现黄斑立刻过去调整,比看控制图直观十倍。老周那样的老师傅,上手用了半个月就离不开了,他说这玩意儿把他二十年的经验“显形”了。
QA:关于预测性质量控制的避坑指南

问:我们工厂数据散乱,历史不良记录也不全,能上预测性质量控制吗?
答:能,但要分步走。别一上来就想做全工序预测。先挑一个核心工位,比如焊接或点胶,装上相对便宜的传感器(热电偶、加速度计),连续跑一个月数据。哪怕没有历史缺陷数据,也可以先用无监督模型做异常检测,找到正常状态的“基线”。然后当实时样本偏离基线太远,就报警。这相当于一个高级的“断刀检测”升级版。等积累够了缺陷样本再迭代成监督学习模型。切记,一开始别追求完美,跑起来迭代最重要。
问:市面上那么多“工业AI平台”,选型有没有坑?
答:坑多到能填海。很多平台只给你一个黑箱,模型不能导出,数据上传后就被绑死。你得坚持几点:① 要求支持本地部署,模型能转换为 ONNX 或 TensorRT 格式跑在边缘端;② 平台必须开放特征工程的接口,因为工业数据特征构造比模型选型更重要——你得让懂工艺的人参与进来;③ 宣称“适配所有设备”的往往适配了个寂寞,要他们带着样本产线走一遍。
数据闭环与决策文化
还有个容易被忽视的:数据闭环。预测出质量偏差不是终点,自动调节工艺参数才是。闭环里有条铁律——谨慎开环。我见过一个系统自动调注塑保压压力,结果超调导致模具胀模。所以刚开始闭环时,仅允许小幅度、有上限的调节,并且每次调节都要在 MES 里记录日志,供后续分析。人要能随时切回手动,也要有“一键恢复默认工艺包”的物理按钮——这是血泪教训。
最后,文化。推这套系统有时候像在打一场信仰仗。年轻工程师觉得算法无所不能,老师傅嗤之以鼻。我们的做法是让数据说话:选取一条线做对比试验,连续一个月统计预测准确率和质量损失。当 PPT 上摆出三十七万的成本节约时,反对的声音自然小了。而且要让老师傅的声音被听见——模型报警后,他们判断是误报还是真隐患的反馈,必须作为标签回流训练集。人机共生的模型,才长得大。
说到底,预测性质量控制不是买套软件装几颗传感器的事。它是一次制造神经系统的重塑。从数据血管的疏通,到大脑模型的下放,再到四肢反应的自动化,每步都需要耐心。但一旦跑通了,那种看着产线平稳呼吸的感觉,跟看着早产新生儿终于撤掉监护仪一样——松了口气,又有点感动。可能这就是我们搞工业的人,拿得出手的浪漫吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:当质检员戴上AR眼镜:预测性质量控制落地实录 https://www.dachanpin.com/a/tg/66769.html