不起眼的铁疙瘩,藏着多少利润?
上个月去一家做液压阀块的工厂,车间里设备挺新,可换线时间长得离谱——每次都得停机一个多小时,几个老师傅围着夹具又敲又调。老板抱怨说订单交期越来越短,利润薄得像纸。我问他夹具方面考虑过优化没,他一愣:“不就是个夹紧的铁块嘛,能用就行。” 这话我听过太多次了。说实话,很多中小制造企业对工装夹具的认知,还停留在“能夹住就不错”的阶段。但 工装夹具 这玩意儿,玩好了真能救命。它能直接决定产品的 尺寸一致性、换型速度,甚至一批加工完下来,刀具寿命都差一大截。❗
你可能会想,这不就是定位夹紧吗?设计手册翻一翻,照猫画虎搞一个。可真上手做高精度、多品种的活儿,问题就全冒出来了。尺寸公差±0.02mm,你按手册算刚性,结果铣削时一抖,误差直接翻倍;液压膨胀芯轴用了半年,精度保持性一塌糊涂;好不容易搞了个零点定位系统,发现气管接头位置碍事,每次装夹都得小心翼翼……这些坑,都是交了学费的。所以别小看这块铁疙瘩,它背后是力学分析、流体控制、材料热处理,还有你对现场工况的理解。
问:多品种小批量,夹具怎么省成本又灵活?
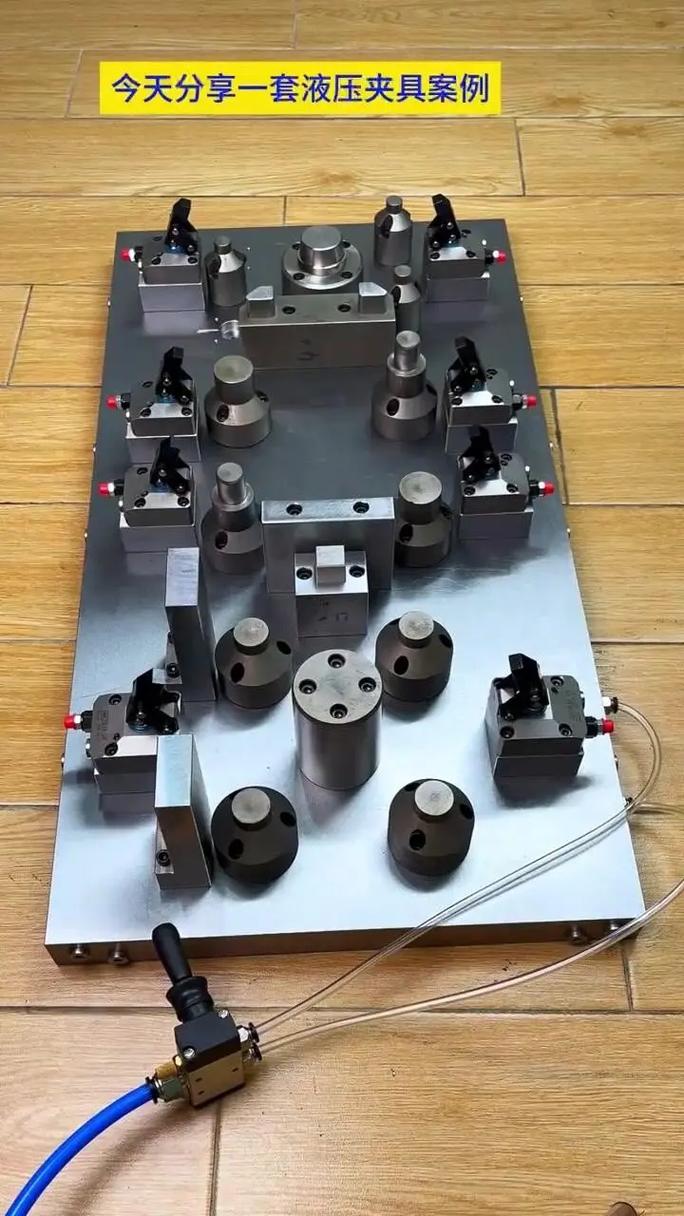
答: 这个问题太典型了。过去我们公司也头疼,一台加工中心上不同规格的壳体,夹具换来换去,辅助时间占比30%以上。后来狠心上了一套 气动快换基座 + 模块化钳口,效果立竿见影。基座固定,钳口做成快速更换的,不同零件只换钳口,配合气动自动锁紧,换线时间压到了15分钟以内。有的零件更小变化,比如只是外形略有差异,直接调整钳口上的可动定位销就行。不过提醒一下,模块化夹具对刚性的牺牲要心里有数,不能在粗加工重切削上盲目用。还有一种思路是 零点定位系统,配合托盘化搬运,适合那种一台机床同时装夹多个托盘、一个在加工另一个在装的场景。❗但投资不小,你得算一下单件成本节约能不能覆盖。
[IMG_KEYCODE: 模块化气动夹具快速换线场景]还有一点容易被忽视:夹具的 减重。尤其机器人上下料的场合,夹具自重一重,机器人就得选大一号,成本成倍涨。我们现在很多铝制组合夹具,强度够了,重量只有钢的三分之一。当然,铝件耐磨性差,定位面必须镶嵌淬火钢套。细节是魔鬼。
问:高精度加工,夹具精度保持性差怎么破?

答: 精度这东西,对夹具来说是两只手都在抓:一手抓 初始几何精度,一手抓 长期稳定性。初始精度靠制造保证,但长期稳定性,你得从材料、热处理、应力释放上找根源。比如45钢调质后,粗加工完再去应力退火,然后精磨,这流程不能省。有些厂为了省钱,淬火后直接磨,磨完两三天尺寸就飘了。还有关键配合面,比如定位销孔,一般都是H7公差,如果装夹频繁,磨损后间隙变大,定位精度就毁了,必须渗氮或镀硬铬,硬度提到HRC58以上。另外,液压夹具的油路清洁度,直接影响膨胀套的寿命。前阵子我们一个夹具的膨胀芯轴用了才三个月就卡死,拆开一看全是铁粉,密封圈也磨坏了,回油管路加个磁性过滤器就解决了。所以别光盯着结构,流体清洁也是精度的一部分。
这几种夹具升级方案,值得一试
逛展会、和同行交流,这些年也看到一些不错的升级方向,分享几个:
- 真空吸附夹具:加工薄壁件、非磁性材料时简直神了。比如铝板、玻璃、覆铜板,用吸盘阵列吸附变形量极小,不过得配真空泵和储气罐,注意防断电。
- 气动/液压组合柔性夹具:针对形状复杂的铸件,多点浮动支撑加辅助夹紧,能自适应毛坯轮廓。编程复杂些,但一次装夹合格率提升显著。✅
- 智能夹具:嵌入传感器,实时监测夹紧力、工件位置,甚至振动。结合MES系统,能预警刀具破损或装夹失误。当然成本摆在那,适合产线关键工序。
还有一点,很多人忽略的——夹具的 防错设计。工件放反了、没完全入位、视觉检测前给个物理限位,能避免一堆废品。我见过一个惨痛案例:操作工夜班疲劳,把壳体装反了,结果钻头打到了夹具本体上,刀断、零件报废、夹具还得修。加个简单的机械限位块,成本几十块,教训值几万。

夹具设计这事儿,不是照着产品图纸画画就完了。一定要去现场,看刀具路径、了解排屑方向、看操作工习惯。有时候你设计得再好,人家装夹不顺手,直接找榔头敲,精度全完。所以,好用,比好看重要。
工装夹具的数字化管理:别再靠Excel了

夹具多了,管理是个大麻烦。型号、适用机床、所属产品族、当前状态、校准日期……以前我们靠Excel,结果不是搞丢就是混用。后来上了 夹具管理系统,每个夹具一个二维码,扫码就能看图纸、维护记录、历史故障。定期点检提醒,比人工靠谱。而且能统计哪个夹具平均无故障时间最长,给新设计做参考。💡
说到底,工装夹具是连接设备与产品的桥梁,它决定了加工系统的能力边界。在一味换高端机床之前,不如先琢磨琢磨夹具——可能是投资回报率最高的路径。毕竟,机器再快,夹具跟不上,也是白搭。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具,制造业的隐形竞争力 https://www.dachanpin.com/a/tg/66789.html