粉末涂层:那些年我们踩过的坑与实战心得

在车间的角落,看着刚出炉的喷涂件——橘皮、缩孔、附着力一划就掉,说实话,我当时真想骂人。粉末涂层,看似简单的工艺,但搞不好就是噩梦。

前处理,被忽视的致命环节

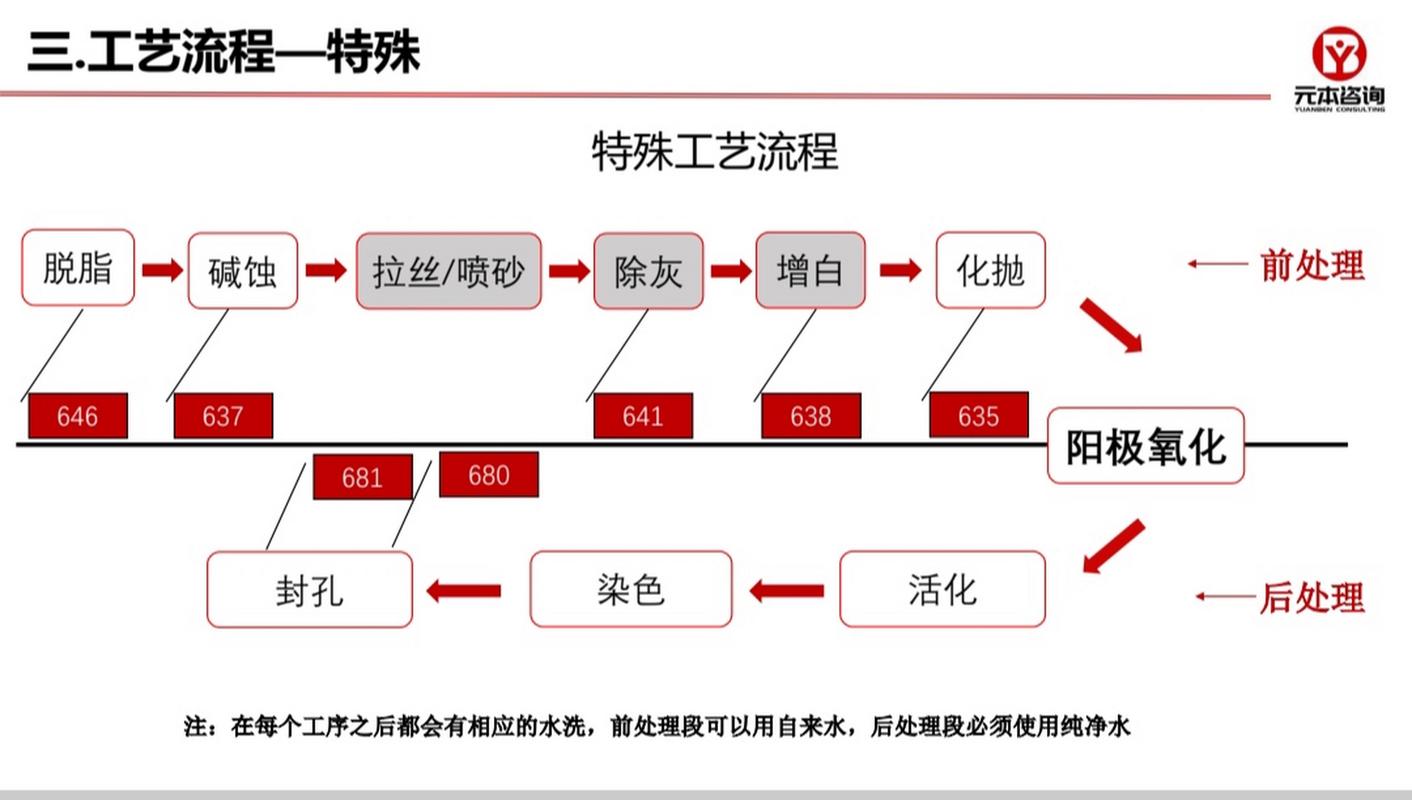
很多人以为,只要静电喷枪一打,进了烘箱烤一烤,就万事大吉。大错特错。 前处理不做彻底,涂层就是空中楼阁。记得有次,换了家供应商的钢板,冲压件带着防锈油直接上线,结果成批起泡。那场面,嘿,壮观!后来我们强制要求所有零件必须先经过脱脂、水洗,然后走一遍磷化或硅烷处理。特别是锌系磷化,对钢铁件的附着力提升不是一点半点。当然,现在环保查得严,无铬的锆盐处理也逐渐普及——不过成本嘛,又上去了。💡
粉末喷涂前处理磷化生产线
粉末喷涂前处理磷化生产线
别小看清洗水的水质。氯离子含量超标,烘烤出来全是小针孔。我们吃过苦头,后来加了RO反渗透设备,总算消停。

静电喷涂:电压、气压的玄学

喷枪电压调多高?60kV?80kV?这玩意没啥绝对值。工件形状复杂,凹陷处宁可加大气压往里灌,也不能盲目升电压,否则反向电离,表面像长了麻子。大平面喷涂,流化床里的粉末必须充分流化,不然出粉不均,膜厚能差一倍。施工技巧就藏在细节里:喷房风速控制0.3-0.5m/s,回收系统要定期清理,否则杂粉混入,缩孔可没商量。❗ 问:为什么我做的粉末涂层总有脱膜现象? 答:八成是前处理没匹配基材。铝件没铬化或阳极氧化,不锈钢太光滑没打砂,附着力就是空中楼阁。还有一个盲点:烘烤时间没算板材热容,厚板表面温度还没到保温时间就结束了,底部没固化。用炉温跟踪仪测一下,你可能会吓一跳。
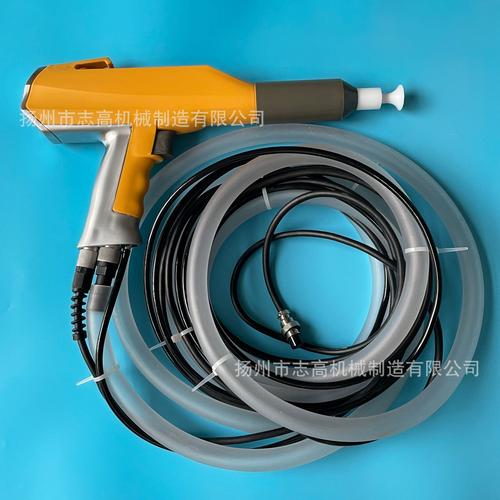
静电粉末喷枪喷涂汽车零件特写
静电粉末喷枪喷涂汽车零件特写

固化炉:温度曲线决定生死

别以为温度表显示200℃就够了。炉内温差大的话,一边烤焦,一边没熟。我见过最离谱的,上下温差40度,出来的涂层色差像梯度展示。现在都用红外测温配合数据记录仪,整条曲线拉出来看,每个温区必须稳定。粉末厂家给的固化窗口,其实挺窄——比如180℃/10分钟,你非用190℃/8分钟,有时候交联密度不够,耐化学性就差。碰到低温固化的环氧粉末,还得注意储存温度,夏天仓库超过35℃,板结浪费可就惨了。 问:粉末涂层回收粉能用吗?怎么保证质量? 答:能,但得看系统。多级旋风加滤芯回收,但必须定期检测粒径分布。回收次数多了,粉体变细,带电性也差,流动性也烂,喷出来痱子样的颗粒。我们一般控制回收粉与新粉比例不超过1:3,还得过筛,筛网目数120以上。否则,省的钱还不够返修费。

新玩意儿:低温与MDF板材喷涂

这几年低温固化粉末热起来了,七八十度就能成膜,最大的利好是能喷MDF板!家具行业疯了似的上马,但问题也一堆:板材含水率一高,烘烤就鼓泡;导电性差,必须预热或打导电底漆。我们试过一台自动线,现在还在调试……说多了都是泪。不过,真做成了,那表面的耐刮性和零VOC,确实碾压油漆。✅ 还有超耐候粉末,氟碳改性的那种,用于户外铝幕墙,保色能顶20年。但是价格嘛,哼哼,普通客户听到报价扭头就走。 说到底,粉末涂层不是什么高科技,但需要像伺候大爷一样对待每个环节。从基材到前处理,从喷涂参数到烘烤曲线,甚至回收管理,一个疏忽,废品率让你心疼。不过话说回来,一旦搞顺了,它的效率、环保性、还有涂层性能,确实没得挑。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层:那些年我们踩过的坑与实战心得 https://www.dachanpin.com/a/tg/66801.html
赞 (0)
阳极氧化:从原理到工艺实战的深度拆解
上一篇 2026-08-07 06:53:53
车削加工里的门道:我踩过的坑,够你笑一年
下一篇 2026-08-07 07:52:07

相关推荐

  • 从 Pareto 分析说起:拆解质量控制(QC)七大手法的落地逻辑

    我跑了快一百家中小制造工厂,见过太多QC岗的朋友天天瞎忙。今天查这个不良,明天改那个制程,到头来最该解决的核心问题,永远压在箱底。说实话,很多人学质量控制(QC)七大手法,都是在培训课上背了一遍概念,回去根本不会用,更别说落地。今天就拿我用了十几年的Pareto分析(也就是柏拉图分析法),给你掰碎了说。 为什么柏拉图是QC七大手法的入门核心? 上个月在东莞一…

    投稿 2026-08-24
  • 汗水里的生命质感:健身教会我的身体哲学

    健身房的落地镜映出此起彼伏的呼吸节奏,有人在卧推架前稳定核心,有人踩着椭圆机调整步频,器械碰撞的闷响与瑜伽垫上的拉伸声交织成独特的交响。这种充满生命力的场景,藏着现代人与身体和解的密码 —— 健身从来不是简单的肌肉堆砌,而是通过刻意练习重新理解身体的语言,在酸痛与突破中打磨生命的质感。 真正的健身始于对身体信号的敬畏。办公室久坐后突然尝试高强度间歇训练,腰椎…

    2025-09-23
  • 工业仪表:从“看得见”到“看得懂”的进化,有些坑我替你踩过了

    做自控这行快二十年了。每每走进一些老旧的车间,看见那些指针还在微微颤抖的模拟表盘,心里都会有种奇怪的踏实感——但下一秒就会被焦虑盖过去。都什么年代了,还在用这种“差不多先生”的仪表?数据显示不全、误差大得离谱、半夜还得派人去抄表。💡 说实话,工业仪表这玩意儿,看着不起眼,但它就是工厂的神经系统末梢。压力、温度、流量、物位……这些参数一旦测不准,后面的控制回路…

    2026-06-16
  • 数控机床:国产替代浪潮里被忽略的真细节

    我跑了珠三角三个不同规模的机加工厂,跟厂长、开机师傅聊了快半个月。最大的感受是,绝大多数人聊起数控机床,都聊错了方向。 别光盯着五轴,普通数控机床才是基本盘 全网现在一提到数控机床,开口就是五轴联动,高端卡脖子,好像突破了五轴就能解决所有问题。 真不是这么回事。珠三角百分之八十的中小机加工厂,靠吃饭的家伙,都是普通三四轴数控机床。做汽配散件、五金冲压模、消费…

    投稿 2026-09-20
  • 全员生产维护(TPM):为什么你花了大价钱买的设备,没几年就残了?

    很多老板一提到设备维护,脑子里蹦出来的就是“修”。错了,大错特错。 坏了才修,那是救火,不是维护。TPM(全员生产维护)的精髓就一个字——防。但防这个字,说着简单,落地能把人逼疯。 我见过太多工厂,进口设备买回来,头一年精度杠杠的,第二年开始小毛病不断,第三年基本靠老师傅的经验“听音辨位”。为什么?因为操作工只管开机,维修工只管修机,两个群体之间隔着一堵墙。…

    2026-06-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息