阳极氧化:从原理到工艺实战的深度拆解

先打破一个滤镜

很多人把阳极氧化当成简单的表面染色,觉得放进去泡一会就行——大错特错。说实话,我见过太多外协件送回来全是白斑、流痕,甚至膜层一刮就掉。你还不能怪供应商,因为他们也说不清参数是怎么回事。阳极氧化这活儿,水比你想的深多了。
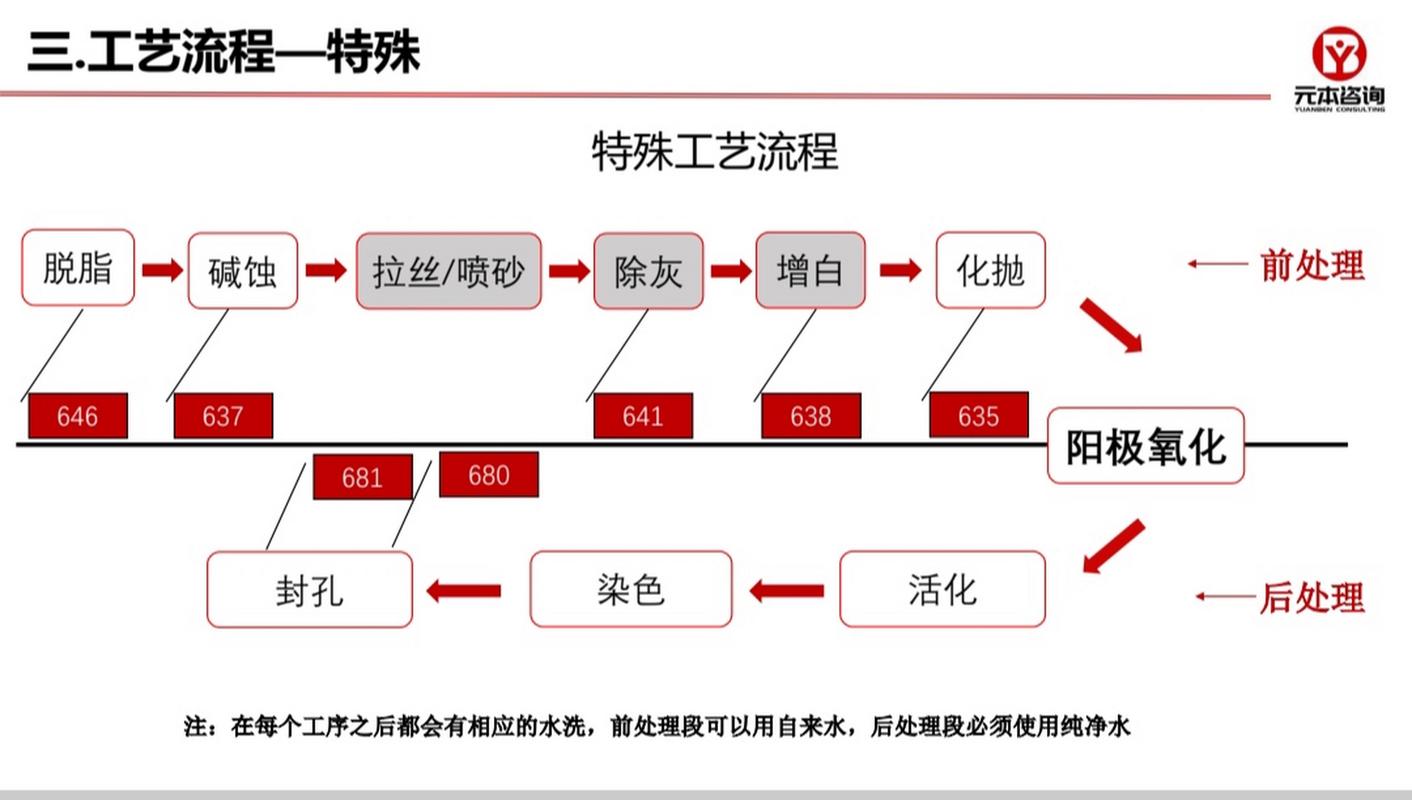
铝合金阳极氧化过程示意图
铝合金阳极氧化过程示意图

那层膜到底怎么长出来的?

咱们得从最要命的地方聊起。铝件挂在阳极,电解液里通上电,表面会先生成一层致密的阻挡层,很薄,就几十纳米。然后呢?这层氧化膜开始局部溶解,形成多孔结构,孔底继续氧化生长,孔壁也在长——生长和溶解的平衡决定了膜的质量。电极反应和化学溶解同时发生,缺一不可。如果你调的硫酸浓度高了点,或者槽液温度没控好,膜孔会变得又大又散,染完色一看,跟花脸似的。 电压是关键,普通硫酸阳极氧化直流电压一般12到20伏,做硬质阳极氧化能能飙到100多伏,还得冷冻机伺候。电流密度也得盯紧了,一平方分米1到2安培,稍微一飘膜厚就不匀。我试过一次把温控探头插错位置,显示20度实际到了27度,整批活全废——那心情,真是想把槽子掀了。
铝材阳极氧化膜微观多孔结构SEM
铝材阳极氧化膜微观多孔结构SEM

工艺参数里全是坑

💡 温度:别以为槽液加热到指定温度就万事大吉。阳极氧化是放热反应,工件附近局部温度能比槽里高一截。必须强力搅拌,压缩空气翻腾到冒泡,不然烧蚀、粉化分分钟出现。 💡 封闭:做不做?怎么做?很多设计人员根本不提。我就栽过一回,客户要亮银本色,做了沸水封闭,出来颜色发灰,全部返工。后来才知道,沸水封闭会让氧化膜水化生成勃姆石,体积膨胀,折射率变了。如果要求保持金属光泽,得用中温镍盐封闭或者直接冷封闭。 💡 染料选择:有机染料鲜艳但耐光性玄学,碰上汽车外饰件暴晒两年褪色到惨不忍睹。无机染料颜色少、牢度好,可质感偏闷。有个省事的办法:先电解着色做底色,再套染有机色,色牢度能高一大截——不过这工艺一般作坊玩不转。 问:阳极氧化后一定要封闭吗?为什么? 答:必须封闭,不封闭等于白做。阳极氧化膜是多孔结构,像海绵,不处理的话直接吸收污渍、腐蚀介质,手汗蹭上去都留印子。封闭就是把孔堵上,要么水合反应物理堵,要么镍盐反应填充,否则防蚀性、耐污性根本没法用。有些所谓“低温氧化”不封孔就是耍流氓。 问:为什么我做的阳极氧化膜有白斑,或者局部没有膜? 答:八成是挂具接触不良,或者铝材本身有问题。导电不到位,局部根本长不出膜;材质不纯、含硅高的压铸铝,氧化膜会长得又薄又暗,容易烧损。还有前处理——除油不彻底,膜层附着力差,起泡发白。我处理过一批手机中框,怎么氧化都有麻点,最后发现是冲压油没洗掉,换碱性脱脂剂加超声波才搞定。

实战选型别踩雷

实战选型别踩雷
实战选型别踩雷
✅ 装饰件:首选硫酸阳极氧化,膜孔规则,着色均匀,成本可控。注意要指定封闭方式,哑光和亮光质感差很多。 ✅ 耐磨件:老老实实上硬质阳极氧化,膜厚做到30到50微米,硬度能到400HV以上,但会牺牲尺寸精度,必须留余量。 ✅ 耐腐蚀场合:可以考虑铬酸阳极氧化,膜薄但致密,对疲劳强度影响小,就是六价铬环保过不了,现在很多厂换成酒石酸-硫酸体系了。 ✅ 特殊色:比如苹果那种深空灰,不是普通染色,是电解着色加复合着色,金属盐沉积在孔底,光干涉效果,普通工厂很难复刻。没那个设备就别硬来,不然色差能搞到你怀疑人生。 现在环保压得紧,无铬封闭、无镍封闭越来越多,效果?说实话,早期产品真不行,手一摸就掉粉。这两年好点了,含锂盐的封闭液勉强能看,耐久性还得观察。 最后唠叨一句:阳极氧化绝对不是扔给供应商就完事。你得懂膜厚公差、懂封闭后尺寸变化、懂盐雾测试指标。什么都不管,等着收一堆废品吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:从原理到工艺实战的深度拆解 https://www.dachanpin.com/a/tg/66800.html

赞 (0)
电镀行业十年老兵的真心话:别再被“水镀”和“真空镀”搞晕了
上一篇 2026-08-07 06:25:29
粉末涂层:那些年我们踩过的坑与实战心得
下一篇 2026-08-07 07:22:11

相关推荐

  • 工业iPaaS:搞定制造业数据孤岛的核心解法

    很多制造厂长现在都头疼一件事。车间里老设备的运行数据,MES里的生产数据,ERP里的订单财务数据,上游供应链的库存数据,各玩各的,谁也不搭理谁。老系统换不起,新系统接不上,前几年数字化投了大几百万,最后数据还是串不起来,全打了水漂。 为什么传统集成方案在工业领域走不通? 说起来,早年搞系统集成,无非两条路:要么找厂商定制开发接口,一个接口报价几十万,接个三五…

    投稿 2026-09-29
  • 工厂降本的隐形抓手:制造现场的工作研究

    很多工厂老板喊了好几年降本增效,一头扎进去抢原材料降价,砸钱上新设备,裁边缘岗位,却偏偏漏了眼皮子底下最划算的改进空间。就在你车间的每个工位上。 什么才是制造现场真正的工作研究 很多人一听到工作研究,第一反应就是IE工程师拿个秒表蹲在工人身后掐时间,像个监工。不对。工作研究包含方法研究和作业测定两部分,核心就是消除一切不产生价值的浪费,小到拿工具的动作,大到…

    投稿 2026-08-22
  • 计算机集成制造(CIM)落地:为什么大多项目都卡在半路?

    几个月前,一个做了二十年的老机加工人跟我说:“咱厂那系统,说是啥都管,可还不如我脑子记的准。”这事儿让我想起很多所谓的CIM项目——花了几百上千万,最终只剩下一堆打印出来的报表,车间里该乱还是乱。说实话,很多企业理解的计算机集成制造,就是把CAD、CAM、ERP、MES几个英文缩写凑一起,软件装完,网线一插,就等着生产效率飙升。结果呢?数据跑不通,流程没人跟…

    2026-06-10
  • 分布式控制系统(DCS):智能制造时代的神经中枢与演进之路

    上周去一家化工厂,看到主控室那一刻——怎么说呢,既熟悉又陌生。二十年前我刚入行时,那面墙满满当当全是按钮和模拟屏,操作员像弹钢琴一样手忙脚乱。眼前这套全新的DCS,几块薄薄的大屏,鼠标轻点,所有回路尽在掌握。可还没等我感慨完,旁边的工程师就叹气:“系统是先进了,但网络安全漏洞、数据孤岛、还有老带新的兼容问题,折腾得人脱层皮。” 确实,分布式控制系统(DCS)…

    2026-06-03
  • 生产线平衡:从现有产线挖隐形成本的实操指南

    我跑过不下30家中小制造工厂的车间,见过太多离谱的事。前两个月在东莞那家做汽车连接器的工厂,一条线12个工位,有个小姑娘每天闲得织毛衣,对面工位的小伙子连喝水都要跑着去,线尾还天天堆着半米高的WIP。老板说订单不少就是不赚钱,问题出在哪?就是生产线平衡没做透。 别拿生产线平衡当大厂专属游戏 很多中小工厂老板一听到生产线平衡,就觉得这是千人以上大厂IE工程师搞…

    投稿 2026-09-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息