这就是为什么我们要聊 Poka-yoke。这个词从日语直译过来就是“防误防错”,但它在丰田生产系统里远不是个术语那么简单。新乡重夫当年在车间里捣鼓出这些笨拙的小装置时,大概没想过半个世纪后我们还在跟一模一样的人性弱点死磕。
防错的本质:别考验人的注意力
人就是会走神。连续拧了三个小时的螺丝,重复一个动作上千次,大脑会进入“自动巡航”状态——这时候漏装、错装简直是必然。真正懂行的工程师从不指望工人的责任心,他们只信物理法则。
就说那个 O 型圈漏装。后来我们在供料器上装了最简单的 接触式传感器,每次夹取动作都必须在传感器前通过,没取到?设备直接停掉,蜂鸣器尖叫。成本?200 块不到。这比罚款管用一百倍。而且工人反而高兴,他们不用提心吊胆了。这才是防错的精髓:不是惩罚错误,而是让错误不可能发生。
不过这里有个天大的误会。很多老板参观完标杆工厂,回来就嚷着要上视觉系统、AI 检测。且慢。去年有个案例,一条总装线花十几万装了套深度学习摄像头,用来检查挡风玻璃打胶轨迹。结果上线第一周就被工人用贴纸遮住了——因为系统误报率太高,频繁停机,影响计件工资。闹到后来,真正的防错方案是一把 5 块钱的限位块:胶枪必须走到预设位置才能触发扳机。够土吧?但有效。所以,技术炫不炫毫不重要,嵌入流程不增加负担才是关键。

从源头掐断:三种防错思路
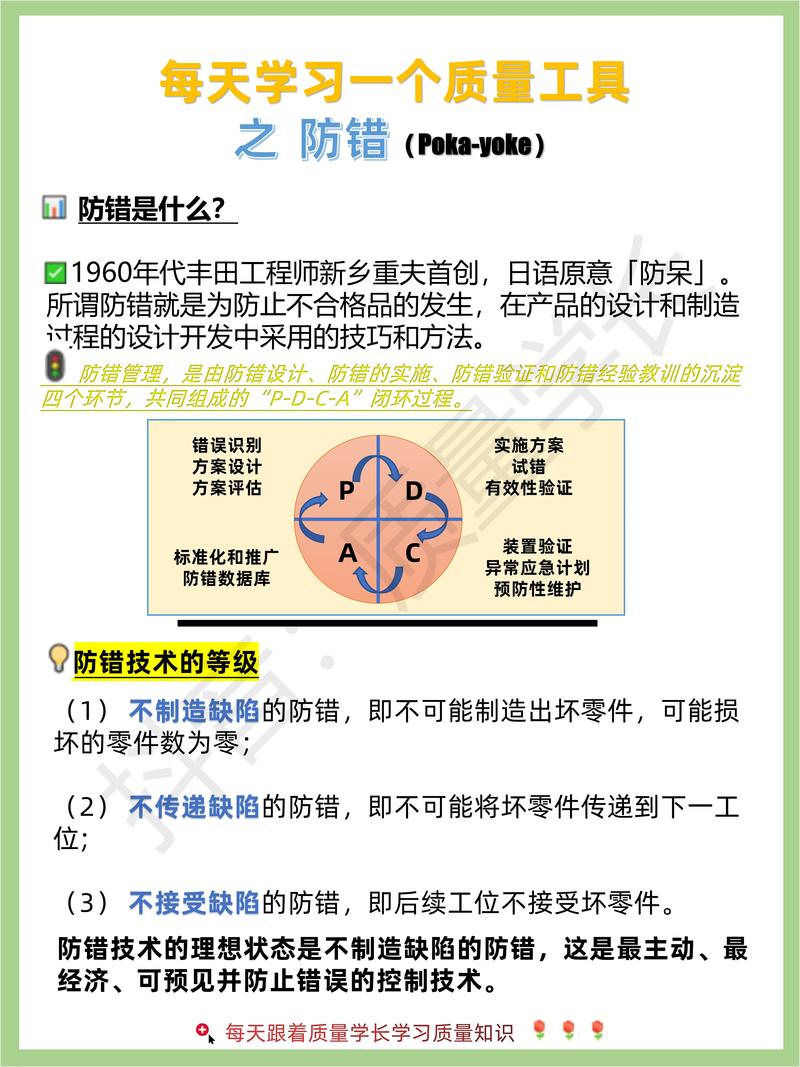
我在现场干活时,脑子里总转着新乡重夫那套分类法,虽然有点老,但太好用了。无非就三种路子。
1. 接触法。靠形状、尺寸、位置来直接阻止错误。比如那个经典的发动机缸体翻转台,定位销非要一个粗一个细,你装反了?根本放不进。SIM 卡槽的缺角设计也是同理。⚠️ 但要注意,这种方法对多品种切换很麻烦,容易变成转产瓶颈,得结合快换设计。
2. 定值法。要求操作次数或数量必须达标。一个典型场景:螺栓拧紧工位,如果扭矩枪没打满规定的圈数或者没达到扭矩,线体不放行。现在很多无线扭矩枪直接连 MES,每颗螺栓的曲线都有记录。可你猜怎么着?我就见过工人用备用扳手在最后补拧——系统通过了,实际扭矩一塌糊涂。所以光有数字定值的防错还不够,得想清楚“欺骗点”在哪。
3. 动作步骤法。强迫按顺序操作,跳过一步都不行。最常见的就是那些连锁开关:安全光幕不亮,冲床不能下压;前工序托盘没抽出,后工序夹具不闭合。说起来简单,但我见过无数厂家的步骤防错设计得极其反人类,工人被折腾得想尽办法短路信号。
💡 记住一个原则:好的防错装置,工人愿意用它,甚至依赖它;差的防错,必定被绕过。
[IMG_KEYOLDER: 气动防错夹具机械结构图]
现实里的鸡飞蛋打:为什么有些防错装置形同虚设?

做了二十年这行,我最大的挫败感不是来自技术,而是来自对人的误判。
有一次给一家电子厂设计插件防错,PCB 板上需要插三个不同颜色的电容。我们做了个亮灯指示系统:正确的位置亮绿灯,拿走电容灯灭,顺序错了红灯报警。看上去完美吧?上线三个月后去回访,灯全被绝缘胶带封死了。线长很无奈:“灯闪得太快,小姑娘们眼花,反而插得更慢。”最后解决方案回归到 颜色防错:把物料盒、插件孔、料盘膜全改成对应颜色,一目了然。成本几乎为零。
所以,永远别在工位前考验操作者的耐心。还有那些过度集成的“智能防错”——摄像头、声光报警、操作系统层层嵌套——维护人员自己都搞不懂通讯协议,坏了就整机拆掉。这种惨状我在中小企业看得太多了。
但也不是说自动化防错就不好。在焊接车间,用 视觉引导机器人 检查钣金件摆放位置,确实大幅度减少了错漏焊。不过前提是,那个项目的工艺工程师跟着调试了整整两个月,还把误判图像分类训练了这一种偏玩意。他是真的懂现场。这套系统现在运转得挺好,工人会主动清理镜头上的焊渣,因为一旦误判停机,他们没工时拿。你看,利益一致了,事情就好办。
QA环节:车间里经常冒出来的问题
问:我们是个小厂,产品种类多批量小,上防错是不是太贵了?
答:正好相反。多品种小批量更需要防错,因为切换频繁会制造更多出错机会。但你别盯着自动化设防,低成本防错多的是。比如不同工装的存放架做成特定卡槽形状,拿错了放不进;不同产品的防错可以用 色标、快速更换插销、物理挡块 组合。我们给一个轴承厂做过,五个型号共用一条线,全套防错改造花了不到三千块,包括自己 3D 打印的导向块。关键是设计时让操作工参与进来,他们能想出你想不到的土办法。
问:防错装置经常被工人破坏或短路的,怎么办?
答:首先别光骂人。去工位旁蹲半天,看看到底哪个环节让他们难受。原因多半是:①防错设计不合理,增加操作负担;②跟计件工资冲突;③维护跟不上,装置坏了没人修,工人索性废掉。所以,设计阶段就让班组长和操作工一起评审,完工后试运行一周收集反馈。另外,要把防错装置的状态纳入设备点检表,坏了必须及时修,不然就变成默许绕过了。最重要的是,别把防错当成监工,要解释清楚这是帮他们减少返工、避免质量扣款的。
问:有没有一种通用的防错流程图可以参考?
答:没那东西。每个错误都要具体解剖。但你可以遵循这个思路:①找出历史上发生过的所有低级错误(哪怕是差点发生的虚惊事件);②问五次为什么,直到挖出流程根源;③头脑风暴:能用物理方式消除错误吗?不能的话,能强制检测吗?再不行,能不能让错误更容易被发现?④用最廉价的方式做原型,立刻测试;⑤标准化,但预留改善空间。记住,防错不是一次性项目,是持续循环的改善习惯。
✅ 如今在汽车行业,先期产品质量策划(APQP) 阶段就要求把关键防错措施定义出来,甚至纳入设备采购技术协议。比如注塑模具必须带有误送料检测、自动切料头装置等。而在医疗器材领域,法规强制要求 对某些人工装配工序采用防错,否则不予通过认证。这些实践已经表明:防错不是锦上添花,而是根基。但我们千万不能被法规推着走,设计人员要自己跑到车间去,闻闻切削液的味道,听那些骂娘的声音,才能把防错做对。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:防错技术(Poka-yoke):别让低级错误毁了你的产品 https://www.dachanpin.com/a/tg/66808.html