原理其实不复杂,但“振动”的妙用被低估了
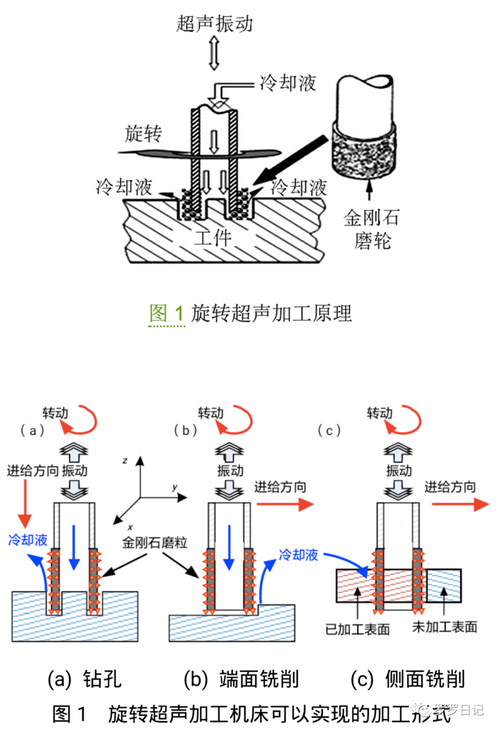
先别被那些超声频电信号、压电换能器唬住。超声波加工说白了就一句话:工具头以20kHz左右的频率高速振动,驱动磨料悬浮液像无数小凿子一样猛撞工件表面。微米级的材料就这样一层层剥落,几乎没有宏观切削力。根本不像传统加工那样硬碰硬。不过,这里面门道深着呢。单纯的纵向振动早过时了。去年在德国AMB展上,我看到DMG MORI展出的超声加工中心,已经玩起了椭圆振动、扭转振动复合模式。刀具一边上下抖,一边还扭一下——排屑效率翻倍,工具磨损反而降了。那种精巧的变幅杆设计,啧啧,完全不是简单模仿就行的。
但话说回来,国内很多小厂还在用二十年前的恒频电源。频率一漂移,振幅就乱跳。加工出来的孔圆度能差出0.03mm!这玩意儿对系统刚性、谐振匹配太敏感了——稍微有点工况波动,立马现原形。
哪些场景非它不可?硬脆材料、微孔、复杂型腔
如果你只是打打普通钢件孔,超声波加工性价比极低。但一旦碰上玻璃、陶瓷、石英、碳化硅、宝石这些硬脆材料,它几乎就是唯一解。传统的磨削怎么办?大口径还行,微细孔就歇菜。而且磨削应力大,薄壁件容易裂。记得有个做内窥镜镜片的客户,需要在直径1.5mm的蓝宝石球面上打一个0.1mm的通孔,孔壁粗糙度要求Ra0.1以下。EDM不行——蓝宝石不导电。飞秒激光太贵。最后靠超声振动辅助微钻削一次成功。钻头是定制的金刚石磨头,超声振幅调到3μm,配合煤油基磨料液。出来的孔边缘锐利得像刀切一样。
除了打孔,超声辅助切削(UAM)也正在颠覆钛合金、高温合金的粗加工。在传统铣削主轴上叠加超声振动,切削力能降低30%-50%,刀具寿命延长2-3倍!我们车间那台五轴加工中心加装超声刀柄后,加工Inconel718的粗铣效率直接提升40%,卷屑也细碎了,再不用频繁停机清理缠屑。但那套刀柄系统价格… 够买辆入门BBA了。

还有一个被严重低估的应用——去毛刺。精密液压阀体上交叉孔毛刺,手工去除效率低、一致性差。用超声振动珩磨头,结合空化效应,能把毛刺一振而光,还不伤已加工面。我们给一家航空航天供应商做的产线改造,光这道工序就省了4个人。
技术痛点:工具磨损与振幅稳定性,我们踩过的坑
我们早期吃过这个亏。采购的国产超声发生器标称300W,实际输出不稳定,振幅忽大忽小。最后发现是PLL锁相环响应速度跟不上工具频率变化。后来换成带自适应频率追踪算法的新一代电源,配合加速度计闭环反馈,总算稳住了。不过调试过程让人抓狂——变幅杆拧紧扭矩差一点,振幅就差了1μm!
还有磨料液的配方。绝不是随便加些碳化硅粉就完事。粘度、悬浮性、冷却能力都要反复试。我们为一种多孔陶瓷加工配的磨料液,前后调了二十多次比例,才搞定孔壁塌边问题。
问:超声波加工的精度到底能做到多高?
答:那要看对精度的定义了。孔径公差一般撑死±5μm,但形状精度(圆度、圆柱度)可以做到2-3μm。表面粗糙度最低能到Ra0.02-0.05μm,几乎镜面。不过重复定位要靠机床自身精度,超声只是去除机理优越。要达到微米级一致性,温控、磨料更新、振幅控制缺一不可。我们为医疗器械加工的陶瓷关节球窝,轮廓度要求0.003mm,最后是靠恒温车间+实时磨损补偿勉强达标。代价是每加工5件就得停机更换工具头并进行对刀——效率低,但别无他法。
问:超声加工设备怎么选?进口还是国产?
答:这个问题得看钱包和工件批量。德国Herrmann、日本岳将的超声系统确实稳定,售后响应也快,但一套发生器+换能器+变幅杆动辄二三十万,非标刀柄还经常要加钱。如果只是偶尔加工些陶瓷零件,找国内靠谱集成商定制性价比更高。但务必考察他们的频率跟踪速度和振幅稳定性测试数据!不要只看PPT。广州、苏州有几家做得不错,已经在上汽、华为的供应链里用了。至于那种淘宝几千块的超声光整设备… 别碰。那顶多算个振动抛光机,跟精密加工不沾边。
行业风向:从单一加工到复合能量场
最近两年,单纯靠超声已经不够玩了。超声-激光复合加工、超声-电火花复合、甚至超声+磨料水射流都冒出来了。去年在CIMT展上,瑞士某品牌推出的激光引导超声打孔技术,先用皮秒激光预制微裂纹,再超声振动去除,加工陶瓷的速度提高了5倍!虽然目前价格高得离谱,但趋势很明显——能量场叠加是突破硬脆材料加工瓶颈的关键。环保压力也在倒逼工艺变革。传统的油基磨料液面临更严的废弃物处理法规,水基甚至干式超声加工开始兴起。不过干式加工对静电和粉尘控制要求极高,我们试过一次加工氧化锆陶瓷,工具寿命直接缩短60%,至今没解决。
值得玩味的是,3D打印的兴起反而给超声加工注入了新机会。金属增材制造件通常需要去除支撑、抛光内流道,这些部位刀具根本够不着。超声振动磨粒流可以完美处理——利用超声激振流体携带磨料冲刷复杂内腔,抛光效果惊人。我们正在给某军工客户验证方案,如果成功,可能改写增材后处理的标准流程。
这行当就这样,永远有新坑,也永远有新招。每次觉得掌握透了,总会冒出个意想不到的材料让你重新学习。但回过头看,那点粉尘、噪音和无数次调参,不正是制造工程师的日常吗?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:被忽略的精密制造利器,从去毛刺到硬脆材料一网打尽 https://www.dachanpin.com/a/tg/66807.html