
拉动系统那点事儿:为什么你的看板总是不好使?

你以为上个ERP系统就能搞拉动?醒醒吧,兄弟。 上周去一个工厂,老厂长拉着我诉苦:上了套几百万的系统,结果生产还是乱成一锅粥。订单来了照样推不动,车间堆满了半成品。我说,你这不是拉动系统,你这是给推式生产穿了件新衣裳。

什么是真正的拉动?别被咨询公司忽悠了

拉动系统(Pull System)的精髓就一句话——下游要什么,上游才做什么。不是预测,不是提前备货。是“要”出来的。但很多企业玩成了“假拉动”:前台放几个看板卡片,后头照样批量下料。结果呢?库存没减,交付期还更长了。哈哈,典型的“形似神不似”。
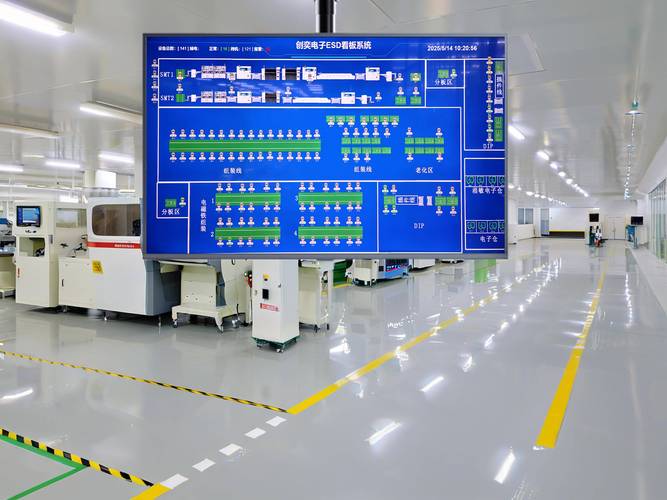
制造车间看板拉动系统实景
制造车间看板拉动系统实景
我见过最离谱的案例:一家汽配厂,每条产线都装了电子看板,数据实时更新,花了大价钱。但他们的生产计划还是按月下达的,周计划、日计划层层分解。看板成了显示屏,工人根本不理睬。我问班长,你们咋不按看板生产?他白了我一眼:“按那个干?料都没有。” 看啊,根子在物料和计划逻辑上。拉动不是硬件问题,是流程再造。你让工人拉,但前工序不给配套,拉得动吗? 看板(Kanban)是工具,不是圣物。 很多人迷信看板数量计算公式:看板数 = (日均需求 × 补货周期 × (1+安全系数)) / 容器容量。算得头头是道,可车间一变就傻眼。设备坏了、质量波动、插单……这些不确定性能被你那个公式搞定?最后要么满车间看板,要么空着没料。所以,看板需要动态调整,目视化只是第一步。 问:都说拉动系统能降库存,但我们实施后库存反而高了,怎么回事?
答:常见毛病:把超市库存当拉动。你在工序间设了库存超市,但没限制总量,上游拼命生产填满货架。拉动变成囤货,库存能不高?正确的做法是,设定每种零件的最大库存量,消耗了才补货。而且补货批量要小,频次要高。记住,库存是万恶之源,但零库存是扯淡,你得找到安全边际。关键是用“停止生产”的机制——库存满了,上游就停机。敢不敢停?这是考验。

拉动系统的落地:先别急着买软件

很多老板一谈拉动,就想到砸钱上系统。ERP、MES、看板软件……但工具永远辅助。第一步,把你的价值流画出来,找出哪里堵、哪里等。我常用一个土办法:跟着一个产品走完全流程,用秒表掐时间。你会发现,有效增值时间可能不到5%,其余都在等待、搬运、返修。不解决这些,上系统只会让电子化的浪费跑得更快。 单件流(One-Piece Flow)是拉动的理想状态。 为啥?因为它倒逼所有工序同步,一个问题卡住全线停摆。很多企业受不了,就退回成批生产。但真正的高手,通过快速切换、小批量多批次,逼近单件流。举个例子:一家电子厂本来换线要4小时,所以一周才换一次。后来他们把换线分解,外部作业提前做,内部分工配合,硬是压到15分钟。然后就可以每天换线了——从推式到拉式,就是这么逼出来的。
价值流图析拉动系统改进
价值流图析拉动系统改进
我们总说“连续流”,但哪有那么容易。设备布局、工序平衡、人员技能,都是坎儿。丰田花了几十年才做到,你指望三个月搞定?现实点吧。不过,可以先从“中间开花”:找一个瓶颈工序,试点看板拉动。成功了再扩展。别一上来全厂铺开,搞成了运动。 问:我们小批量多品种,订单变化大,看板拉动适用吗?
答:当然适用,但要变通。传统看板适合需求相对稳定。波动大的话,可以用“CONWIP(在制品恒定)系统”,或者“负荷拉动”。核心思想是控制在制品数量和生产周期。还有一种“高级拉动”——根据实际消耗和预测混合触发,比如DDMRP(需求驱动物料需求计划)。不过,千万别陷入方法论之争。不管黑猫白猫,能让你生产平顺、库存可控的就是好猫。实践才是唯一标准。

数据不会骗人:几个关键指标

数据不会骗人:几个关键指标
数据不会骗人:几个关键指标
拉动做得好不好,别看PPT,看现场。三个指标: – 生产提前期(Lead Time) —— 从接单到交付的时间,缩短没? – 在制品库存(WIP) —— 车间里堆的东西,少了没? – 按时交付率(On-time Delivery) —— 承诺的日期,做到了吗? 我见过一个冲压车间,实施拉式管理后,WIP直降60%,交货达成率从72%升到95%。很简单,他们在压机后面放了限制架,料满了就停!前工序就慌了,赶紧换模。逼迫的效应出来了。这才是拉动:暴露问题,解决问题,再暴露新的问题。没问题的工厂才可怕——问题都藏着了。 很多人问数字化转型和拉动系统怎么结合。别想太复杂。传感器、RFID可以实时监控位置,看板电子化方便调整。但核心还是规则:上游只有收到信号才能生产。信号就是客户消耗。技术让信号更快更准,但若没有这个规矩,再快的信号也只是加速犯错。 最后,拉动系统不是目的,是手段。 它为了实现流动,消除浪费,快速响应客户。千万别为了拉动而拉动。我见过有的顾问,把推式说得一无是处。扯淡!如果需求极其稳定,产品单一,推式生产照样高效。一切看情境。别教条。 好吧,就聊这么多。拉动是个实践活儿,干就完了,别光听我唠叨。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统那点事儿:为什么你的看板总是不好使? https://www.dachanpin.com/a/tg/66897.html
赞 (0)
十年工厂老兵自述:人机协作这潭水到底多深?
上一篇 2026-08-09 00:16:12
约束理论(TOC):车间里那根该死的瓶颈,我用五步法掐住了!
下一篇 2026-08-09 00:18:36

相关推荐

  • 工业绿色回收:挖透废旧工程机械里的真金白银

    我跑过不下三十家工程机械拆解厂,见过把好好的挖机当废铁卖的老板,也见过靠工业绿色回收年赚千万的经营者。对吧,很多人对这个行当的印象还停留在风吹雨淋烧割废钢,赚辛苦差价的阶段。早变天了。 别再把工业固废当垃圾卖了 国内工程基建行业发展了二十多年,第一批大规模投入市场的工程机械,现在已经进入报废高峰期。每年淘汰的各类工程设备超过20万台,总重量超过一千万吨。 大…

    投稿 2026-09-18
  • 微光成炬:那些藏在日常里的善意星河

    暮色漫过青瓦白墙时,林阿婆总会提着竹篮穿过巷弄。竹篮里装着刚蒸好的南瓜糕,甜香在晚风里散开,像一串温柔的省略号,引着巷尾的孩子们围拢过来。这是她坚持了五年的习惯 —— 每周三傍晚,给社区里父母忙碌的留守儿童送些点心,再陪他们读半小时故事书。没人规定她必须这样做,可当第一个孩子怯生生地接过糕点,眼睛亮得像揉进了星光,她便知道,有些事值得一直做下去。 公益从来不…

    2025-09-08
  • 可穿戴工业设备:正在改变车间生产逻辑的隐形革命

    上周跑佛山的汽配冲压车间,待了三天。最大的震撼不是门口摆的那台六轴工业机器人。是工人腰上、手上、脑袋上戴的东西。 现在车间里的可穿戴工业设备,早就不是试水的概念了 三四年前我来这边,整套车间也就试装了两台AR眼镜,供领导参观的时候演示用。这次去,三分之一的工人都戴了适配岗位的可穿戴设备。冲压线的巡检工戴智能安全帽,越界自动报警;维保师傅戴AR眼镜,调设备不用…

    投稿 2026-08-18
  • 搞自动化流水线?先看看这些翻车现场

    2018年夏天,我站在东莞一家电子厂的新车间里,看着花了两千万引进的自动化流水线——停摆了。全线瘫痪,物料卡在第三工位,机械臂像抽风一样抖。厂长脸都绿了,我心里也发毛。这就是自动化?狗屁!后来发现,问题出在一个0.5毫米的定位误差。是的,0.5毫米。我们栽在细节上,像往常一样。 自动化流水线不是买一堆设备连起来那么简单。说实话,很多老板以为有了它就能“黑灯工…

    2026-06-27
  • 气动系统能效黑洞:为什么你的空压站总在偷偷烧钱?

    上个月去一家汽配厂,车间主任老李拉着我吐苦水——电费单又涨了,空压机24小时轰隆隆转,可产线也没见提速。我问他:你们气动系统多久没查漏了?他愣了一下,说那玩意还用查?坏了再修呗。说实话,这种想法在中小工厂里太常见了。压缩空气就这么白白跑掉,不是漏,是直接往外撒钱。 压缩空气不是免费的——那些惊人的数据 很多老板算账只盯着买设备的钱,运行成本是后话。但你知道吗…

    投稿 2026-07-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息