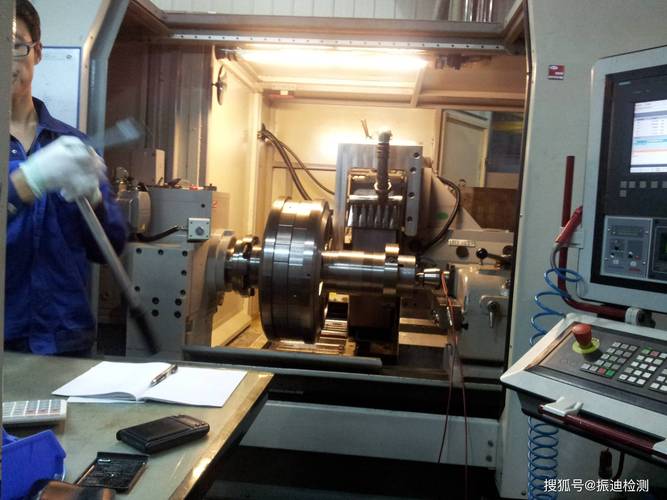
上周去一家供应商做审核,现场看到操作工正在磨一根主轴,火花四溅,挺热闹。我凑近看了一眼零件表面,心凉了半截——好家伙,蓝汪汪的回火色,跟孔雀似的。我问质检员,你们不查烧伤?他一脸茫然。说实话,那一瞬间我真想骂人。
磨削烧伤,这玩意儿是典型的「沉默质量杀手」。它不像裂纹那么直白,也不像尺寸超差那样好量。很多时候,零件装上去跑了没几天,突然断了——一查金相,表层硬度塌陷,全是回火马氏体甚至屈氏体。但那时候生产线上已经装了上百件了,怎么办?全拆?老板的脸都能拧出水。
磨削烧伤到底怎么来的?
别跟我扯什么复杂理论。一句话:磨削区瞬时温度太高,高到把表层组织给「烤」变了。你想想,砂轮表面的磨粒实际上是无数个微小的切削刃,这些刃以极高的速度划过金属表面,摩擦、挤压、剪切,能量全变成热。正常情况,冷却液能带走大部分热量;一旦冷却不到位、进给量过大、砂轮钝了还不修整——得,表层温度噌地就飙上去了。轴承钢的话,超过400℃就开始回火软化,超过800℃?直接二次淬火,产生硬脆的马氏体层,底下还有一层软塌塌的回火区。这种组织梯度,疲劳寿命断崖式下跌。
有一次我调试一台外圆磨床,加工20CrMnTi渗碳齿轮轴。工艺规定磨削余量单边0.15mm,结果操作工图快,一刀切到0.25mm。加工完一看,表面亮晶晶挺漂亮,但酸洗后烧伤斑像豹纹一样。赔了整批货。
怎么检测?酸洗法真的靠谱吗?
很多人第一个想到酸洗。按GB/T 17879,用硝酸酒精溶液擦拭或者浸泡,有烧伤的地方会呈现深色区。这办法便宜、直观,但有个坑——它只能检测表面氧化色或者腐蚀电位差异,对于轻微烧伤、或者被后续光整掩盖的烧伤,灵敏度直线下降。而且酸洗本身就是个破坏性工序,精密件谁敢随便泡?
再有就是巴克豪森噪声法,也叫磁弹法。原理是利用烧伤引起表层应力变化和微观组织改变,导致磁畴转动噪声信号不同。快速、无损,可以实现100%在线检测。我们厂里那台德国Stresstech的Rollscan,过一遍只要3秒,检测结果直接显示应力值和烧伤级别。贵是真贵,小厂不一定舍得掏这笔钱。还有一种涡流法也行,但容易受工件形状、电导率波动干扰。超声波检测?深度的可以试试,但对近表层损伤不敏感。
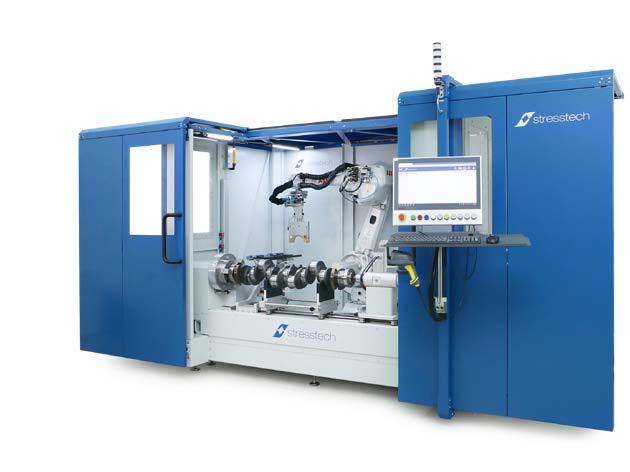
💡 问:我们车间主要加工小型轴类零件,没有在线检测设备,怎么最快判断有没有烧伤?
答:最土但有效的一招——取几件样品,在干净表面滴几滴4%~5%的硝酸酒精溶液,等几十秒,如果有暗灰色或黑色斑痕出现,那就是烧伤。不过记得马上用清水冲洗并防锈。注意安全,硝酸有腐蚀性。另一个笨办法是看颜色,刚磨完趁着没冷却就看,蓝、紫、褐色都是烧伤痕迹。但如果后续有抛光,一定要酸洗确认。
从砂轮到冷却液,我的几条血泪经验

预防烧伤,核心就是一句话:别让热量在工件表面积聚。听起来简单,做起来全是细节。
先说砂轮。硬度过高、粒度太细、组织太密,都容易堵塞,产生大量摩擦热。我吃过亏,有一次加工模具钢Cr12MoV,之前用白刚玉砂轮一直没问题,那批换了单晶刚玉,理论上切削更锋利,但没注意结合剂选软了,反而脱粒太快,磨削力波动大,局部过热。最后换回白刚玉,加大组织号,调整自锐性,完美解决。❗一句话:软材料用硬砂轮,硬材料用软砂轮,但必须根据实际情况微调。
冷却液这块,绝不光是“加了就行”。喷嘴位置不对,压力不够,等于白加。我一般要求喷嘴距砂轮与工件接触点不超过20mm,压力至少0.5MPa,流量要足够大——外圆磨削每毫米砂轮宽度最少8-10L/min。有些老师傅喜欢把冷却液喷得满天飞,看着热闹,其实大部分没进到弧区。另外,高压喷射清洗砂轮也很关键,能冲走碎屑,保持锋利。还有,千万注意冷却液浓度和洁净度,变质、发臭的赶紧换,别舍不得。
💡 问:我们磨削铝合金时动不动就粘屑、表面拉毛,还偶尔有烧伤,冷却液换了无数种都没用,怎么破?
答:铝是典型的“软粘”材料,比钢难磨。关键是砂轮选型和冷却润滑。试过大孔隙率的碳化硅砂轮吗?组织号选大气孔的,比如12#以上。修锐要勤,甚至用开槽砂轮,减少接触面积。冷却液要专用乳化液,加极压添加剂。如果有条件,用煤油或者半合成切削液,清洗性好。还有一个绝招——在磨削区前面加装一个压缩空气喷嘴,形成气幕辅助冷却并吹走铝屑,效果立竿见影。
最后唠叨一句工艺参数。切深和进给速度的乘积决定了材料去除率和热流密度。粗磨可以猛一点,但精磨一定要降下来。特别是最后几道光磨,走空刀的作用比你想象的更重要,它能释放应力,纠正微量热变形。别小看那几秒。
我碰过的最离谱的例子:一个所谓的“自动化改造”项目,机械手抓取工件上下料,速度是快了,但磨削参数照搬原来手动操作的数据,结果连续几个月轴承套圈早期剥落,索赔几百万。查来查去,最后发现是自动化后冷却液断流时间没控制好,每次进刀初期有几秒干磨——就那几秒,已足以产生微烧伤。
磨削烧伤这事儿,真的是一寸疏忽一寸金,寸金难买寸光阴。不是说花钱上最高端的检测设备就万事大吉,重要的是理解它产生的机理,从砂轮、冷却、参数到操作习惯,系统地抠细节。下次你去车间,看见零件表面发蓝,可别视而不见。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工中的隐形杀手:磨削烧伤,你中招了吗? https://www.dachanpin.com/a/tg/66146.html