上周去一个汽配厂,会议室的墙上挂满了控制图。红点、蓝点、上上下下的折线——看起来挺唬人。我问质量经理:“最近有报警吗?”他说:“天天报警,但我们都习惯了,估计是量具不准。”我心里就咯噔一下。这是把统计过程控制(SPC)当壁画了吧?
说实话,干这行近二十年,类似的场景见太多了。很多企业导入SPC,纯粹是因为客户审核要看。表格填得漂漂亮亮,控制图每月归档,但产线该怎么乱还怎么乱。花了大价钱买的软件,最后沦为截图工具。荒唐?不,这是常态。
你的控制图可能就是个“安慰剂”
我们总在提预防为主,但SPC的精髓根本不在图,而在“反应”。点出界了你拉个警报、停个线、查个根源,这叫控制。点都飞到九霄云外了,操作员还在边上打瞌睡——那你画它干嘛?自欺欺人罢了。
有一次我在注塑车间看到一张Xbar-R图,连续9个点都在中心线上方,典型的链状趋势。我问班长:“为什么不调模温?”他一脸懵:“工艺卡上没写啊,而且产量这么紧……” ❗ 这就是问题核心:统计过程控制(SPC)从来不是纯数学游戏,它必须和工程知识捆绑。你没摸过模具、不知道材料批次差异,光看数字有毛用。

CPK 1.67就高枕无忧?想得美
搞质量的张口闭口过程能力指数,CPK、PPK… 客户说必须大于1.33,于是大家就奔着1.67去。真做到了呢?报废率还是居高不下。为什么?因为CPK有个要命的假设——过程是稳态正态的。可现实中的变差来源千奇百怪:刀具磨损、环境温湿度、操作员换班… 你用一个单点的CPK去代表海量生产,等于拿体温计量火山。
我更倾向看长期过程能力PPK的动态变化,配合预控制图在换型初期做快速判断。💡 这里有个血泪教训:某精密轴加工厂,CPK报告天天1.4以上,但发给客户的轴总有几根圆度超差。最后发现,测量员每次取样都下意识挑“顺眼”的——无意识的偏差,彻底毁了整个统计基础。所以现在我审厂,先随机抽几组原始数据,用正态概率图瞄一眼,十家里面有六家数据根本不是正态的,还谈什么能力指数?
问:那到底怎么快速判断数据正态性,总不能每次都做假设检验吧?
答:很简单,用眼睛看。把数据画成直方图,如果是单峰、大致对称,别太纠结绝对正态。更要警惕双峰或多峰——那通常意味着有两种以上的变差来源混在一起了,不分开分析就是耍流氓。当然,严格的客户会要求Anderson-Darling检验,但日常管理,经验判断足矣。
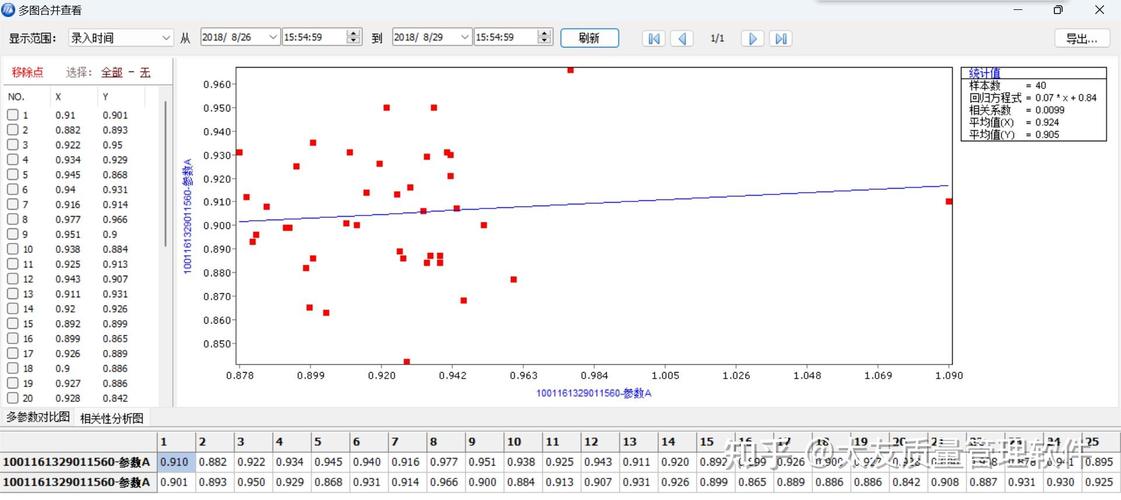
数字化不等于智能,SPC的最后一公里是“人”

现在工业4.0、物联网喊得震天响。很多工厂上了实时数据采集系统,大屏幕上的控制图秒级更新,看着高科技。但半夜两点去车间看看——红灯闪烁根本没人管,因为报警太多,大家都麻木了。这是典型的“数据过载”。❗ 数字化只是把纸质图搬到了屏幕上,核心缺陷一点没变。
真正有效的统计过程控制(SPC)必须搭配统计过程调整策略(Statistical Process Adjustment, SPA)。说白了,就是不但要知道出问题了,还得自动或半自动地告诉你怎么调。近年有些工厂开始尝试闭环自适应控制,检测到均值偏移直接反馈给CNC系统补偿刀具磨损。这当然好,但投入巨大。对于大多数中小企业,我的建议是:先把判异准则用活。别光看出界,连续六点上升、明显周期性波动… 这些异常往往比单纯超差更早预示过程漂移。关键是培养班组长“看趋势而不是看标题”的能力。
问:小批量、多品种的产线,传统SPC根本用不了,怎么办?
答:这是常见痛点。经典SPC要求至少125个数据才能算控制限,可你换型后总共才做50件。我的做法是用标准化控制图(Standardized Control Chart),把不同产品规格的数据转化成无量纲的Z值,合并统计。或者采用偏差流分析(Deviation Flow Analysis),关注同工位、不同产品之间的共性误差。实在不行,就用小批量EWMA图,它对缓慢漂移敏感,而且只需少量数据就能检测异常。别死守着休哈特图不放,统计工具是活的。
写到这里,突然想起早年跟一个德国顾问学SPC,他第一天就强调:“变差不会自己消失,它只会隐藏,或者转移。” 这句话我记了十五年。你是不是真的在做统计过程控制,不是看有没有图,而是看你对普通原因变异和特殊原因变异有没有清晰的区分和应对。你还在把调整当作解决一切的法宝?那你的过程永远不可预测。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):90%的工厂都在假装做统计,剩下10%做得也不对 https://www.dachanpin.com/a/tg/66900.html