上周去供应商那里做过程审核,又看到一份测量系统分析(MSA)报告,GRR%刚好卡在29%……说实话,我当时差点笑出来。太巧了吧?卡线小王子。但我没笑,因为我知道这背后的水有多深。数据全是凑的。
测量系统分析这件事,在很多工厂里已经沦为填表格游戏了。挺悲哀的。
为什么90%的MSA都在自欺欺人?
我先说个真事儿。有一次我们在内部做某关键尺寸的GRR,结果出来变异占比62%——直接爆表了。质量经理脸都绿了,连说不可能,肯定是测量员没培训好。然后换了个最熟练的老师傅上去重新采数据,咦,结果一下降到18%。好,皆大欢喜,报告一签,天下太平。但真实的过程能力呢?没人再提了。
💡 这里面其实藏着一个巨大的逻辑谬误:MSA本是用来评价整个测量系统的,但很多人把它做成了“测量员考试”。一旦数据不好看,就挑最优秀的人、反复练习、甚至涂改数据——这完全违背了MSA的初衷啊。我们要了解的是日常测量状态下的波动,而不是精挑细选后的表演。

更隐蔽的问题在于,很多工程师根本没理解重复性和再现性的差异。重复性是同一人用同一量具多次测量同一零件的变异,它反映的是设备自身的固有能力;再现性则是不同人用同一量具测量同一零件的变异,暴露的是操作者之间的差异。可实际生产中,这两者经常纠缠在一起——比如量具需要某种“手感”,新人捏游标卡尺的力度和老手就是不一样,这算是重复性还是再现性?统计软件可分辨不了,它只会傻傻地按公式分解方差。
GRR%达标就万事大吉了吗?

❗ GRR%<10%可接受,10%~30%有条件接受,>30%不可接受——这套准则几乎印在每个质量人的脑门上。但它有个致命陷阱:忽略了对过程变异的相对性。假设你的过程本身极稳定,零件间差异特别小,那么即便测量系统绝对精度很高,算出来的GRR%也可能很大,因为分母的“总变异”太小了。这时候如果你强行去“改进”测量系统,很可能是在花冤枉钱。
反过来,过程波动极大(比如早期试产阶段),测量系统即使烂成渣,GRR%也可能看起来很美,因为分母被过程变异撑大了。曾经有个项目,我们测量一个粗糙锻造尺寸,毛刺起伏本身就有0.3mm,量具分辨率才0.01mm,GRR%轻松做到5%以下。这能说明测量系统很好吗?当然不能!它只是掩盖了测量能力不足的事实。
所以聪明人更关注两个指标:ndc(可区分类别数)和 方差分量贡献率。ndc必须≥5,否则根本无法有效区分零件;而方差分量可以直接告诉你,到底是量具问题还是人员问题占据了主导——可惜大部分报告看都不看这个。
破坏性测量的MSA:一个让新手崩溃的领域
讲个我踩过的坑。硬度测试,这是典型的破坏性测量——你不可能在同一个零件上打两个压痕还声称是“同一位置”。很多资料教你套用嵌套方差分析,但实际操作中,样本获取与分组的逻辑才是真正的魔鬼。我们当时想当然地把同一炉热处理的零件视为同一批次,结果分析出再现性变异大得离谱。后来才发现,炉内不同位置温度差导致零件本身硬度就不均匀,这种“零件内变异”被错误地计入了测量系统变异。

✅ 后来学乖了,花了整整两天和工艺工程师一起设计取样方案:必须用同一件材料、同一加工路径、紧邻位置切取的试片才能视为“同一个样品”。虽然依然不完美,但至少把物理变异隔离出去了。所以破坏性测量的MSA,核心难点永远不在统计计算,而在对物理过程的理解。这句话值千金。
QA环节:那些你最想问却不敢问的
问:我们公司小,量具就几把游标卡尺,也需要做MSA吗?
答:恰恰最需要!小公司的测量系统往往更粗糙,人员培训更不足,发生误判的风险其实更高。我见过一家作坊式供应商,用一把连校准标签都没有的卡尺,测量员按压的力度大到把塑料件都压变形了——你说这种状况下通过抽检能控制住质量吗?根本就是瞎蒙。越基础的工具,使用者的影响越大,做一次交叉GRR你会被再现性数据吓到。哪怕只有3个人、10个样品,花一小时就能完成的简易GRR,也比完全不做强一百倍。
问:新买的三坐标测量机也需要马上做MSA吗?厂商验收时不是给精度报告了吗?
答:厂商的精度报告通常是在恒温实验室、用标准球检验的——那叫“设备能力”,不是你的“测量系统能力”。你的车间有温变循环、有工装夹具、有编程策略、还有测量员的操作习惯……全部因素叠加起来的变异,厂商怎么给你保证?我就吃过亏,一台全新三坐标,验收时精度0.0015mm,结果实际测产品时,仅仅更换支撑夹具方式就导致重复性飙升到0.006mm。所以新设备必须重新做MSA,而且最好直接拿真实产品当样品,把程序、夹具、环境统统包进去。
关于自动化测量系统的MSA新挑战
这几年“黑灯工厂”概念很热,不少产线上了100%在线测量。很多人就天真地以为既然没有人了,再现性变异就是0……大错特错。完全自动化的测量系统不存在传统意义上的“人员再现性”,但它会冒出新的变异源:传感器漂移、清洁机构失效、不同工位夹具的微小差异、甚至白天和夜晚的热膨胀。我们的做法是把“再现性”重构为“站位再现性”或“时间再现性”——用两个相同原理的检测工位,或同一工位早晚班数据做交叉分析。说实话,这已经超出AIAG手册的既定框架了,但做出来之后你会对自动化系统有更清醒的认识。
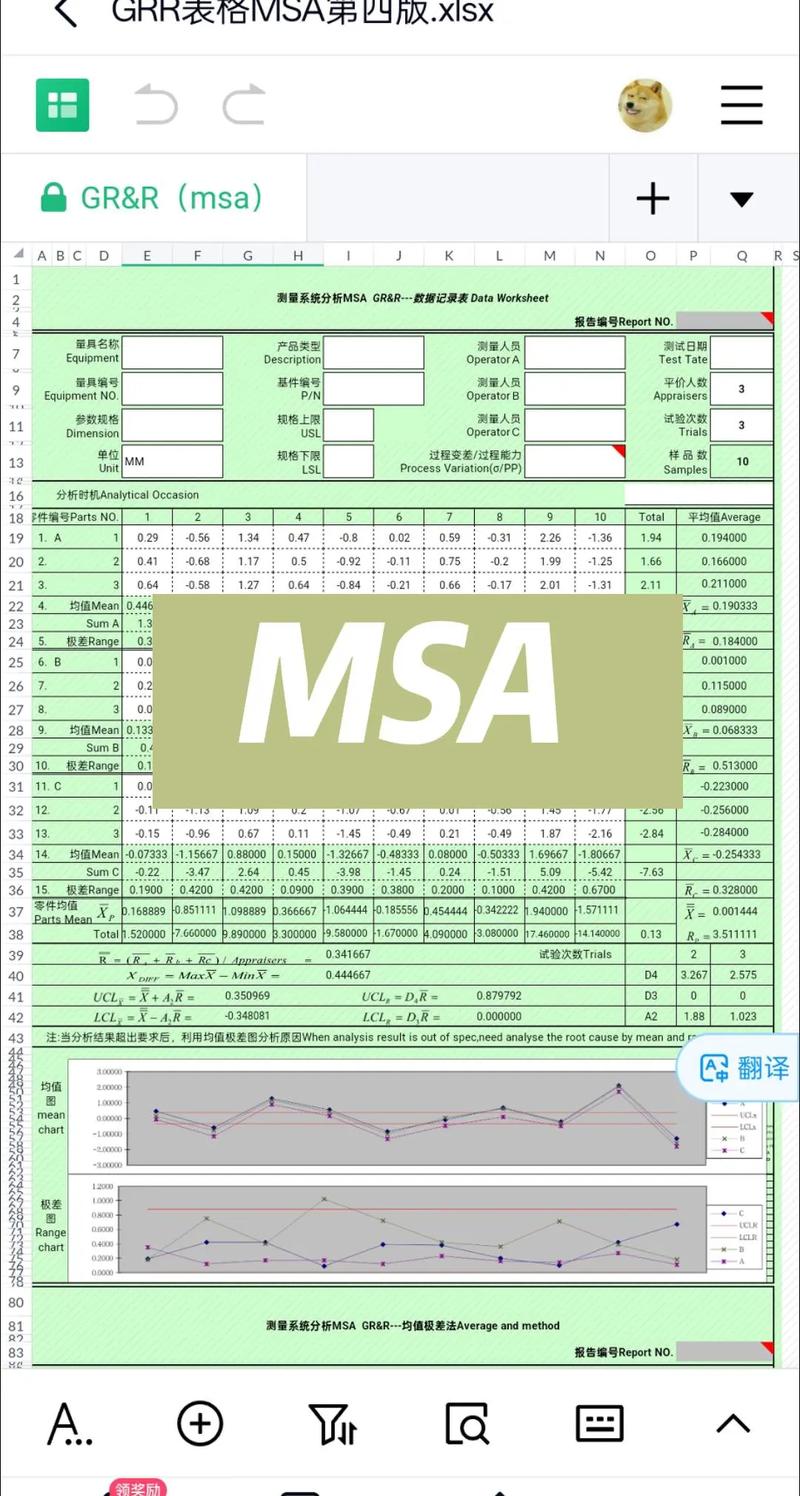
最后说个挺反直觉的观察:MSA做得越扎实的工厂,往往对测量数据的迷信程度越低。因为他们太清楚每个数字背后的波动来源了,反而会更谨慎地解读检验结果,搭配使用更多过程控制工具(比如SPC的控制图模式判断)。相反,那些从来不做MSA或只走形式的企业,倒是常常拿着一个单点测量值就敢大呼“超差了!停线!”,完全不知道这可能是测量系统的误报。
所以,下次你再见到一份完美漂漂亮亮的MSA报告,不妨多问一句:数据是怎么来的?取样合理吗?是不是只挑了最好的测量员?——问完后,你很可能就会看到对方脸上一闪而过的复杂表情。有点意思。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA)真的不是走形式!——来自车间一线的深度反思 https://www.dachanpin.com/a/tg/65017.html