等离子切割实战手册:从原理到选型,全是干货

说实话,头一回在车间看到等离子切割,我愣是盯着那束耀眼的白光看了好一会儿。 那种感觉,怎么说呢——高温电离气体像一把无形的刀,钢板瞬间熔化,切口平直,挂渣还少。 等离子切割,核心就靠那束压缩电弧。 但别以为只是把电流加到气体上那么简单。

等离子弧怎么来的?不是简单的吹气

很多人以为等离子切割就是“通上电、喷出气”,实际上整套系统精密得很。
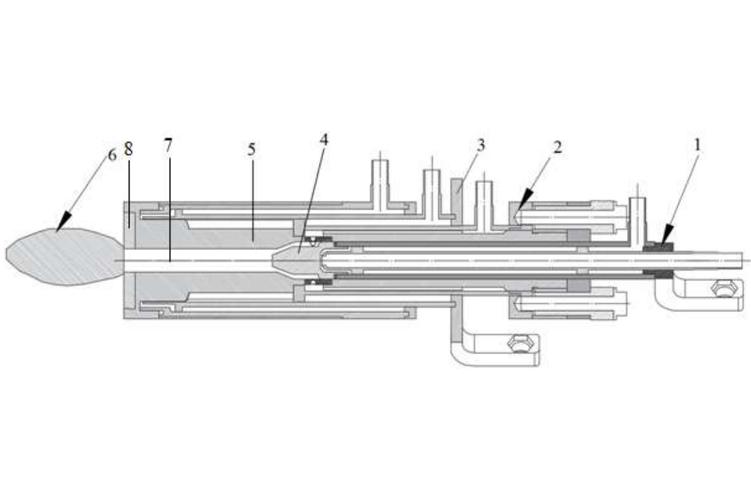
等离子切割枪内部结构剖面图
等离子切割枪内部结构剖面图
割枪里头藏着电极、喷嘴、涡流环这些关键部件。通电后,电极与喷嘴间形成电弧,高压气体(比如压缩空气、氮气、氧气)穿过电弧区,被加热到三万度以上,电离成等离子体。紧接着,喷嘴细孔把气流加速到接近声速,巨大的动能和热能冲刷切口,金属瞬间熔化、吹走。 不过,这里面有个坑❗ 很多人贪便宜用普通压缩空气,结果电极喷嘴寿命锐减——因为空气中水汽和油分没过滤干净,电极头烧蚀飞快。每天光换耗材就够你受的。 所以,高质量的气源干燥过滤,值得多花那点钱。

我为什么越来越不爱用氧乙炔了

早些年,切割碳钢主流还是氧乙炔,但自从等离子切割机普及,一切变了。 就拿切10mm碳钢板来说:氧乙炔预热慢、割缝宽、热影响区大,等离子呢?点火就走,割速能快3倍,热变形小得多。更别提不锈钢、铝板这类——氧乙炔根本切不了,等离子轻松应对。 不过,也不是没缺点。等离子切割的切口斜面是个老问题,尤其厚板。但近年来,高端数控等离子引入了“精细等离子”技术,倾斜角能控制在1度以内,相当厉害了。
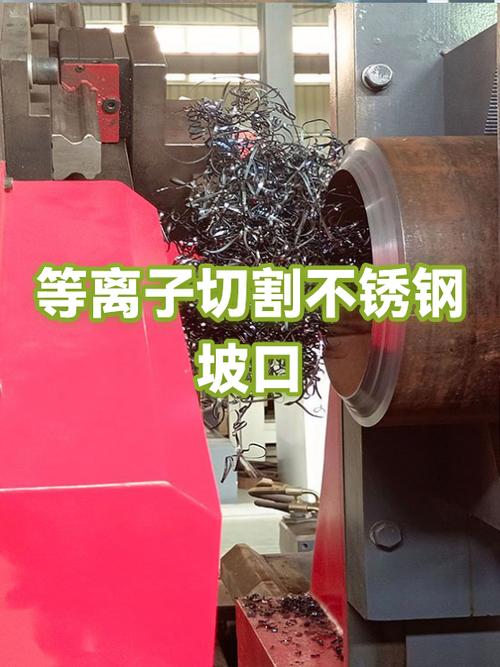
精细等离子切割不锈钢板切口质量对比
精细等离子切割不锈钢板切口质量对比
选择哪种切割方式,关键看材质和板厚。 碳钢薄板,等离子效率高;超厚板(比如50mm以上),氧乙炔反而有成本优势。但你要是切有色金属,等离子几乎是唯一选择。

数控等离子切割:不止于下料

数控等离子切割:不止于下料
数控等离子切割:不止于下料
现在是2025年,我走访的厂子里,人工手持等离子割枪的越来越少。带自动套料软件的数控切割机成了主流——它能直接在电脑上排料,切割路径优化,板材利用率提高至少10%。 但别以为买了机器就万事大吉。调试不好,割出来的零件能让你崩溃:斜的斜、毛刺一堆、甚至割不穿。我就见过有厂子,花几十万买设备,最后因为参数不会调,扔在角落落灰。 问:等离子切割机怎么调参数?新手最容易犯的错误是啥? 答:主要看三个方面:电流、气压、切割速度。电流大了烧电极,小了割不透;气压过高电弧不稳,过低吹不走熔渣;速度呢,太快切不断,太慢过烧,切口难看。新手最爱犯的错误就是追高速度——以为快就是效率,结果挂渣多得要命,后期打磨费的人工比切的时间还长。 我的建议:拿废板反复试切,直到找到一个平衡点。 每个品牌的设备、不同的板厚,参数都没法照搬。

耗材成本,是真疼

耗材成本,是真疼
耗材成本,是真疼
一提等离子切割,很多人只盯着机器价格,却忽略了耗材——电极和喷嘴是消耗品,用不了多久就得换。 尤其是切厚板或长时间大电流工况,一套原厂电极喷嘴上百块,一天用掉几套很正常。有些老板贪便宜买水货,结果割枪寿命大减,甚至烧坏割炬,得不偿失。 问:怎样延长等离子切割耗材寿命? 答:第一,保证气源洁净干燥;第二,穿孔时尽量从边缘开始,避免在板中间直接穿孔后马上切割,那会反溅损伤喷嘴;第三,切割高度要自动调高系统精准控制,别让喷嘴老碰板或飞溅物堵住;第四,定期检查冷却液(水冷割枪的话)。这些细节做到位,耗材寿命能延长30%不成问题。 别小看这些,一年省下的耗材费,够买半台手持机了。

最新趋势:水下切割和精细等离子

最新趋势:水下切割和精细等离子
最新趋势:水下切割和精细等离子
这两年,强调环保和安全,水下等离子切割开始走红。把切割平台浸在水下,烟尘和弧光全压住,对工人的肺和眼睛都友好。当然,切割速度会稍微慢点,但车间环境大大改善。 精细等离子技术也在下放——以前只有天价进口机能达到的高质量切口,现在国产中端机也能接近。这对做外协加工的老板可是好事,不用再因为切边有斜角而被客户退货。 最后,说句掏心窝的:等离子切割这东西,原理不复杂,但玩精了不容易。选好设备,调好参数,用好耗材,它就是个印钞机;反之,就是个无底洞。 希望各位同行都别走我当年的弯路。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割实战手册:从原理到选型,全是干货 https://www.dachanpin.com/a/tg/66957.html

赞 (0)
激光切割:从粗放到精细,一个老工程师的碎碎念
上一篇 2026-08-10 04:52:18
超声波加工:脆硬材料的克星,还是被低估的精密利器?
下一篇 2026-08-10 05:56:28

相关推荐

  • 六西格玛(DMAIC)真的过时了吗?——一个老工业人的实战反思

    说实话,这几年我听到太多人说“六西格玛不行了”。😤 尤其是一些搞互联网的朋友,动不动就搬出“敏捷”、“精益创业”来比——好像 DMAIC 就是个老古董,该扔进博物馆了。可我每次去车间,看到那些因为参数偏移导致的批量报废,或者因为测量系统一塌糊涂而吵来吵去的质量会议,我都忍不住想:你们真的搞懂 DMAIC 是干嘛的吗? DMAIC——Define、Measur…

    2026-06-14
  • 搞液压二十年,我踩过的坑比液压油还稠

    你问我液压系统难不难?我入行二十年,到现在都不敢拍胸脯说‘全懂了’。这玩意儿就像个脾气古怪的老头——伺候好了,它力大无穷;稍微怠慢一点,立马漏油、尖叫、趴窝给你看。去年有个厂里的新泵站,调试时一切正常,结果运行不到一周,油缸爬行得像喝醉了酒。查了三天,最后你猜怎么着?油箱呼吸器上的滤网堵了,就指甲盖那么大点儿东西,差点把一台几十万的设备送进废铁堆。😤 说实话…

    投稿 2026-07-28
  • 工业心跳的数字化脉动:监督控制与数据采集(SCADA)系统实战录

    从继电器到云端:SCADA的前世今生 你知道吗?早年间工厂里那些密密麻麻的继电器柜,一排排指示灯闪得像圣诞树似的,老师傅得拿着图纸来回巡检。后来,PLC 出现了,数据开始能上传到中央电脑,SCADA 这才有了雏形。可别小看这个演进——从硬接线到数字通讯,中间踩过的坑能填满一个变电站。 我至今还记得刚入行时,给一个石化项目调试 SCADA,那会儿还是Modbu…

    2026-06-25
  • 工装夹具选型翻车实录:这些坑我替你踩过了

    上个月差点被一套夹具搞到停产——现在想起来还冒冷汗。事情很简单,给一条新能源电池壳产线做自动化改造,结果就因为一个定位销的配合公差没算对,机器人抓取工件时频繁掉件。整整折腾了四个小时!发现的时候,操作工已经在旁边抽了半包烟,眼神里写满了“我早就说那玩意儿不靠谱”。 说白了,夹具这事儿,设计的时候觉得“不就几块铁吗”,出问题才晓得能卡掉多少利润。尤其现在产线都…

    投稿 2026-07-18
  • 制造企业的供应链韧性:从被动救火到主动筑墙

    去年我跑长三角的汽配厂,亲眼见一家做新能源三电配件的工厂,因为台湾进口的一颗车用驱动芯片断供,港口清关延误了整整12天,整条装配线停了12天,不光亏了订单违约金,还丢了一个原本谈好的新势力车企的年度标的,直接损失小两千万。老板跟我聊天的时候烟一根接一根抽,说当初就是为了省两个点的采购价,把所有份额都给了原来那家供应商,现在哭都没地方哭。 别拿“降本”挤掉供应…

    投稿 2026-09-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息