干了十几年IE,最烦听到一句话:“把每个工位的时间弄一样不就平衡了?”
——真这么简单,我早失业了。
上个月去一家汽配厂,产线乱成一锅粥。主管拿着秒表跟我说,我们测过时,每个工位差不多都是48秒,理论平衡率96%。我问那为什么日产量还差20%?他愣了。我指指角落里堆成山的半成品,又指指最后那个工位前悠闲玩手机的工人——“你管这叫平衡?”
生产线平衡从来不是算术题,它是一场动态博弈。你得盯着瓶颈、盯着节拍、盯着那些谁也说不清楚的波动。
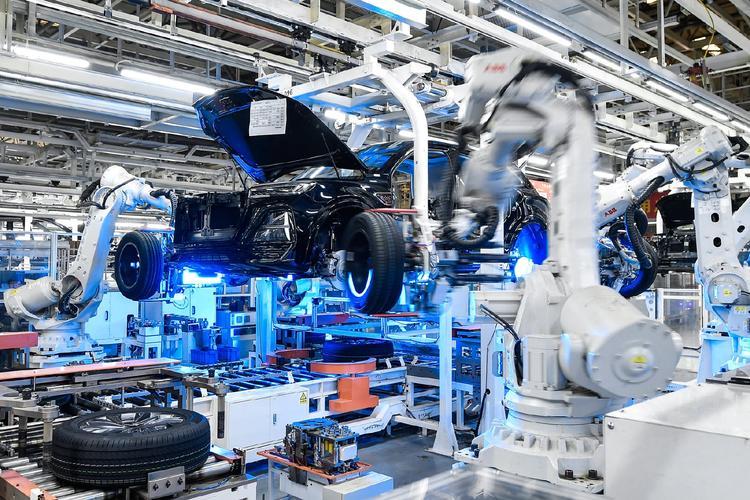
❓ 平衡率算上天,为什么还堵?
很多工厂把生产线平衡当成一次性的“调参”——测完时间、画个山积图、调整一下分工就完事了。然后过两周又回到老样子。说实话,这跟减肥只节食不改变生活方式一个道理,反弹是必然的。
去年我在一个电子厂做诊断,SMT后段的组装线,理论CT(节拍时间)22秒,平衡率91%,看着还行对吧?但实际每个小时的产出波动极大,最低的一小时只有理论值的70%。为什么?因为前工序的贴片机隔三差五报警,一停就是三五分钟,后面的人全在等料。等料的时候他们干什么?玩手机?不,他们开始提前做一些本不属于这个节拍内的工作,把后面的半成品拿过来处理。等到料流恢复,整条线节奏全乱了,到处是“假忙碌”,瓶颈漂移得像打地鼠。
这就是穆拉(mura)——不平衡的源头往往不在工位本身,而在前端的波动。你光盯着作业员的手速,永远找不到病根。

问:你们说的“节拍时间”到底怎么定?我按客户每天需求量算出来的,产线就是跑不顺。
答:经典错误。教科书里的节拍时间 = 有效工作时间 / 客户需求数量。但这条公式忽略了一个关键——设备综合效率OEE。举个例子,某冲压线,每天两班倒扣掉吃饭休息,可用时间1100分钟,客户要8000件,理论节拍就是8.25秒。可实际上,冲压机每冲800件就得停机清理模具,一次15分钟,一天至少清4次。你把这1小时的停机摊进去,真实的有效工作时间只有1060分钟,节拍得放宽到7.95秒。更不用说模具故障、换模损失了。所以,聪明的IE在算节拍时,一定会先估一个性能效率系数。一般自动化线我们打85折,半自动线打9折,手工线打95折——别和我杠,这是血泪换来的数据。
🔧 平衡的真正抓手:别动时间,动“流动”

有一次我给一家医疗器械厂做改善,组装线有18个工位,平衡率只有72%。IE坚持要重新分配作业要素,把每个工位的时间削到25秒以内。我拦住了他。因为那条线的产品有二十多种型号,换型频繁,每次重新分配,工人们又要适应好久,头两周效率反而更差。
我们做了什么?建了三个缓冲超市。在三个最容易堵的工位后面设了FIFO通道,每个通道最多存5件。就这一招,整条线的产出提升了18%。为什么?因为平衡不是消灭差异,而是容纳差异。你不可能让所有工位在任何时候都一模一样快,但你可以让上游的波动别传到下游去,用少量的库存换取流畅。
这算不算生产线平衡?算,而且这才是活的平衡。
问:我们产线全是自动化设备,怎么搞平衡?总不能在人机协作单元前放库存吧?
答:自动线更要警惕“虚假平衡”。我见过一条全自动机加线,机器人上下料,节拍设定精确到0.1秒。结果呢?机器人抓手磨损了,定位偏了0.5毫米,就频繁报警。一报警就停线,停线工人就叫工程师,工程师来了调几下,走了又报。真正的原因不是手臂精度,而是上下工序的对接配合。后来我们在机器人前面加了个简易视觉定位,把上一序的来料位置偏差实时补偿进去,报警率降了80%。所以自动线的平衡焦点不在时间,在接口可靠性。你得盯着MTBF(平均无故障时间),那些一停就停半天的地方,才是你的真瓶颈。
💡 数字工具救不了不动脑子的改善
这两年满嘴“数字孪生”、“AI排产”的人多起来了。有个工厂花300万上了套线平衡仿真软件,结果还是没人会用。我打开一看,模型里的作业时间都是2年前测的,物料供应参数是拍脑袋填的。仿真出来的“最优平衡”方案一落地,产线直接崩了——因为真实世界里有个大妈,每天下午四点要去接孙子,她那个工位会提前十分钟开始加速赶工,把后面的节奏全打乱。软件里可没这个变量。
我的观点很粗暴:现场是生产线平衡的第一输入。你得自己去搬两天料,自己去拧螺丝,才能感受到那些数据背后的隐性浪费。比如工装夹具好不好拿、脚踏开关高不高、光线晃不晃眼……这些细碎的东西,MTM方法分析表上永远不会出现。

最近我们在尝试用低成本IoT传感器——就是那种磁吸式的振动、电流监测——贴在每台关键设备上,自动抓取实际循环时间和停机事件。数据传到平板,十分钟更新一次山积图。操作工自己就能看到“我在堵着整条线”的红点,不用IE天天在后面吼。这比花里胡哨的数字孪生管用多了,而且便宜,一条线改造下来不到两万块。
不过话说回来,技术再炫,也绕不开一个核心问题:人。你让工人频繁切换作业内容,他会不会抗拒?你设了节拍看板,他会不会觉得被监视?所以任何平衡方案,我都先拉线长、拉班组长一起聊,把他们的困难掰开揉碎——比如给瓶颈工位配个小升降台,让作业高度刚好,这比优化两秒钟动作更有意义。
生产线平衡,说到底,是平衡人、设备、物料这三者的关系。时间只是表象。下次再有人拿个Excel表格跟你说“看,平衡率98%”,你得问问:波动呢?异常呢?人的因素呢?
没问过这些,别谈平衡。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别被“平衡”骗了,车间主任的实战手记 https://www.dachanpin.com/a/tg/66969.html