
几年前,我第一次带队搞六西格玛项目,信心爆棚。老板在会上画饼:“三个月,缺陷率降一半!” 我当时想,有DMAIC在手,这还不简单?结果——项目差点翻车,Define阶段就歪了。后来复盘,全是眼泪。现在回想,很多坑其实是共通的,不管你是在汽车零部件厂还是半导体洁净室。
Define:别一上来就急着画SIPOC
很多人都爱一启动项目就拉团队画SIPOC图,高阶流程图嘛,显得专业。但说实话,如果客户声音(VOC)没真正听懂,SIPOC就是个摆设。我见过最离谱的:一个做齿轮箱的项目,抱怨噪音大,项目组直接定义为“齿轮精度问题”,结果折腾半年,改善工艺花了几十万,噪音没降下来。后来发现,根源是装配时轴承预紧力不对——Define阶段没抓住真正的CTQ。

问:Define阶段最容易忽视什么?
答:忽视财务收益的量化,以及项目范围的界定。很多工程师一谈技术就兴奋,可是财务的人不傻。你说“提升过程能力”,但算不出省了多少钱,项目绝对黄。另外,范围蔓延也是毒药——本来解决A问题,结果扯进B、C、D,最后变成烂摊子。我的血泪教训:项目章程(Project Charter)必须白纸黑字签下来,哪怕就打一页纸。
Measure:数据收集的水比你想象的深
做MSA(测量系统分析),谁都听过。但很多企业量具都生锈了,还指望数据可靠?我去过一家冲压厂,卡尺连校准标签都没有。操作员说:“反正我们只看大概。” 这种环境下搞六西格玛,简直就是拿弹弓打飞机。还有一个坑——过程稳定了才收集数据。有些黑带大师会强调“短期能力”,可现实中产线三天两头异常,你收集一个月数据,里面混了一堆特异值,算出来Cp、Pp完全没法用。我的建议:先做SPC,哪怕控制图丑得要命,也得先把过程搞干净。

问:小批量、多品种的生产模式怎么做Measure?
答:坦白讲,这真的难。传统六西格玛假设稳定过程、大批量数据,可现在的定制化订单,一周换产几十次。我的做法是用短期能力指数Cp/Cpk结合小批次移动极差图,实在不行就上数字化——用机床数据自动采集,靠MES抓,每个零件都可以测。不过投入不小,老板愿不愿意就另说了。
Analyze:别让统计工具成了玩具
一到Analyze阶段,很多人就上头了。鱼骨图画得五颜六色,FMEA打分打得天昏地暗,回归分析、假设检验一套一套……然后呢?根本原因还是没找到。我特反感那种“为了分析而分析”的黑带,你问他们:“这个交互作用p值0.049,有意义吗?” 业务上说不通,工艺上解释不了,纯粹是统计学炫技。❗️更重要的是,不要忽略非数据证据。有一次,一个轴承漏油问题,数据怎么分析都指向密封圈设计,最后是一个老操作工指着注脂工序说了句:“这油脂加热温度冬天夏天能一样吗?” 恍然大悟——环境温度影响油脂流动性,这才是根因。
问:Analyze阶段用哪些工具就够了?
答:实用至上。别一上来就奔着DOE去,那是Improve的货。先做好多变量分析,把组件间、批次间、时间间的变差剥开。还有箱线图、直方图做数据可视化,往往一眼就看出分层。统计检验用t检验、卡方就够了,别整什么复杂非线性,除非确实需要。记住:工具为问题服务,不是反过来。
Improve:方案落地才是照妖镜
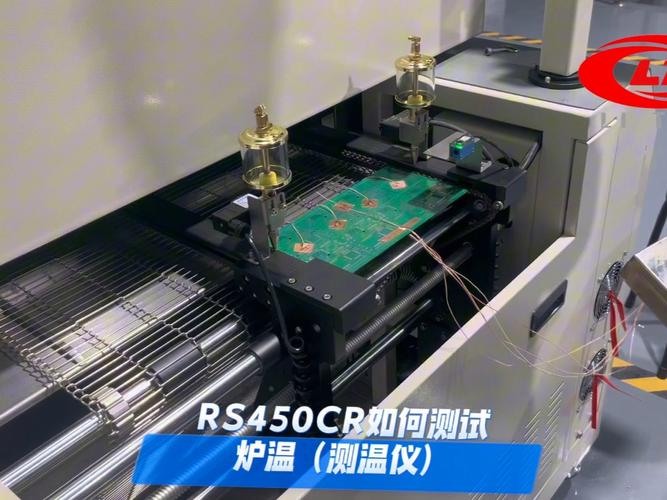
找出了根因,定改善方案——这该开心了吧?别急,执行力不行,屁用没有。我在一家电子厂,推改善措施,要改造回流焊炉的温区,方案完美,结果设备部门说“没预算”,采购说“流程要走两个月”,最后不了了之。⚠️所以,改善方案一定要考虑可执行性,最好拉着相关部门一起定,而且要设置试行区和验证计划。我现在的习惯是:先用简易工具(甚至纸板模型)做快速实验,看到效果了再推正式的ECN。
问:Improve阶段怎么克服组织阻力?
答:利益绑定,小赢庆祝。没人喜欢被改变,尤其是一线员工。你得让人家看到好处——比如降低返工,他们就能早下班。找到支持者,让他成为“改善模范”,再让他的区域数据说话。别一上来就全员铺开,小范围试点,快速胜利,比什么动员会都有用。
Control:别让成果沦为过眼云烟

项目做完,指标变好了,团队散了。然后呢?半年后一切如初。这就是控制阶段的失败。很多公司的控制计划(Control Plan)就是一纸空文,作业标准更新了没人培训,SPC控制限用旧数据算的,报警了也没人反应。💡我的狠招:把过程能力指标直接挂到车间大屏上,谁负责的线体,Cp、Ppk实时显示,连续三天掉下去,当场开小会。而且,一定要把控制措施嵌入数字化系统,比如MES里面自动判定,参数超差自动锁工单,比人管用。
问:六西格玛在智能制造时代过时了吗?
答:恰恰相反,底子更厚了。以前靠人记数据,现在设备自动吐,DMAIC的分析效率直接起飞。但核心逻辑没变:减少变异、以客户为焦点、数据驱动决策。只不过工具多了,比如用Python做大数据分析,用机器学习辅助根因识别。可要是连基本的DMAIC思维都没有,那一堆数据也只是垃圾。
最后啰嗦一句:学了六西格玛,并不代表你就是个合格的改善者。真正值钱的,是把DMAIC变成一种本能,看到问题先想“定义清楚了没?数据可靠吗?根因到底在哪?” 而不是翻工具书。那几个字母,实战中被碾碎了揉烂了,才进得了骨头里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC)实战:我踩过的坑和几点真心建议 https://www.dachanpin.com/a/tg/66974.html

