螺栓连接?那不叫装配,那叫决定生死。我说的不是航天,是普普通通的工业设备。你去看那些整机厂,多少个装配工位,多少把拧紧枪,多少颗螺栓。可真正把螺栓当回事的,没几个。
说句不好听的,我见过有人拿着加长套筒当杠杆,用力一压,咔哒一声,以为到位了。结果呢?螺栓拉长了,预紧力全没了,用不了三个月,电机底座松动,地脚螺栓断裂,整台设备直接报废。这种活儿,我见的多了。
扭矩与预紧力:看不见的装配杀手
你可能会说:“扭矩扳手不是标定过了吗?按扭矩打不就行了?”问题没这么简单。✅ 同样的扭矩,不代表同样的预紧力。摩擦系数、螺纹光洁度、润滑状态,随便一个变数,都能让预紧力浮动30%。也就是说,你拧了100N·m,实际夹紧力可能只有设计的70%,也可能超了110%。
更可怕的是,很多装配工艺卡上只写扭矩,不写角度,不写转速。这等于把安全交给运气。现代汽车厂早就普及了扭矩+角度法:先拧到某个阈值,再转固定角度,把摩擦系数的干扰降到最低。可你去看看那些中小作坊,还在教工人“凭手感”。
对了,你还要记住一个词:拧紧转速。转速太快,摩擦热把润滑膜烧干,预紧力照样不稳。所以别小看扳机的扣动幅度,那也是一门功夫。

问:为什么我用扭矩扳手按厂家给的扭矩拧,螺栓还是会松?
答:你忽略了一个关键变量——摩擦系数。同样扭矩下,润滑状态不同,预紧力可以差出30%以上。很多“按规范操作”的人,恰恰栽在这上面。
防松设计:别迷信弹簧垫圈
说到防松,老师傅的第一反应就是加个弹簧垫圈。我承认,几十年前这招管用。但现在设备转速更快、振动更猛,弹簧垫圈那点弹力根本不顶事。你去看那些重载设备,几颗M30的螺栓,哪个敢只靠弹簧垫圈?
真正的防松思路有三条:
- 摩擦防松——尼龙锁紧螺母、涂厌氧胶、双螺母,利用额外的摩擦力锁死螺纹。
- 机械防松——开口销、止动垫圈、串联钢丝,直接锁住螺栓与螺母的相对转动。
- 破坏螺纹副关系——这就是永久防松,比如铆接、点焊,有时候也是不得已。
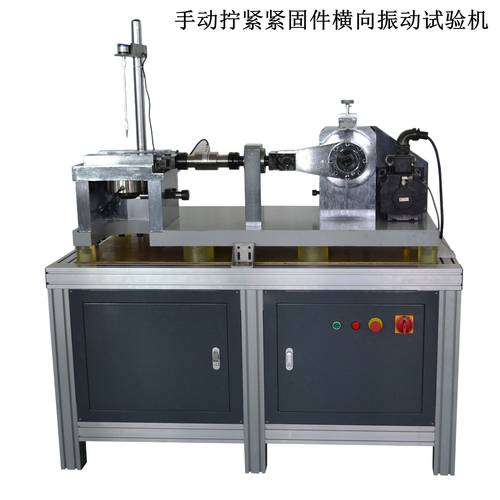
选哪种,得看应用工况。别一张图纸走天下,振动一大,什么垫圈都白搭。我甚至见过用胶水糊弄的——那是真不要命。
问:那弹簧垫圈到底有没有用?
答:在大振幅振动工况下,弹簧垫圈的作用极其有限,很多时候甚至起反作用。你拆开那些长期运行后松脱的连接件,有几个是靠弹簧垫圈保住的?
拧紧工具没那么简单

我发现很多工厂买工具只看牌子,不看计量特性。手动扭矩扳手便宜,但你真的会读扭矩吗?拉力方向歪一点,示数就是假的。电动拧紧枪效率高,但电池电压低的时候,冲击频率都会变,扭矩漂移更明显。
所以工具选型必须匹配工艺:
- 大批量、高节拍,用固定式多轴拧紧机,带位移和角度传感器;
- 小批量、多品种,用半自动拧紧枪,记得定期标定;
- 关键螺栓,最好用带数据上传功能的智能扳手,每颗螺栓都能溯源。
别舍不得那点标定费。一把失准的扳手,赔上的是整条产线的返修成本。我见过一次批量事故,就是拧紧枪标定过期,连续打错扭矩,报废了三百多台压缩机。
数字化拧紧:让每颗螺栓都有身份证
现在讲工业4.0,你绕不开拧紧数据。拧紧曲线不是一根直线,它蕴含着摩擦系数、屈服点、滑牙信号。智能工具可以把每颗螺栓的扭矩-角度曲线上传到MES,自动判断合格与否。这才是真正的装配质量,不是靠质检员抽查几个样件。
我特别看好一个方向:自适应拧紧。💡 系统根据反馈实时调整转速和扭矩,把每个批次的老化、润滑差异都吃进去。这比任何老师傅的“手感”都靠谱。毕竟,手感会疲劳,机器不会。
当然,数字化不是万能的。你前期得把螺栓材料、表面处理、润滑规范都理顺,否则数据再漂亮,也是垃圾进垃圾出。
最后说一句,工业装配没什么惊天秘诀,就是老老实实搞懂机理,认认真真守好工艺。可这份“老实”,很多工厂恰恰做不到。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配中螺栓连接的隐藏陷阱与实战对策 https://www.dachanpin.com/a/tg/67020.html