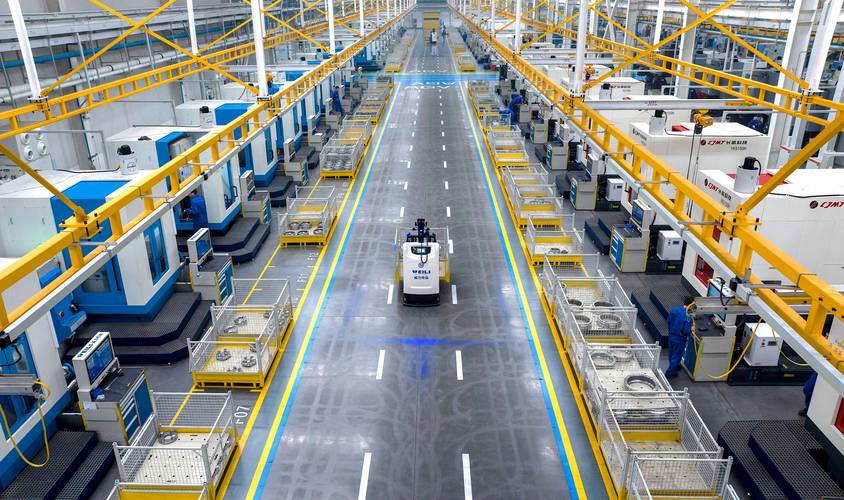
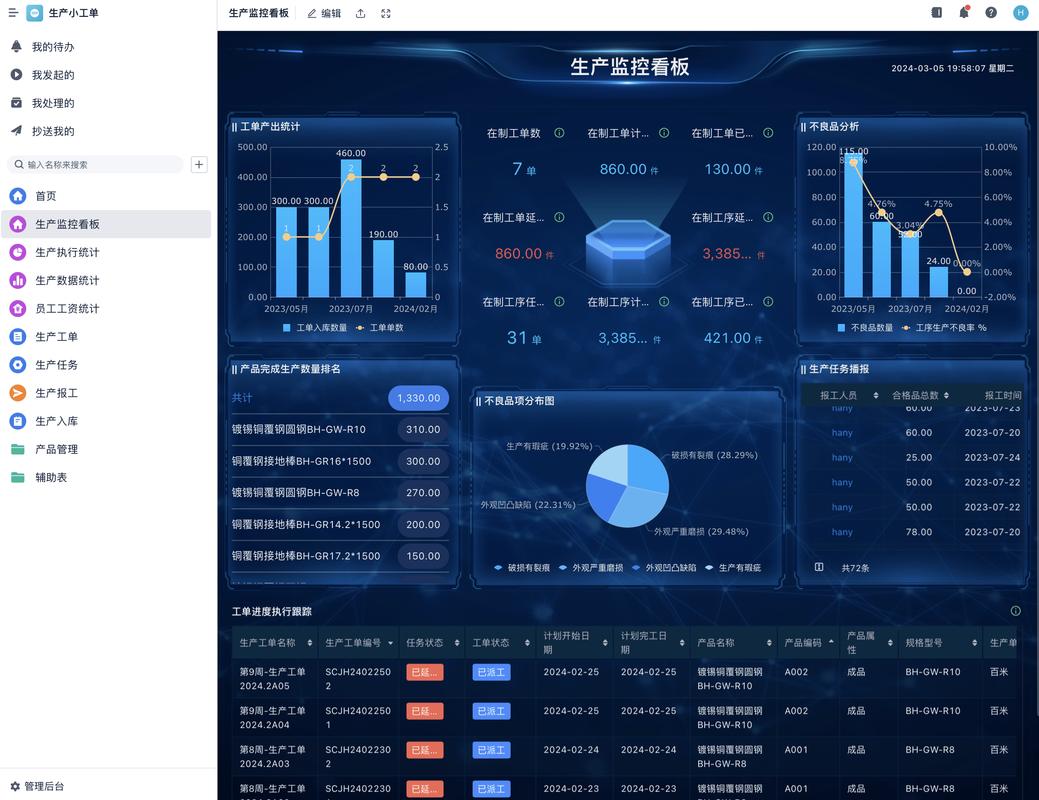
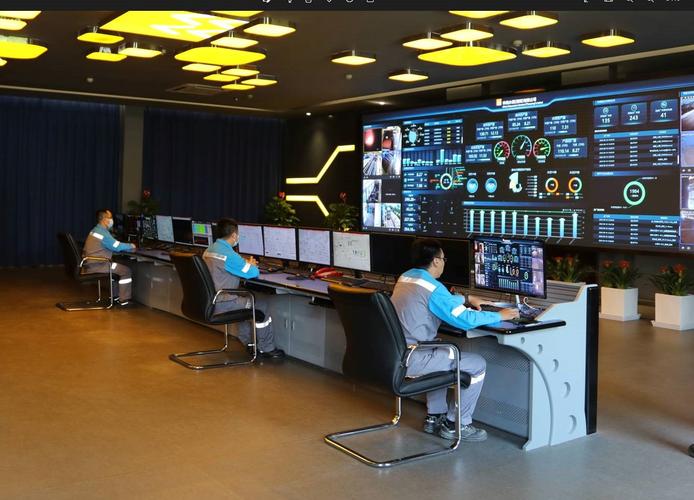
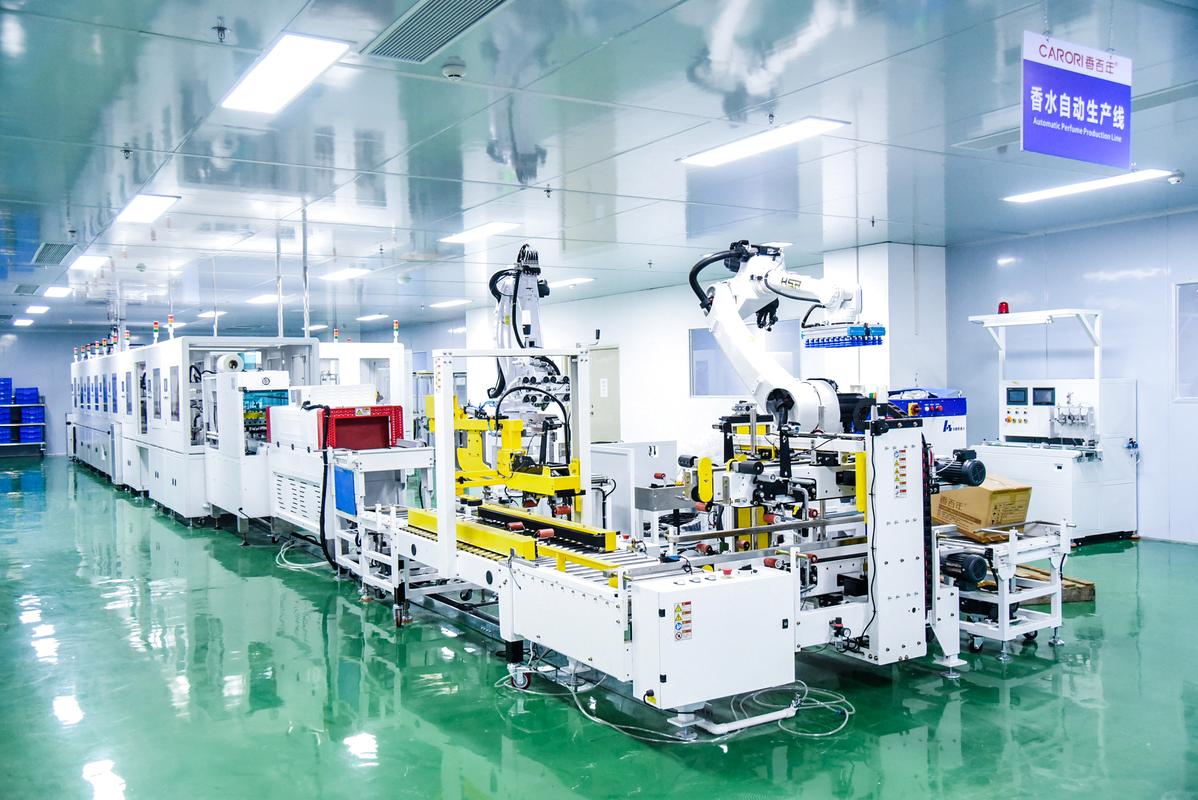
上个月跑长三角转了一圈,进了7家拿了国家级认证的工业标杆工厂。最大的感受,刷新了我之前对“标杆”的认知。
原来我以为,不就是砸钱堆设备,摆样子拿牌子吗?这次看完,我认错。真不是。
很多工厂老板一听到工业标杆工厂,第一反应就是“我们厂小,玩不起”“那都是给头部大厂准备的”。真的吗?
我这次见了一家东莞做注塑汽配的,全厂才380多个人,去年拿的牌。他们改造前,注塑的边角料浪费一直卡在11%左右,行业平均也就这样。老板没直接换设备,花了不到一百万,给现有注塑机装了传感器,把每个模腔的料温、压力、射速的数据连起来,做了个实时闭环调参的小系统。你猜怎么着?半年不到,浪费降到2.8%。一年算下来,原材料省了快860万。
这钱,比你接十个大订单赚的都稳,对吧?
问:中小工厂真的能学工业标杆工厂的做法吗?改造投入会不会收不回成本?
答:完全不是这么回事。我统计过这次接触的7家标杆,有3家员工规模都在500人以下,都是做细分赛道的中小企业。最大的改造投入才1200万,其中7成是当地的技改补贴,自己只出了300多万,不到两年半就回本了。核心逻辑从来不是“买最贵的设备”,是“找最痛的点下手”。你仓库堆料占压现金流,就先做个出入库的数字化管理;你下料浪费多,就先给切割机装个参数采集模块,一步一步来,没必要一开始就搞什么全无人车间。
不过话说回来,现在圈子里确实有歪风。不少工厂为了拿牌拿补贴,专门弄出一个样板车间供人参观,平时根本不生产,其他车间还是老样子。这种假标杆,我见了不止一次。太浪费资源了。
很多人评选标杆,第一看你有多少台机器人,有多少亿的设备,错的离谱。我去上海那家做大型船舶曲轴的工业标杆工厂,最震撼我的不是那台价值3亿的五轴数控铣床,是他们给一线工人做的技能数字化台账。
原来船厂换产,要找合适的师傅顶班,全靠车间主任脑子记,经常找不对人,换一次产要等8个多小时,这段时间设备全停着,烧的都是钱。现在他们把每个工人会操作什么设备、技能等级、当天的排班都录进系统,换产前4小时就能自动排出最优的人员组合,换产时间直接砍到4小时以内。一年下来,多接了三批定制订单,赚了快两千万。
这就是软能力的价值,看不见,但是真赚钱。
问:工业标杆工厂是不是必须搞全自动化,淘汰所有人工?
答:哪有这个规定。我跑过的十几家不同行业的标杆,超过一半都是人机协同模式。很多需要人工微调、对经验要求高的工序,硬换成全自动化,反而成本上升,质量稳定性还下降。我见过一家做高端定制家具的标杆工厂,开料、封边用自动化,但是最后的拼装打磨还是留了经验丰富的老工人,成本比全自动化低15%,客户好评率还高了8个点。适合自己的,才是标杆该有的样子。
把参观通道刷得锃亮,样板工位收拾得一尘不染,实际生产数据都是造假录进去的,拿了牌之后锁门该怎么干还是怎么干,最后除了一块牌子什么都没落下,白白扔了几百上千万的改造费。
❗
很多老板觉得改造是软件公司或者自动化公司的事,自己只出钱就行,乙方说怎么改就怎么改。结果乙方做出来的系统,完全不符合工厂的生产习惯,工人嫌麻烦不愿意用,最后系统放着落灰,钱打了水漂。
💡 记住:最懂你工厂的,永远是你自己的工程师和一线工人。
❗
很多工厂改造,只换设备装系统,管理流程还是老一套,原来该怎么审批怎么拖工期,现在还是一样。系统再先进,流程不对,也发挥不了作用。
我上个月给浙江一家做五金出口的小工厂做诊断,老板50多岁,说原来觉得工业标杆是大企业的光环,跟自己没关系。现在看完同行的例子,打算今年先从下料环节改起,先把5个点的浪费降下来,一步步往标杆走。
这话说到点子上了。工业标杆从来不是一个终点,不是拿了牌就万事大吉。它是帮你把成本降下来,把质量提上去,帮你在不好过的日子里,多赚点现钱的路子而已。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业标杆工厂:不是拿牌评奖,是真能帮制造业赚大钱 https://www.dachanpin.com/a/tg/70003.html