开机,暖机,对刀,干第一件活。一切正常。但干了三个月,突然发现尺寸偏了0.03mm。你查了刀具,查了夹具,甚至换了个人操作,还是偏。这时候你该想到,机床本身可能已经‘累’了。今天咱们聊聊数控机床的精度衰退和补偿——这玩意,真不能靠玄学。
先说一个真相:一台数控机床,从出厂那天起,精度就在往下走。区别只是快慢。有的机床用十年还稳如老狗,有的两年就开始抽风。为什么?跟使用习惯、维护水平、环境温度都有关系。
精度衰退的三个主因
第一,机械磨损。导轨、丝杠、轴承,这些运动副在长期摩擦下,间隙会变大。尤其是硬轨机床,磨损更快。线轨相对好点,但也会疲劳。你可以用手拉动工作台感受一下,如果有咯噔的晃动,那间隙基本超了。
第二,热变形。机床开机后,主轴、丝杠的温度升高,热膨胀直接导致坐标原点漂移。你早上和下午的加工尺寸不一样,很多时候不是刀具问题,就是热变形。特别是高速加工,主轴转一小时,热伸长能达到几十微米。
第三,电气参数漂移。伺服驱动器的增益、编码器的零位,在长时间使用后可能会发生微小的变化。这个更隐蔽,连很多老师傅都忽略。有时候你重起一下系统,可能又好一点,就是电气参数在作怪。
别急着买新机床,先试试这几种补偿
首先是背隙补偿。对于传动链反向间隙,直接在参数里设置。要测准,用千分表顶住工作台,手动脉冲进给,正反向误差差多少,就是间隙值。比如说,你前进到0.1,再退到0.1,表可能指在0.12,那这0.02就是背隙。在参数里填进去就行。
然后是螺距误差补偿。这需要用激光干涉仪测量定位精度,然后生成误差表输入系统。很多老师傅嫌麻烦,其实现在有自动测量程序了。你只要架好仪器,让机床自己跑一遍,数据自动生成。说实话,比传统手工打表快多了。
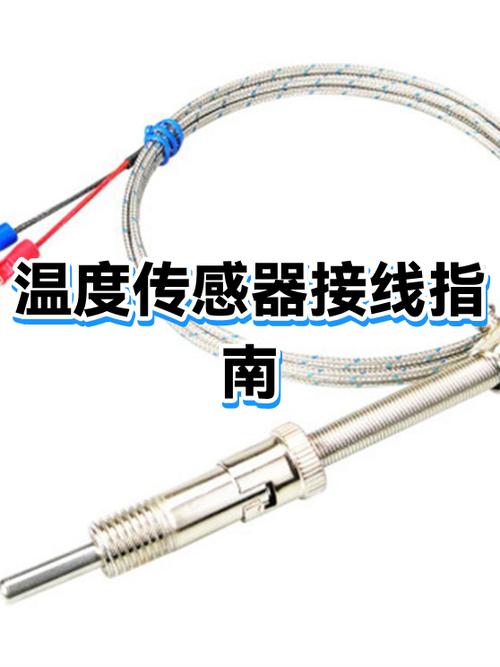
还有热变形补偿。这是高级玩法。在机床上安装温度传感器,系统根据温度模型实时修正坐标。高档机床已经标配,老数控也可以加装模块。如果你们厂对精度要求高,这套系统很值得投入。
这里插一句,不管是哪种补偿,前提是机械结构没到报废程度。要是主轴径向跳动都超了0.05,那你先修机床再说。补偿只是锦上添花,不是起死回生。

精度衰退的‘隐形杀手’:温度和习惯
很多车间不重视恒温。冬天开机就和冷车启动一样,直接干重活,主轴轴承受得了?而且,机床开机后最好有个暖机程序,让丝杠、主轴先跑个二十分钟,温度稳定了再加工。这个习惯,很多工厂都没有。
还有,清屑的时候用压缩空气猛吹导轨,把铁屑吹进防护罩里。这个真的很坑爹。铁屑进导轨,等于砂纸磨轨道。正确的做法是用吸屑器,或者毛刷先清扫,再用气枪吹。
另外,刀具的切削参数也很重要。经常超负荷切削,机床的刚性迟早被干垮。有人为了赶产量,把进给拉满,主轴转速拉满,短期看效率高了,但机床的精度寿命会大打折扣。咱们算算账:早报废两年,省下的那点电费、刀费,全搭进去还不够。
说说现代数控系统的自补偿功能

现在新出的数控系统,比如FANUC的Scale Mate,或者西门子的Compile Cycles,都有自动补偿功能。通过光栅尺、马波斯测头,实时监测机床状态,然后自动修正坐标。说白了,就是给机床装上‘传感器’,让它在进给过程中自动纠正偏差。
这个时代的车间,如果还靠老师傅凭手感修刀补,真的有点落后了。不是说手感没用,而是数据更可靠。你可以攒一堆历史加工数据,用最简单的线性回归,都能看出机床热变形的规律。
QA环节,回答几个实际痛点
问:我机床用了十年,是不是光补偿也没用了?
答:那不一定。如果主轴径向跳动还没超差,导轨磨损也控制在可接受范围,补偿能挽回不少精度。但要是主轴都摇摆了,那得先大修,再谈补偿。你可以先做个全面体检:测一下定位精度、重复定位精度、主轴径向和轴向跳动,再决定怎么弄。
问:激光干涉仪测螺距误差,需要多长时间?
答:单轴半小时吧,包括安装和测量。如果是新装的机床,建议验收时测一遍,以后每年测一次。公司没有激光干涉仪的话,可以请第三方来测,一次大概几千块钱,比报废一批零件便宜多了。
问:热变形补偿真的有用吗?
答:有用,但前提是温度传感器的安装位置要合理。一般测主轴端和丝杠螺母座两个点,系统根据差值修正坐标。有些老码农自己写PLC都能实现,关键是要会建模。
总结:精度管理是一笔性价比超高的投资
说穿了,数控机床是个需要伺候的伙伴。你对它细心,它就不给你掉链子。精度补偿不是玄学,是每一台机床都该有的体检项目。别等零件报废了才想起来。定期测,时刻补,你的机床就能一直保持稳定的输出。
最后说一句,如果你正为加工精度波动头疼,先别急着骂机床厂。回头看看自己的维护记录,有没有定期打油?有没有清洁导轨?参数备份做了没?很多时候,问题就出在这些不起眼的细节上。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床的精度衰退:别等零件报废了才想起来补偿 https://www.dachanpin.com/a/tg/67026.html