
人机界面(HMI)选型与维护实战:从吃灰到趁手

人机界面(HMI)选型与维护实战:从吃灰到趁手 我入行那年,车间里最值钱的设备是一台PLC,人机界面?不存在的。操作工手里是一沓泛黄的表格和几个塑料按钮。可现在呢?哪怕是个小型加工单元,不配个彩色触摸屏都不好意思标“自动化”。 但别高兴太早。我跑过上百个工厂,见过太多HMI被当成“高级指示灯”——开机亮个画面,工人操作还是只看机械上的红灯绿灯。人机界面(HMI)真正的价值,被严重低估了。

HMI的核心不是屏幕,是“信任”

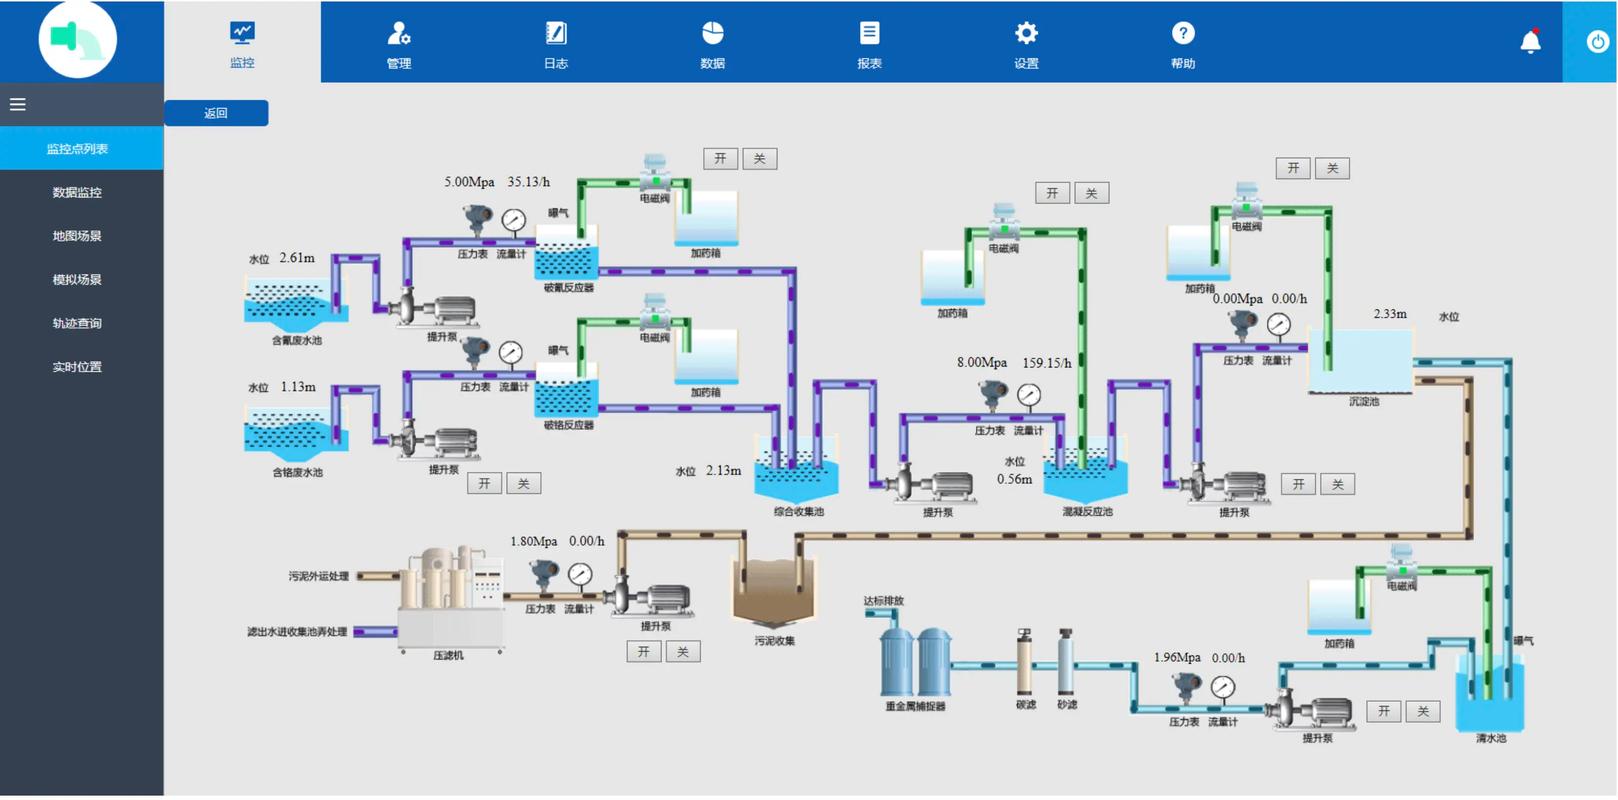
先讲个真事。有家做注塑件的客户,车间里一台2000年的注塑机,老得掉牙。他们加装了一块国产HMI,接上几个温度传感器。厂长本来只想让工人看温度曲线,结果三个月后,操作工自己琢磨出——当某个斜率出现时,模具准要出问题。这可比老师傅的经验还早几分钟。 为什么?因为人机界面(HMI)把看不见的数据变成了直觉。它不是一个展示窗口,而是人把“手”伸进机器内部的一根导管。你设个报警阈值,它替你盯着;你画个趋势图,它替你想。可现实是,很多工厂的HMI组态,还停留在“按钮搬到屏幕上”的水平。
工业HMI触摸屏组态软件实时趋势图界面
工业HMI触摸屏组态软件实时趋势图界面
这种用法,说白了就是换了个地方按开关。确实有人用得很溜,但绝大多数情况是——屏幕越大,浪费越多。真正的HMI设计,要思考的是操作员在紧急时刻会不会手忙脚乱,字体大小是否能让戴手套的人看得清,报警声音能不能盖过机台的轰鸣。细节,全是细节。

选型时最容易踩的三个坑

昨天还有个客户打电话问我,说他们新买的HMI经常死机。我问他用的什么型号,他说是某品牌的顶级款。我说你查查通讯线是不是和动力电缆绑在同一个线槽里。果然,就是干扰。 选型没人教过你这些。坑可不止一个。 – 坑一:CPU性能只按当前页面算。你以为存几张图片就够了?等哪天想加个历史报表,内存满了,卡得你想砸屏。选型时必须留出30%余量,别信什么“最大支持”的鬼话。 – 坑二:不关注防水防尘等级。车间里油污多,IP65就能扛住?错。你还要看前面板有没有密封圈,USB口是不是防尘盖设计。我见过用了半年就触摸失灵的,拆开一看全是铁屑。 – 坑三:忽略通讯协议的兼容性。很多HMI标称支持各种协议,可实际调试时,连个变频器的地址都读不对。选型前,把你车间的设备清单发过去,让厂商给你写个通讯测试报告。写不出来的,直接pass。
工业HMI面板防水防尘等级IP65结构图
这里插个问答,因为我猜你憋着问题呢。 问:我厂里既有西门子PLC又有台达变频器,选HMI是不是得买专门配西门子的? 答:不一定。现在中高端HMI基本都内置多协议驱动,关键是看它能否同时运行多个连接,而不是只支持一个。哪怕是同一个品牌,也要验证版本号。买前要一份具体的设备兼容表,拿回来用仿真软件试跑。 问:HMI的屏幕尺寸怎么选?是不是越大越好? 答:大屏看着爽,但操作工行走路径变长,容易误触。一般操作距离小于1米选10寸,1.5米以上考虑15寸以上。另外,如果设备安装在狭窄空间,还得算上散热空间。别光看屏幕。 好了,继续说。

从HMI到数字化:别被“智能”忽悠

现在每个供应商都在吹“工业4.0”、“数字孪生”,好像不把HMI连上云就落伍了。说实话,我见过一些工厂,把HMI数据传到服务器,但服务器上的报表从来没人看。这跟以前打印出来挂在墙上有什么区别? 但话说回来,如果你真想用HMI做点基础数据分析,有件事必须做对——数据的时间戳和报警记录要真正对齐。很多HMI的报警记录只有PLC扫描周期级别的精度,而趋势图采样间隔可能太长,导致事故分析时对不上眼。所以选型时,要问清楚双缓存区的写入机制。 💡 小建议:你可以把HMI当做一个前置处理节点,先把重要的工艺参数算一遍,只把特征值上传,而不是海量堆积。这样既省网络带宽,也免得服务器瘫痪。 另外,提到维护,让我唠叨两句。 HMI也要定期重启?对。尤其是那些24小时开机的,内存碎片累积到一定程度,触摸响应会变慢。你可以设个计划任务,每周三凌晨三点自动重启。别笑,这招比换新机管用。
工业HMI触摸屏校准与重启维护操作示意图

最后几句掏心窝的话

人机界面(HMI)这玩意儿,用好了是生产线的眼睛,用坏了就是一块带光的磁砖。别贪大求全,先想清楚你的操作工需要什么——是更直观的流程导航?还是报警后能快速定位原因?还是需要手动调试的模拟面板?把需求拆细,再去看产品参数。 我始终认为,只有当操作工觉得“这屏幕是在帮我忙”,HMI才算真正装进了车间。否则,你上的那块屏,跟我十年前见过的塑料按钮,本质上没什么区别。 对了,如果你正在犹豫要不要升级旧设备,试着找一台二手HMI先做模拟环境。成本低,又能验证想法,比拍脑袋决策强多了。不说了,我得去车间看一台老SCHNEIDER的通讯了,它有脾气。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机界面(HMI)选型与维护实战:从吃灰到趁手 https://www.dachanpin.com/a/tg/67057.html

赞 (0)
上一篇 2026-08-12 05:26:39
监督控制与数据采集(SCADA)系统:制造业数字化转型的隐形引擎
下一篇 2026-08-12 06:07:41

相关推荐

  • 锦缎上的光阴:时尚是流动的文明肌理

    丝线在指尖缠绕出螺旋状的弧度,素白绸缎上便晕染开第一朵缠枝莲纹。苏州绣娘的银针穿梭三百年,将明清闺阁的雅致绣进当代高定的裙摆,这便是时尚最温柔的模样 —— 它从不是橱窗里转瞬即逝的潮流标签,而是文明在织物上镌刻的年轮,在针脚与纹样间完成跨越时空的对话。 敦煌壁画里供养人的蹙金绣罗裙,至今仍在巴黎时装周的 T 台上流转光影;宋徽宗笔下的瘦金体笔触,悄然化作某奢…

    2025-09-22
  • 光影织梦:一场藏在镜头后的艺术修行

    影视制作像一场漫长而细腻的修行,每个环节都藏着创作者对故事的敬畏与对细节的执着。从最初一页页剧本上跳跃的文字,到最终银幕上流动的光影,无数人用专业与热爱搭建起一座连接想象与现实的桥梁。在这里,没有凭空出现的精彩画面,每一个镜头的构图、每一段声音的起伏、每一处色彩的调配,都是团队协作打磨出的结晶,如同工匠雕琢宝石般,耐心地将零散的元素拼凑成完整的艺术作品。 剧…

    投稿 2025-09-11
  • 制造企业避坑指南:根本原因分析(RCA)不是纸上谈兵的工具

    上个月去珠三角一家做底盘配件的汽配厂,刚进门老板就拉着我吐槽。说了快半小时,核心就一件事:输送线滚轮三个月坏一次,换了三批不同品牌的滚轮,罚了生产线班长两次钱,问题还是没解决。 我去现场转了半小时,就找出问题了。不是滚轮质量差,也不是班长没管好。是进料口的定位档板松了歪掉,每次进料都蹭滚轮侧边,长期受力不均,当然坏得快。老板当时脸都绿了——折腾小半年,花了十…

    投稿 2026-08-22
  • 工业信任体系:为什么它是中国制造下半场的隐形命门

    去年跑长三角制造业调研,见了十五六个工厂老板,超过一半人吐槽同一件事。新客户不敢接,大订单不敢扩,哪怕利润看着不错也不敢动。上游怕下游压款赖账,下游怕上游偷换材料降品质,金融机构看着工厂订单红火,就是不敢放无抵押的贷款——根子都在信任上。 工业信任体系不是虚概念,是真金白银省出来的成本 很多人提起工业信任体系第一反应就是搞认证、贴标签,走个形式而已。错了。去…

    投稿 2026-09-26
  • 别再拿写字楼门禁凑数:工业门禁系统的落地避坑指南

    上周跑了3家长三角的精密零部件厂,给我整郁闷了。 什么事?就是他们花大价钱装的写字楼级门禁,在车间门口直接罢工——夏天车间温度42度,指纹头直接失灵,外来的供应商师傅满头汗,刷了10分钟进不去,耽误了数控机床的换刀调试,光停线损失就小两万。 为什么写字楼门禁根本扛不住工业场景的造? 说白了,写字楼的门禁从设计之初,就没考虑过要面对车间里的这些“狠活”。恒温恒…

    投稿 2026-10-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息