干了十多年工艺,最看不惯的就是有人把工装夹具当配角。说实话,机床再牛,夹具不给力,加工出来的零件照样废。今天不念教科书,聊聊实战里那些你躲不开的坑。可能有点冲,但都是真金白银换来的经验。
定位:工件不是你想放就能放
定位是夹具的魂。六点定位原理谁都会背,但一到现场就稀里哗啦。我见过一个老师傅,把两个定位销全装在同一个方向,结果工件居然能转,加工出来的孔偏了0.5毫米。干了十年,你信?
所以,定位必须理清自由度的限制。平面限制三个自由度,圆柱销限制两个,削边销限制一个。别想当然,也别嫌麻烦。基准重合更要命。设计基准和工艺基准不重合,误差直接叠加。你图纸上标的是孔中心距,最后却用毛坯外圆定位,加工出平行度问题,你能怪谁?夹具背锅吧。
粗定位也有讲究。毛坯表面坑坑洼洼,用球头支钉最好。但你得算好支撑位置,让毛坯重心稳定。我就见过工件放上去像跷跷板,压这一头翘那一头,铣出来厚度差了一大截。闹心。

说到定位元件,V型块是轴类零件的常见选择。但注意,V型块的角度有60°、90°、120°,角度不同定位精度也不同。90°用的最多,但长轴零件最好用120°,能减小头部误差影响。还有,定位销的头部倒圆,便于引导工件插入,但倒圆半径过大会影响定位精度,这个度要自己把握。
问:定位销磨损了怎么判断该不该换?答:用千分表打一下外圆,跟出厂数据比。磨损超0.02mm就换。但更省心的是定期保养时直接看销子表面,有凹坑或划痕就换,别等出了废品才心疼。
夹紧:别把工件捏成麻花
夹紧力这东西,多了不行,少了更不行。薄壁件是典型例子。一次加工铝合金薄壁套筒,壁厚3毫米,我用台虎钳一夹,都能听到咔咔声,结果松开来,圆度超差0.1毫米。后来换了软爪,加大面积垫片,才解决。所以,夹紧力必须作用在支撑点上,或者让工件支撑变形最小。最好让夹紧力方向和重力、切削力组合好。钻孔时切削力向下,夹紧力就该压住底面。
现在的设备流行液压或气动夹紧。气压力小,加工钢件不顶用;液压稳,但注意油温变化。发现压力波动,加个蓄能器。可靠性方面,螺旋夹紧最可靠,但慢;偏心夹紧快,但锁紧力有限。贪快?出过事你就懂了。
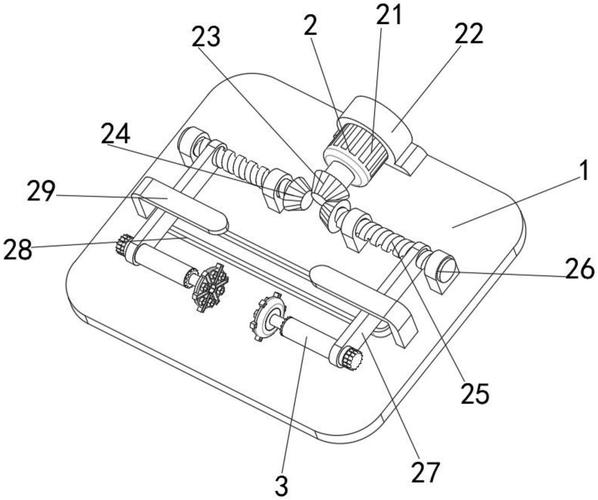
夹紧力的大小能用计算得到吗?可以,但有条件。可以通过切削力公式算出主切削力,然后乘以安全系数1.5~2.5。但公式里的系数都是经验值,所以最终还是得靠实测。我建议大家做一套测力砧板,直接测夹紧点的力,慢慢积累自己车间的基础数据。
问:怎么判断夹紧力合不合适?答:先估个经验值,按切削力的1.5~2.5倍。再用千分表监测:刚夹紧时测工件外圆跳动,切削时再测一次,如果跳变超过0.01mm,说明夹具刚性不足或夹紧力不稳定。
材料与结构:刚度才是硬道理
夹具材料选不好,等于白搭。有人贪轻便,用铝合金做夹具,加工钢件时振刀,刀片都蹦了。换成钢的,立刻安静。当然,小批量铝件用铝夹具也行,但一定要做表面处理,防止压伤工件。
常用材料呢?45钢调质,硬度HRC28~32。要求更高的用40Cr氮化,表面硬度HV850以上。定位销、支撑板这些关键件,最好用轴承钢淬火。表面镀铬或抛光,能防锈还能减小摩擦,铁屑也不容易粘。
结构上记住“短、粗、近”:支撑板厚实,悬伸越短越好,夹紧点靠近加工区域。底板太薄的夹具,加工时整体都在弹,粗糙度能好才怪。
防错设计不能少。定位销做成不对称,或加限位块,防止工件反转。我吃过亏,一次装反,铣掉一个凸台,产品报废还好,刀头断了心疼。
从经验到数字化:新玩法要跟上

现在的夹具设计,不用有限元分析都不好意思见人。上个月我把一套夹具放进软件里,加载荷一分析,发现底板局部应力超了,果断加了两条筋。要是以前,等现场调试才发现,费时费力。
模拟虽好,但边界条件要准。夹紧力别拍脑袋,最好用测力扳手实测。另外,零点定位系统正在普及,换产品几分钟搞定,不用重新找正。省心。但价格嘛……如果频繁换产,值;否则手动够用。
还有,夹具的寿命管理也要数字化。我最烦看到夹具上全是油污,螺纹孔里塞满铁屑。建议建立台账,每套夹具记录使用次数,定期检查定位元件磨损。现在有MES系统能管这个,但小厂也至少用Excel表格记一下。
组合夹具:小批量的救星
这年头,多品种小批量是趋势,专用夹具做一套一两万,结果用两次就躺着吃灰。组合夹具就灵活多了。你需要的基础件、支承件、定位件、压紧件,都有标准规格,自己拼装就行。我见过一位老师傅,用一套标准件半小时拼出一个钻孔夹具,那叫一个高效。
但注意,组合夹具刚性不如专用夹具,适合铣削、钻孔这类负荷小的工序。重切削就别勉强了。
好了,写了这么多,就一句话:夹具设计没有万能公式,但尊重原则、关注细节,总能少花冤枉钱。如果你也遇到过奇葩夹具问题,欢迎吐槽。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具设计实战:细节决定加工成败 https://www.dachanpin.com/a/tg/67069.html