干模具这行十五年,最深的体会是什么?不是画图有多么炫酷,而是每次试模时那种心跳加速的感觉。说实话,很多问题其实在设计阶段就已经注定了。今天聊点实在的,关于模具设计里的那些坑,和怎么绕过去。
先说钢料。以前带过一个徒弟,上来就问:师傅,S136好还是NAK80好?我说你先搞清楚自己产品是什么。你做的是透明壳还是结构件?要求耐腐蚀还是硬度?材料都没定,谈什么型号。
浇口位置:别让塑料跑偏了
很多人觉得浇口不就是开个口吗?随便放。等你看到薄壁件因为填充不均直接开裂,就知道这口子有多关键。浇口位置决定了熔体在型腔里的流动路径,路径不对,应力集中、翘曲、气纹,全来了。
举个例子,一个矩形壳体,浇口放在正中间和放在角上,结果完全不同。中间进胶,流动对称,但可能形成滞留;角上进胶,流程长,容易缺料。怎么平衡?经验法则:优先考虑主受力部位和外观面,尽量让流动阻力最小。
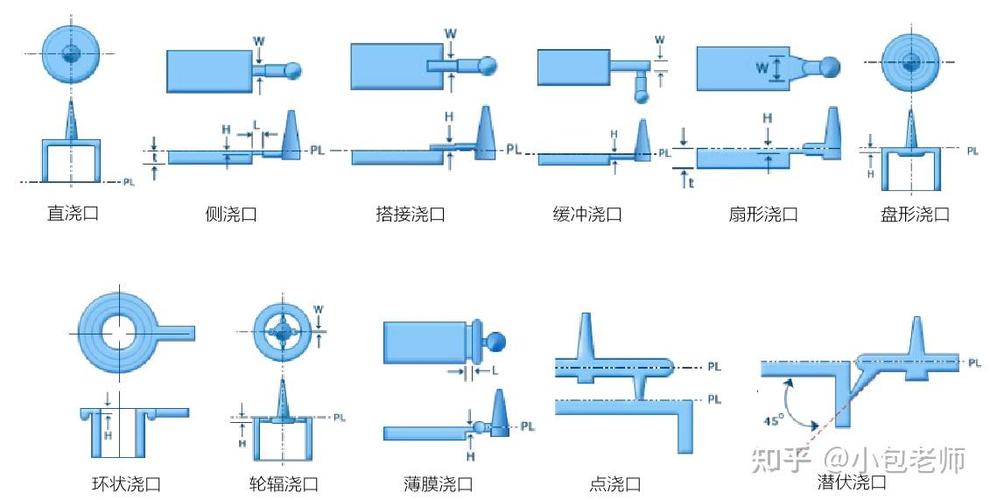
有个客户,外壳产品用热流道,设计时为了省事,浇口冲着产品表面直冲。试模一出来,表面流痕惨不忍睹。后来改成潜伏式浇口,从内部进胶,问题才解决。所以,别小看这个入口,它管着整个模腔的“心情”。
问:浇口尺寸怎么定?是不是越小越好?
答:当然不是。浇口太小,剪切热升高,容易烧焦;太大,去除浇口麻烦,还容易留下痕迹。一般先按壁厚的0.6~0.8倍估算,再结合材料流动比调整。别迷信公式,试模才是王道。
冷却系统:模具的血液循环
冷却水道的设计,直接决定注塑周期和产品质量。我见过不少模具,水路绕来绕去,结果流量全被憋死了。水温差超过5℃,产品变形没跑。
设计原则很简单:水路要靠近型腔,但别太近,否则钢壁太薄,强度不够。水路直径一般6-10mm,水路之间间距按直径的3-5倍。最怕是那种死角,冷却液流不到,局部高温,然后烧焦。
对了,用随形冷却水路的兄弟,记得加工成本很高。3D打印出来的随形水路确实能提升均匀度,但你要算一算产量够不够摊平模具成本。

问:水路和型腔表面距离多少合适?
答:通常8-12mm,但要看模具钢强度和冷却效率。用导热系数高的铍铜,可以近一点,但别少于6mm,小心胀裂。
冷却水道的排布,最怕的是交叉重叠,这在设计时看不出来。等加工到深孔,突然和滑块干涉了。哎,这种错误闹过不止一次。所以,三维设计时要开“干涉检查”功能,别信肉眼。
脱模斜度与模具钢:小细节,大麻烦
脱模斜度这个词,考试的时候人人会背。一到实际,老是有人偷懒。斜度不够,顶出时拉白、顶印,严重的直接粘模。反过来,斜度太大,产品尺寸又跑偏。一般配合面1°~2°,外观面能大就大。
再说模具钢。别一味迷信S136,又贵又硬。做透明件的,确实得上S136抛光;普通ABS件,P20就够了。预硬钢和热处理钢的差别,在于最终硬度你控制不住,变形就找上门了。我建议,模具设计时把钢材的后续热处理变形余量考虑进去,留个0.05mm的研磨量,不然装配的时候想哭。
问:模具热处理后为什么不直?
答:因为残余应力释放了。设计的时候结构对称性很重要,如果要热处理,提前预告给钳工,别临时抱佛脚。
还有顶出系统。顶杆位置选不好,产品顶穿是小事,弄不好把整个模芯顶崩。顶杆尽量布置在筋位和包紧力大的区域,直径不小于2mm,否则顶杆自己先弯了。
排气槽呢?呵呵,新手最爱忽略。气体排不掉,填充末端烧焦,又黑又黄。开在分型面上,深度0.02mm到0.03mm,宽度可以到6mm。注意别开太大,否则飞边跑出来,让你见识什么叫“毛刺就是设计出来的”。
哎,说说仿真。很多人以为Moldflow是万能的,其实它就是个参考。边界条件设错了,结果全废。我见过有人把模温设成0℃,然后说流动不平衡。你得先校准材料数据,再谈模拟。
设计这个行当,经验很重要,但更要紧的是会总结。每次试模把照片拍下来,把问题记录下来,过半年回看,都是宝。别整天翻老黄历,也要看看新工艺,比如高光无痕注塑、低压注塑,都是能在设计阶段考虑进去的。
最后说一句,模具设计没有标准答案。同一个零件,十个人可能设计出十套结构,但只有一套能开得稳、打得好、寿命长。多去车间走两圈,看看钳工怎么装,看看注塑工怎么调机,比你憋在办公室画图强百倍。
好了,先聊到这儿。有具体问题,评论区见。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计实战:从结构到工艺,一位老工程师的避坑笔记 https://www.dachanpin.com/a/tg/67070.html