
干冲压这行二十年,我最大的感悟就一句话:冲压工艺不是死板的公式,它是个活的系统。你顺着它的脾气来,它给你出精密零件;你要是硬顶着干,它分分钟让你断冲头、拉裂料片。今天不聊那些教科书上的定义,就说点实在的实操和门道。
冲压工艺到底在玩什么?
说白了,就是利用冲床和模具,给板料施加压力,让它产生塑性变形或者分离,从而得到你想要的那个形状。材料在模具里被“收拾”得服服帖帖——这中间牵扯到材料流向控制、回弹补偿、模具间隙这些琐碎又致命的东西。
你以为只是压一下那么轻松?错了。去年我们厂接了个高强钢的车身结构件,材料抗拉强度拉到1180MPa,回弹大到让你怀疑人生。试模整整耗了两周,最后靠补偿了模具型面0.8mm才搞定。对,你没看错,0.8毫米,就这数,废了7套料。
所以啊,冲压工艺的核心,从来不是“压下去”这个动作,而是**怎么控制材料在变形过程中的状态**。
- 按工艺类型分:有冲裁、弯曲、拉深、成形、翻边、胀形……每一种的受力状态都不同。
- 按温度分:冷冲压和热冲压。热冲压现在在汽车行业玩得风生水起。
- 按设备分:机械压力机、液压机、伺服压力机。伺服机的下死点精度能到0.01mm,爽。

材料流动,才是冲压的灵魂
经常有人问我:为什么同一个零件,有的厂干出来就是好,有的就是裂纹不断?我跟你讲,百分之九十的毛病都出在材料流动控制上。
拉深的时候,料片往凹模里流,这个“流”的顺不顺,直接决定起皱和开裂。控制不住了?那就压边圈施加阻力呗。等阻力调大了,又被拉裂了……你说气不气人。
举个例子,某个马达壳体的拉伸工序,公差要求±0.02mm。第一轮试模,底部圆角处老是开裂。我烦得不行,最后把拉延筋高度往下降了0.15mm,同时把润滑油从粘度220换成了380。哎,好了。焊缝和板材花纹方向?那更得小心,不同批次的钢板,屈服强度能差个30MPa,对冲压的稳定性影响不是一星半点。
💡 别盲目迷信仿真软件。CAE分析能给方向,但真实摩擦系数、压机刚度、模具温度这些边界条件,你拿捏不准的话,算出来就是自嗨。
模具间隙:该死的细节
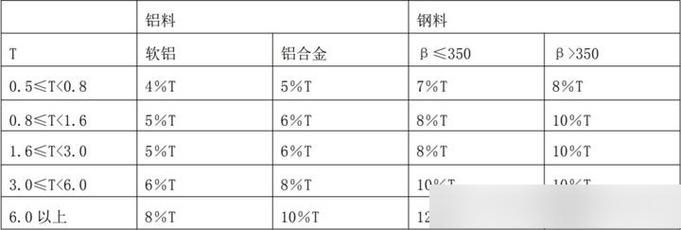
冲裁间隙选不对,断面质量直接崩。间隙大了,毛刺飞起;间隙小了,刃口磨损加速,冲头可能被“咬住”。通常来说,间隙取板厚的5%~10%,但这只是入门值。要是材料是奥氏体不锈钢,间隙得往12%以上调,否则断面上全是二次光亮带,客户拿放大镜看,能把你怼到墙角。
**关键**:间隙的检查别光靠塞尺。拿塞尺塞一下,只能测静态局部。要搞,就用光学投影仪,剖开断面看清亮带比例,那才是真实状态。
QA:那些你憋着没问的困惑
问:冲压工艺里的回弹补偿,有没有一个固定套路?
答:没有。真没有。补偿套路永远靠经验和迭代修正。先做CAE预判,再试模测量,然后用反向补偿法修改型面。一般迭代三次能收敛。但如果你是做强力压边拉深,回弹会小很多;若是自由弯折,那就等着头大吧。唯一的建议:每次补偿都做好记录,时间长了你的数据库就是最强的AI。
问:伺服压力机和普通机械压力机,日常用起来差别大吗?
答:差别大了。伺服压机的滑块运动曲线可编程,你可以让它在拉深瞬间慢速均匀,快速回程,既润滑又高效。机械压力机只能按连杆机构的固有特性走,想调个性?没门!尤其在做深拉深或者复杂成形件时,伺服机对材料流动的控制精度简直降维打击。所以预算够的话,直接上伺服,别犹豫。
表面处理与润滑:不被重视的隐形杀手
我见过太多冲压车间,润滑油随便拿桶装反复用,杂质多了也懒得换。结果呢?零件表面拉伤,镀锌层剥落,都是油品污染的锅。你以为模具和板料之间是“硬碰硬”,其实中间那层油膜就是保命符。
- 脱脂:进厂板材必须干净,油污多影响焊接和涂装。
- 磷化/钝化:这个看材料。铝板常做导电盐处理,提高润滑效果。 n
- 涂油量:别贪多。太多反而导致液压锁死,引起材料不规则流动。
另外,模具的定期研配打磨也别偷懒。模具表面粗糙度做到Ra0.4以上,拉深件的光洁度自然好。有时候你费尽心思改工艺参数,不如把模具抛光一遍。真的,这不是玄学。
自动化与在线检测:冲压车间的未来
现在的冲压线,已经不是人拉肩扛的时代了。我们车间上了六轴机械手配视觉定位,节拍能做到每分钟12件。更关键的是在线检测:ccd摄像头加深度学习算法,实时监控料片位置和零件轮廓尺寸。以前是下线后抽样检测,现在每件都过扫描——一旦偏移超差,系统自动报警。
说实话,第一次看到系统捕捉到微小的起皱趋势,我还挺惊讶的。这玩意儿比人眼靠谱多了。
但也要提醒一句:数据采集只是开始。真正的智能工艺闭环,要把检测数据反馈给压机参数调整。目前大部分工厂还做不到,能做到的,基本都在头部企业。

写到底,冲压工艺就是个良心活

为什么说良心活?因为每个折叠、每道毛刺、每丝回弹,都是你和材料之间的无声博弈。你得敬畏它,理解它的倔强,然后顺着它的性子,用模具和参数把它驯服。
别指望一招鲜吃遍天。今天的高强钢,明天的复合材料,冲压工艺的边界一直在被打破。保持学习,多泡车间,多摸零件,比什么都强。
对了,最后补一句:如果你正在为某个冲压难题挠头,不妨把材料牌号、厚度、零件形状发给我,咱们一起探讨。这行就是这样,多聊,总能聊出解法。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺的脾气,你得顺着摸 https://www.dachanpin.com/a/tg/67073.html


