说实话,干了二十多年锻造,最大的感受就是这行当越来越像“技术活”了。以前老师傅凭手感,现在靠数据。但别急着高兴,数据也会骗人,前提是你得懂背后的道理。
一、锻造工艺的底层逻辑:流动、成形与性能

锻造的本质是什么?就是让金属塑性流动,挤进模具型腔,获得致密的组织。但就这么个道理,几千年没变,变的是控制方式。你看古代打铁,靠锤子砸。现在呢?模锻、自由锻、辗环、挤压……方法多了,但核心还是那两个字:流动。金属流动得好不好,直接决定锻件内部有没有折叠、裂纹、流线分布是否合理。比如模锻时,飞边槽的设计就特别讲究——飞边不是废料,它是控制流动的“安全阀”。没有飞边或飞边太小,金属挤不饱满,锻件欠压;飞边太大,又浪费材料。💡别小看这点,一个万件批量的锻件,飞边优化能省几十万材料费。
但这里有个反直觉的事情:锻件性能好,不仅仅是因为压得实。更关键的是——锻造可以打碎铸态组织里的枝晶和偏析,让碳化物分布更均匀。所以很多关键零部件,比如曲轴、连杆、航空叶片,规定必须用锻造,不用铸件。为什么?因为疲劳寿命差好几倍。这不是玄学,是金相学。✅
二、模具设计才是真正的心跳

你信不信,很多锻件厂质量问题,根源在模具,不在设备。模具设计是个“窄”活,窄到很多三维造型师根本理解不了脱模角、收缩率、错移力这些概念。比如,锻模的上模和下模分模面选在哪里?分型线怎么定?这直接影响锻件在型腔里的流动路径。选错了,即便设备吨位再大,锻件照样充不满。
问:为什么我设计的锻件老是飞边不对称,一边厚一边薄?答:大概率是模具导向间隙过大,或者打压时模具错移。检查一下导轨间隙,通常要求小于0.3mm,还有注意热膨胀余量——模具温度到200℃和400℃时,尺寸差能到0.5mm,你以为你画的是精确型腔,实际是变了形的。
对了,模具材料也很关键。H13热作模具钢是主力,但表面处理呢?我现在强烈推荐做真空热处理+气体氮化,表面硬度到1000HV以上,寿命能提高一倍❗ 别心疼那点成本,折算到每件锻件上,成本反而降了。
三、温度控制:看不见的胜负手
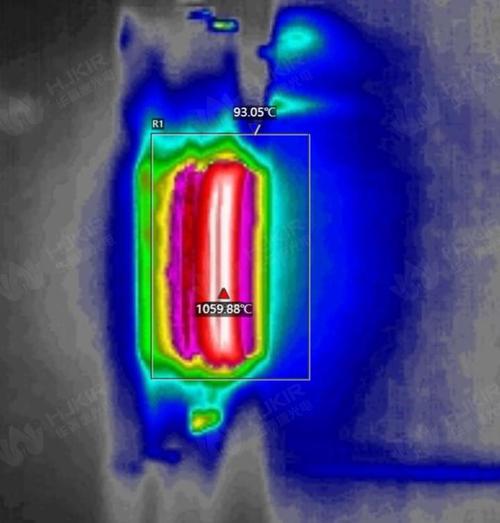
锻造温度区间窄得惊人。比如铝合金锻件,最佳温度范围也就±20℃。低于下限,变形抗力大,容易开裂;高于上限,过烧,晶粒急剧长大,直接报废。所以我经常说,得温者得天下。现在红外测温枪已经是标配,但很多厂还在用目测判断温度——钢的温度怎么目测?暗红、红、橙黄……这不只是经验问题,是责任心问题。
问:我们厂的老工人总说“温度差不多就行了”,但这样废品率不低,怎么说服他们?答:你带一张温度-变形抗力曲线图,给他看数据。在850℃和950℃下,同样一吨钢的挤压变形力能差30%以上。不用吵架,用事实。而且现在可以上在线红外测温仪,自动记录每个锻件温度,废品原因一目了然。别怕工人抵触,你得让他明白,这不是监督他,是帮他抓“隐性杀手”。
四、数字化与自动化:锻造车间正在变“聪明”
说实话,很多中小锻造厂还停留在“人工出活儿”的层次。但你要是去新工厂看看,那真是两个世界。全自动锻造线上,机器人夹取加热好的坯料,送到压机锻压,精度在±0.5mm以内,节拍可以到15秒一件。更牛的是,现在有了数字孪生技术,可以在电脑上模拟整个锻造过程,预测流线、温度场、应力分布。换句话说,你把模具设计好,先跑一遍虚拟锻压,再上真机。像美国重机厂用的Simufact Forming,国内也有类似的软件。这套东西学起来不容易,但确实是方向。
不过话说回来,数字化再拽,最终还得靠人的经验。你会突然发现,老师傅依然吃香——他们要负责设定参数、判断异常、维护模具。所以,别怕被机器替代,怕的是你只会干体力活。

包括上面的模具设计,现在的CAD软件已经能做拓扑优化了。比如用减重孔,既不影响强度,还省料。但你要注意,锻造流线不能被切断。所以,设计时要考虑局部受力,流线方向很重要。这又是一个跨界活。
对了,说到自动化,锻造自动线的难点在于工序间的衔接。加热炉、输送带、压机、切边机、热处理……一环没配合好,全线停。我建议你先做半自动,锻造时人工辅助上下料,稳扎稳打。别一开始就上全自动,你会被各种传感器和PLC程序搞疯的。真的,我见过太多翻车案例。
最后我想说,锻造工艺是个苦差事,但也是硬核技术宅的天堂。你需要懂材料、懂机械、懂液压、懂控制,还得懂点玄学。但当你看到一根红彤彤的钢坯,在自己的调试下变成一件精密锻件时,那种成就感,是电镀和焊接都体会不到的。别再自我怀疑了,干这行,值得。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺的突围:从“打铁”到智能模锻的硬核进化 https://www.dachanpin.com/a/tg/67072.html