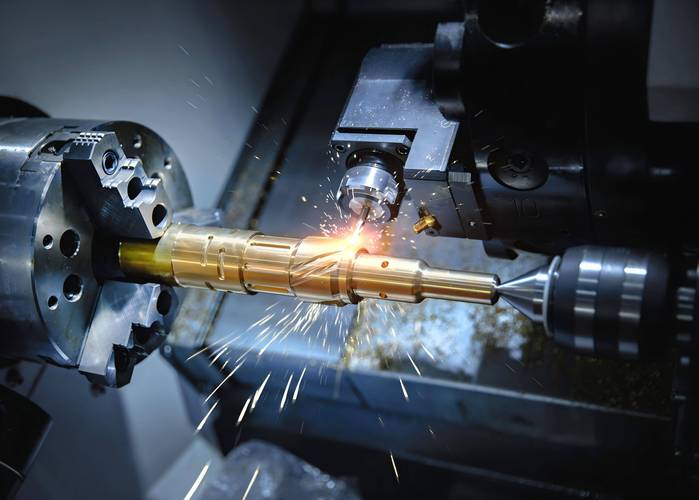
干机械这行,没人敢说把铣削加工玩透了。很多人干了十几年,还是觉得这里头能挖的细节太多了——随便改一个参数,调一下装夹,出来的成本和精度就能差出一截。不少小厂天天喊单赚不到钱,其实就是把太多利润浪费在了看不见的地方。
这几年高速铣削火,随便进个机床展,厂家推的都是万转以上的高速机,很多老板脑子一热就上了,觉得转速越高,干活越快,赚的越多。我前年见过浙江台州一家做汽车模具的小厂,花三百多万上了一台15000转的高速铣,原来干一套模要三天,现在两个半小时就能粗完,老板一开始乐开花,月底算账傻了。刀片钱比原来多了三倍,净利润反而降了两个点。为什么?就是盲目堆转速了。
铣削加工里,转速、吃刀量、进给速度永远是三角平衡关系,不存在某一个参数越大越好。加工淬火HRC52以上的模具钢,用普通的硬质合金涂层铣刀,最合适的转速区间其实在
,超过这个区间之后,刀具和工件摩擦产生的高温会直接击穿涂层,磨损速度直接翻三倍,你快出来的那点工时,远补不上多花的刀具成本。
问:不同材料的铣削加工参数有没有通用的参考表可以直接用?
答:真没有。别信网上随便下载的那些参数表,每家的机床刚性不一样,刀柄的跳动量不一样,冷却方式不一样,最终的合理参数差出一倍都正常。我给新手的通用建议是,试切同类型新工件的时候,先从行业推荐值低20%的转速开始切,每提升10%就记录一次刀具寿命和加工时间,算下来
最低的那个点,就是最适合你的参数。
问:铣削加工选乳化液冷却还是干切更划算?
答:得分情况说,没有标准答案。如果是高速加工铝合金零件,必须用乳化液高压冲屑,不然积屑瘤分分钟就能毁掉整个加工面。但如果是半精加工高硬度模具钢,带涂层的硬质合金铣刀反而干切寿命更长,突然的冷却液降温会让刀头产生微观热裂纹,用不了多久就崩刃。说实话,我见过太多工厂不管什么活都开最大水量冲,纯纯浪费乳化液成本,还污染车间。
干铣削,所有人都把注意力放在刀和参数上,最容易忽略装夹。铣削加工的切削力是持续波动的,不像车削是连续匀速受力,只要装夹有一点松或者垫的不对,振纹、尺寸超差全来找你。
上次去东莞一家做自动化治具的工厂,一批6061铝合金底板,平面度要求0.03mm,连续出了五批全部超差0.02mm左右,调了主轴间隙,换了全新的进口刀,还是不行。我过去绕机床走了一圈,低头就看见工作台面上沾了好几粒绿豆大的铁屑,压板直接压在铁屑上,工件本身装上去就是翘的,铣出来怎么可能平?❗ 就这么个小事,耽误了整整两天工期,损失小一万。
很多干了二三十年的老钳工,卡活之前必须用铜刷把工作台面、工件底面清三遍,哪怕看着一点都不脏,这个习惯真的不是啰嗦。还有,加工长条形零件或者大尺寸板件,很多人图省事只压两端,中间悬空,一刀下去工件直接弹开,不光尺寸错,刀都可能崩碎。💡 这里记住,凡是悬空的加工部位,一定要加可调支撑钉,顶紧力度和压板压力差不多就行,太松起不到作用,太紧会把工件顶变形。别嫌麻烦,一次返工的工时,够你装十个支撑钉。
功能了,原来只有几十万的高端系统才有,现在几万块的新系统就标配。什么是自适应?就是机床能自己实时检测切削负载,空切的时候自动拉满进给速度,满刀切削的时候自动降速,不会像原来那样不管负载多少都走一个速度,算下来加工时间能省10%-20%,还能保护刀具和主轴。
还有现在新出的复合涂层铣刀,氮化铝钛复合涂层,比原来普通涂层只贵不到10%,刀具寿命直接翻一倍,很多小厂还是贪便宜拿几块钱一把的杂牌刀,算下来每个工件的刀具成本反而高了20%不止,真的亏。
不过话说回来,也不能盲目跟风上新技术,如果你天天干的都是普通的机架、法兰,三轴铣削完全够用,没必要非要凑钱上五轴,适合你的才是最赚钱的。我今年接触了好几个做牙科种植体配件的小厂,上了十万出头的国产小三轴,带自适应铣削,专门接别人嫌利润薄的小批量单,一年下来赚的比很多开大厂的还多。
铣削加工这活儿,说难不难,说简单也不简单。拼到最后,拼的不是谁的设备贵,是谁能把每个细节抠到位,把不该花的钱省下来。多试一次参数,多清一次台面,多算一笔账,时间久了,优势自然就出来了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:高手才懂的降本增效实操细节 https://www.dachanpin.com/a/tg/70146.html