干了十几年热处理,最烦别人把淬火当成“烧红了往水里一扔”。那是打铁,不是热处理工艺。真正的淬火,每个环节都要命。
淬火的奥氏体化温度,不是随便定的
很多新手拿到图纸,看到材料是42CrMo,习惯性950℃。但实际呢?不同有效厚度、不同装炉量,保温时间差异很大。我见过因为保温不足导致硬度不够,也见过因为过热晶粒粗大开裂的。要算,要查曲线,别偷懒。
记得有一次,一批齿轮轴淬火后硬度只有48HRC,要求是52-56。查了工艺记录,温度没问题,时间差了10分钟。就这10分钟,整炉返工,损失惨重。所以说,热电偶的校准、炉温均匀性,这些细节才是大爷。⏱️
这里有个实际经验:奥氏体化时间一般按有效厚度×1.5~2min/mm估算,但必须考虑装炉方式和炉型。真空炉和盐浴炉差别很大,别用一套参数走天下。
淬火介质的选择:油、水、还是聚合物?
淬火介质是淬火工艺的灵魂。快速冷却能获得马氏体,但内应力也大。太慢又得不到高硬度。就是在这刀尖上跳舞。
我用过普通淬火油、快速淬火油,也用过PAG水基淬火液。说实话,PAG解决了水淬开裂、油淬冷速不够的问题,但对浓度和维护要求很高。浓度变了,冷却特性就全变了。每周必须测浓度,否则等着出废品吧。
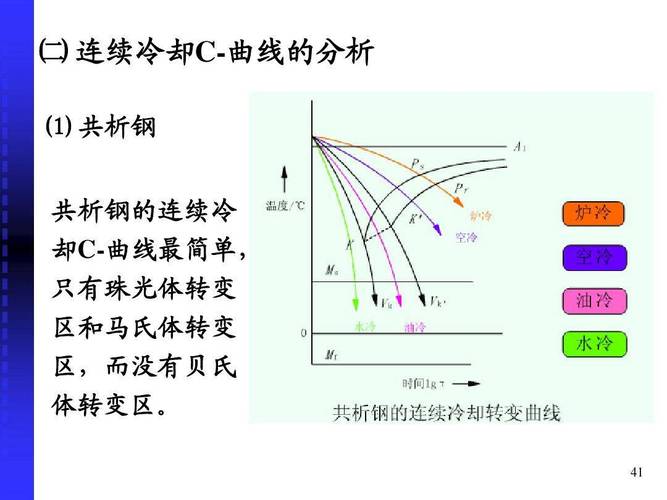
比较有意思的是,分级淬火和等温淬火在减少变形方面有奇效。马氏体分级淬火把零件放入稍高于Ms点的热浴中,保温到内外温度均匀再空冷,变形量能小很多。但生产率低,成本高,得权衡。
这里给个建议:如果是形状复杂的模具钢,优先考虑分级淬火;如果是大批量标准件,连续炉油淬才是正道。
回火:决定工件最终使用性能的关键步骤
回火不是简单“低温烤一下”。回火温度、时间对硬度、韧性、残余应力的影响非常大。往往淬火马氏体是脆的,不回火根本不能用。
我见过有人为了赶进度,低温回火时间缩短一半,结果工件在装配时直接断裂。教训十分惨痛。回火不充分,氢脆风险大增,尤其对高强度钢。
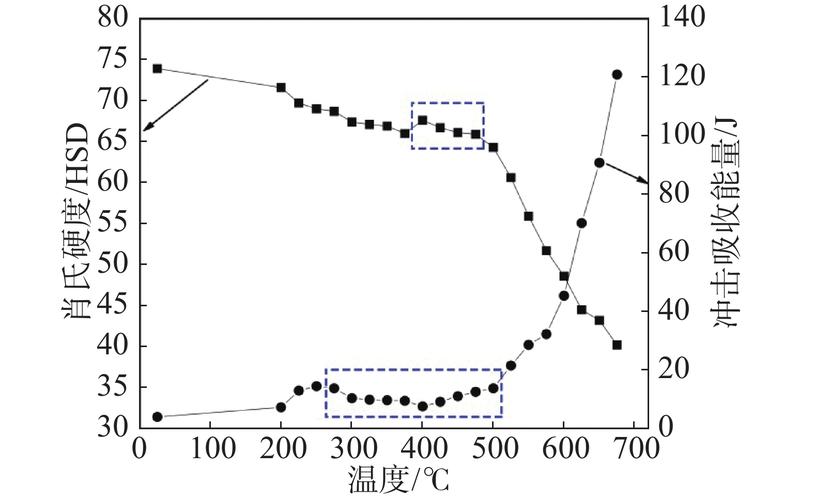
回火脆性是个大坑。合金钢在250~400℃回火后冲击韧度下降,这需要避开或者通过加钼等元素来改善。如果是精密零件,还要考虑回火后的尺寸稳定性,可能需要多次回火。
实际上,很多工程师忽略了冷处理与回火的配合。对于尺寸稳定性要求高的工件,淬火后先深冷处理,再进行回火,能有效减少残余奥氏体,稳定尺寸。不过成本又上去了,客户预算够吗?呵呵。
聊聊我们常遇到的实际问题(QA)
问:淬火后发现变形超差,怎么挽救?
答:先分析变形原因。是加热不均?冷却不均?还是残余应力释放?如果是残余应力导致的,可以进行去应力回火或热校直。但如果是相变塑性引起的,料想校正也难。最好的办法是预防:合理设计工装,预留加工余量,甚至改用压淬。别等到变形了再后悔。
问:感应淬火和普通淬火有什么区别?怎么选?
答:感应淬火是表面加热,加热速度快,适用于中碳钢或调质钢的轴类、齿轮等。它的特点是生产效率高,硬化层深度可控,但设备投入大。普通淬火是整体加热,适合小批量、大尺寸或复杂形状。选型取决于零件的要求:表面耐磨用感应淬火,整体强度用调质处理。
这些年的变化和新趋势
现在环保查得紧,老式盐浴炉基本淘汰了。真空热处理和可控气氛热处理越来越普遍。无氧化、无脱碳,表面质量好,而且计算机控制精度高。但价格也不便宜。小作坊还在用盐浴炉,环保都过不了。趋势是明摆着的。
还有,关于热处理设备,我提一句。真空炉的加热和冷却,背后的温度场和流场模拟越来越重要。以前靠经验,现在靠软件。你要是不会看模拟结果,真是跟不上时代了。
最后几点经验教训
热处理太容易出问题,往往最后才发现。所以过程记录特别重要。每一炉的工艺曲线,装炉照片,操作人,都得记下来。出了问题能追溯,别人不信你,数据说话。
另外,设备维护比操作还重要。炉子密封不严,气氛不对,淬火槽温升过高,都会产生批量报废。别光顾着干,多看看设备日常点检。✅
好了,先聊这么多。实际干起来情况千变万化,但核心逻辑是一致的:加热、保温、冷却,每一步都要控制得恰到好处。搞热处理,其实是在跟材料“对话”,你得懂它的脾气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理工艺中的淬火与回火:现场工程师的经验之谈 https://www.dachanpin.com/a/tg/67081.html