干车削这行,二十年了,说实话,最烦的就是别人跟我扯什么‘标准化流程’。车间里机器一响,什么意外都能给你冒出来。你按手册来?手册写那玩意儿的人下过车间吗?今天就唠点实在的,关于车削加工,那些老师傅嘴上不说,但心里门儿清的破事儿。
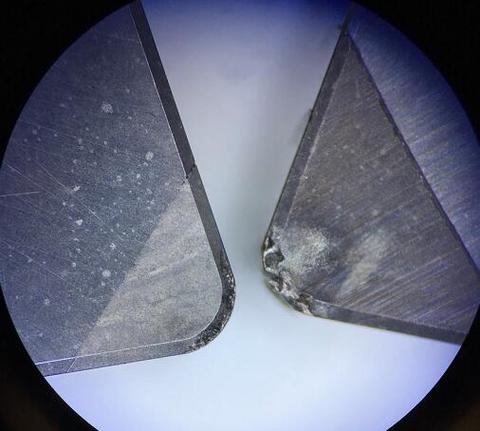
先说个最操蛋的场景:你刚换好一把新刀片,想着今天终于能消停会儿了,结果第一个零件,表面粗糙度直接飙到Ra6.3,跟砂纸似的。崩了。你以为是刀片不行?屁!多半是你切削速度给低了,积屑瘤全糊刀刃上了。这种事,新人遇一次记一辈子,我遇了无数次,还是他妈的会犯。
一、切削三要素?那是入门书上的事儿,实际还得看‘脸色’
书上写着:背吃刀量、进给量、切削速度,搞定这三样,车削加工就搞定了。放屁。真到了车间里,你得看机床的脸色。老一点的普通车床,床头箱咔咔响,你就不敢上高速切削;新点的数控车床,刚能爽一把,又怕刚性不够震刀。尤其加工细长轴的时候,那叫一个煎熬。转速一高,工件直接给你表演个‘甩鞭子’,光洁度?别提了。
所以我的野路子是:摸着机床的震动来调参数。震了?降转速,或者把车刀的主偏角调大点。还震?那就是顶尖顶太紧了,松半圈。说来也怪,这法子比查切削手册好使多了。当然,你要是搞军工航天那种亚微米级的,当我没说——那种活儿确实得精密计算,可普通机械加工,谁没个‘手感’啊?
对了,还有人总爱问:‘我要不要买那种贵的进口刀片?’我的回答是:看你车啥料。铝合金、紫铜这种软不拉几的,用国产的涂层刀片绰绰有余,甚至用没涂层的都行。你要是车高温合金,或者淬硬钢,那国产的确实拉胯,崩刃崩到你怀疑人生。这种时候,三菱、山特维克、肯纳的刀片,那钱真不是白花的。别听人瞎吹国产无敌,那不是蠢就是坏。
二、断屑,永远的心头大患
你试过车削时那铁屑跟利剑一样飞出来吗?直直的,一米长,红通通,差点戳脸上。我年轻时候就吃过这亏,领口里掉进一小节铁屑,烫得我原地蹦起来。从那以后我明白了,车削加工里,断屑比精度还他妈要命。
断屑好不好,主要看断屑槽型。有的刀片槽型设计得激进,适合粗车,铁屑刷刷地碎成C形;有的槽型平缓,适合精车,屑卷得跟弹簧似的。你得根据进给量和背吃刀量来匹配——这个真没捷径,只能试。还有一招,就是改切削液喷射方向。从刀具前刀面高压喷进去,铁屑就变成银白色短管了。村里老师傅还有更绝的:拿气焊烤一下工件表面,让氧化皮崩断屑……别学,那是真‘野’,极易烫伤。
反正记住,铁屑不断,你这车削加工肯定有问题。或者干脆点:换个断屑槽。别心疼那几十块钱刀片钱,总比被烫出工伤强。
三、装夹的学问,就像夹菜,用力过猛就烂了

薄壁套筒,车床行业永远的痛。你夹紧了吧?变形,弹性变形,车完一松开,直接成椭圆了。你不夹紧吧?窜,车刀一把推过去,整个零件飞出来。怎么破?我记得我当年第一回车这种零件,愣是搞坏三个,师傅在旁边抽着烟,一句话不说,最后看不下去了,过来把一段橡胶垫在卡爪下面,瞬间就好了。我还傻乎乎问‘这是啥原理?’师傅回我:‘软爪包铁,让夹紧力均匀,叫大面积接触,懂?’
后来我学会了,车薄壁件要么用扇形软爪,要么轴向压紧,反正绝对不能径向死夹。再不行,就给工件里灌满水或者铅,车完再倒出来——当然现在有专门的防震芯棒了,这招偶尔还能用上。
其实装夹这事,跟车削加工的效率是直接挂钩的。你换件要三分钟,人家快换卡爪十几秒,一天下来差多少?所以现在主流都是气动卡盘了,液压的也有,精度高,重复定位好,但贵。小作坊舍得买吗?舍不得,那就老老实实用手动扳手练手感。
四、精度控制,别老盯着机床精度说事
很多人一车出来尺寸不对,就骂机床烂。我呸!先量量你的车刀圆弧半径再说吧。刀具刀尖圆弧半径R0.8和R0.4,同样的进给量,车出来的表面质量天差地别。还有那个刀尖高度,必须跟主轴中心线等高——你歪了0.5毫米,车出来的轴就是带锥度的。别问我怎么知道的,说多了都是泪。
数控车床上还有个玄学,叫‘热伸长’。连续干半小时,主轴热了,床头箱热了,丝杠也热了,尺寸就往下掉。以前我一个老哥,专做精密销子,他都是先空跑二十分钟,等机床热平衡了,再正式开始加工。这法子土不土?土。有没有用?太有用了。
我的习惯是:每隔十来个零件,抽检一次,把数据点画在纸上,看趋势。真不是懒得用统计软件,主要那玩意儿只能告诉你‘超了’,画图你能看出它是冲上去了还是掉下来了,是不是可以提前改刀补。别看这土办法,我一年下来废品率能控制在0.3%以内。牛逼吧?别让我拍视频证明,爱信不信。
五、问与答,你那些一直憋着的问题
问:车削加工为什么总出现振动(震刀)?怎么解决?
答:振动多半跟刀具、工件、机床三者组成的工艺系统刚度不够有关。最常见的就是细长轴,还有刀片悬伸太长,或者刀杆刚性不足。解决办法:把刀杆换成硬质合金的,尽量短悬伸。再有就是降低切削速度,减小背吃刀量,同时增大进给量——你别奇怪,这有时候真能稳住。还有个绝招,在工件尾部加一个跟刀架(中心架),顶住它,震感瞬间消失。要是还振,那就是机床本身有毛病,比如主轴轴承松了,那得修机床去了。
问:不锈钢螺纹怎么车?老是粘刀还起毛刺。
答:不锈钢这东西,最烦人。要用涂层刀片,尤其是那种有PVD涂层的,耐磨还不容易粘。螺纹车削,进刀方式别用直进法,要用斜进法或者左右赶刀法,让刀尖单边受力,不那么容易崩。而且切削液必须足,别用干车,用那种含极压添加剂的冷却液。转速也别太高,一般控制在120到200转(看直径),吃刀量要小,最后一刀光整修一下。你要是车出来的螺纹表面像狗啃的,八成是刀尖圆弧太小,换大一点的试试。
六、车削加工的未来?别说那些虚头巴脑的
现在老有人说智能制造、数字孪生,我手机上装了一堆App,就是没有一个能代替我摸一下铁屑的。但有一点我承认,现在的数控车床,加上在线检测系统,确实牛。刀尖上带个探头,一边车一边测尺寸,实时补偿,精度稳得一批。可是,你还是得会量活、会看铁屑、会听声音。工具升级了,人那套‘手感’是不是就可以扔了?我可不这么觉得。前阵子招个学生,数控编程背得滚瓜烂熟,让他手动平个端面,愣是车出个大平面波纹。为啥?他压根没听说过什么叫‘让刀’,也不知道要轻拉尾座。一看就是学校里没好好学金工实习。所以呀,不管时代怎么变,车削加工的底层逻辑,还是那些个物理过程。老法师的经验,永远有价值。
最后说句掏心窝子的:干这行,真的得靠‘熬’。有时你躲过了震动,躲过了断屑,躲过了热变形,结果输给了毛刺。毛刺这玩意儿,看着小事,但三毛钱一个的去毛刺刀,就能让你多花两小时。搞不定就去买个负倒棱刀片,或者用倒角刀走一圈。别小看这些细节,车削加工这个行当,赚的就是细节的钱。
行了,今天就扯到这。我还要去车间看一把刀片还能不能再用两刀——别问我为什么这么抠,多烧一根刀杆,这月烟钱就没了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工里的那些坑,和躲开它们的野路子 https://www.dachanpin.com/a/tg/67085.html