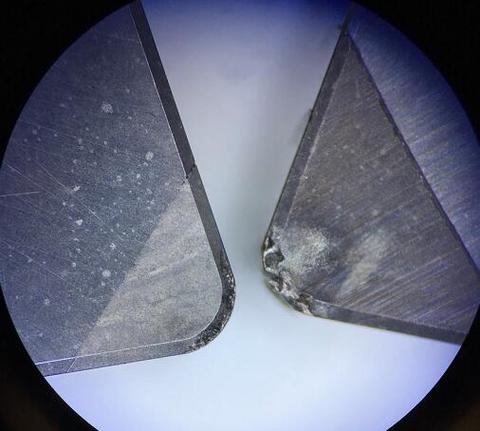
说实话,干机械加工这行十几年,最让我操心的就是磨削。车铣刨磨,就数磨削最难伺候——你说它精吧,它真能给你干出0.001毫米的精度;可它要是发起脾气来,烧个工件、裂个表面,你还找不着原因,只能干瞪眼。
磨削加工,说白了就是成千上万颗细小的磨粒在高速旋转下,从工件表面刮下极薄的一层材料。听着简单?可这背后的物理过程,比你想的复杂得多。每颗磨粒的形状、角度、锋利程度都不一样,它们在砂轮上的分布又是随机的,这就导致磨削力、磨削温度在每一瞬间都在变化。你要是把这当成普通的切削加工,那准得栽跟头。
砂轮选择:你以为随便挑一个?太天真了
很多人觉得砂轮嘛,差不多的粒度就行。呵呵,等你要磨淬硬钢的时候,就知道什么叫差距了。氧化铝砂轮和CBN砂轮,完全就是两个时代的东西。CBN(立方氮化硼)砂轮,硬度逼近金刚石,热稳定性又好,磨淬硬钢那是降维打击。
但话说回来,CBN砂轮贵啊!一根砂轮顶得上普通工人半个月工资,而且对机床刚度、冷却条件要求极高。你要是拿一台老旧平面磨床去用,那纯粹是糟蹋东西。所以,砂轮选择的本质是:根据工件材料、磨削方式、精度要求、设备条件这四个维度去权衡。
举个真实的例子吧。上次帮一家刀具厂调工艺,他们磨硬质合金用绿色碳化硅砂轮,表面总是有细微裂纹,废品率高达15%。我让他们换上金刚石砂轮,磨削深度从0.02mm降到0.005mm,进给速度放慢一半,你们猜怎么着?废品率直接降到0.5%。就这么简单,但为什么之前没人做?因为懒,因为习惯,因为觉得“以前也是这样磨的”。
磨削参数:不是越大越好,也不是越小越好
磨削深度、进给速度、工件转速,这三兄弟必须配合默契。你一味追求切深大,磨削力暴涨,工件容易变形,砂轮也磨得飞快。你小心翼翼搞小切深,效率又上不去,老板看着都着急。
这里有个经验值,对于精磨工序,磨削深度一般控制在0.005-0.015mm之间,但这个数值还要根据磨削比能来调整。磨削比能?就是去除单位体积材料消耗的能量。你知道吗,磨削的比能比车削大好几倍,大部分能量都转化为热了。
✅ 所以冷却液才是亲爹!不是随便浇点水就完事了。

冷却液的压力、流量、喷射角度都得设计。我见过不少车间,冷却管对着砂轮壳体死命冲,结果没什么卵用。正确做法是让冷却液尽量贴近磨削弧区,最好能穿透砂轮孔隙,把热量带走。现在有些高速磨床用高压冷却,压力达到10MPa以上,那是为了保证冷却液能冲进磨削弧区。
另外,磨削温度对表面质量的影响,那可是致命的。温度超过临界值,工件表面就会产生磨削烧伤,那种黄褐色斑块看着就烦。烧伤层会降低表面硬度和疲劳强度,零件用不了多久就失效。
砂轮修整:你磨得不好,别赖砂轮,先看看自己修整了没有

砂轮磨损了,磨粒钝了,如果不修整,磨削阻力越来越大,表面质量越来越差,甚至产生振动。说实话,很多时候工件表面烧伤,根源就是砂轮太钝,切削作用降到摩擦作用,热量噌噌往上飙。
修整的时机怎么判断?老师傅听声音就能听出来——尖锐的嘶嘶声变成闷闷的摩擦声,说明砂轮不行了。但也有更科学的方法:测磨削力,或者看声发射信号。
❗ 修整工具也有讲究。单点金刚石笔是最常见的,但修整速度要控制好。修整导程和修整深度直接影响砂轮的表面形貌。你用太粗糙的修整,砂轮表面磨粒突出度大,磨削效率高但表面粗糙度高;修整太细,砂轮表面锋锐度不够,容易钝化。
💡 现在有些机床带自动修整补偿功能,每次修整完自动减小磨削深度,保证工件尺寸稳定。这个功能真好使,省了不少心。
表面完整性的秘密:不只是粗糙度
客户不懂,总盯着Ra值。其实磨削加工后的表面,还有残余应力、显微硬度、金相组织变化等等。残余压应力对疲劳寿命有好处,但残余拉应力就糟糕了,会缩短零件寿命。
当然,我们不是科研机构,太过学术也没必要。但作为工艺人员,你一定要知道磨削烧伤、裂纹、边角崩缺这些缺陷是怎么来的。最常见的原因是冷却不充分、磨削参数太激进、砂轮选择不当。
还有磨削振纹。那种细细的振纹,看着像水波纹,摸上去像鱼鳞。振纹大多来自砂轮不平衡、机床主轴间隙或者工艺系统共振。你试着调整一下砂轮动平衡,或者改变一下磨削速度,往往就解决了。

再一个,现在智能制造不是吹的。在线测厚、测力、测温度已经很成熟了。我们车间新引进了一台带声发射监测的数控外圆磨床,砂轮和工件接触的瞬间,传感器就能捕捉到信号,自动判断是否开始磨削。这样就能避免“空磨”和“过切”,精度稳得一批。
QA问答:你最关心的两个问题

问:磨削加工中如何有效预防工件表面烧伤?
答:首先要选择合适砂轮——硬度偏高、粒度偏粗的砂轮有利于散热。其次要控制磨削深度和进给速度,尽量采用小切深快进给的方式。最重要的还是冷却:冷却液要有足够压力(我们建议0.4MPa以上)和流量,喷嘴要对准磨削弧区。如果条件允许,考虑用CBN砂轮配合高速磨削,那对烧伤的抑制效果极好。对了,修整也很关键,钝砂轮是烧伤最大祸首。
问:磨削加工后工件尺寸不稳定,时大时小,可能是什么原因?
答:这种问题通常有四个排查方向。其一,磨削热变形,工件在加工瞬间被加热膨胀,磨削完冷却后尺寸就偏小,尤其薄壁件或长轴件很明显。对策是加大冷却、减少火花行程,或者增加光磨时间。其二,机床进给系统间隙或反向偏差,需要检查丝杠预紧和数控系统反向间隙补偿。其三,砂轮磨损过快,导致砂轮半径变小而实际切深不足,这时候要缩短修整周期或者换更耐磨的砂轮。其四,测量时机不对,工件还没冷透就测量,得等温度稳定。
新趋势与你的饭碗

磨削加工正在往高速、高精度、自动化方向狂奔。高速磨削线速度从传统的35m/s提升到120m/s甚至更高,对应技术完全变了。电子束、电解磨削等特种磨削也在特定领域大显身手。但别担心,普通磨床照样有它的生存空间,毕竟不是所有工厂都买得起十几万一根的CBN砂轮。
行了,就扯这么多。你要是能从中捞到一点灵感,我这半天就没白熬。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:从砂轮到镜面的精度博弈 https://www.dachanpin.com/a/tg/67086.html