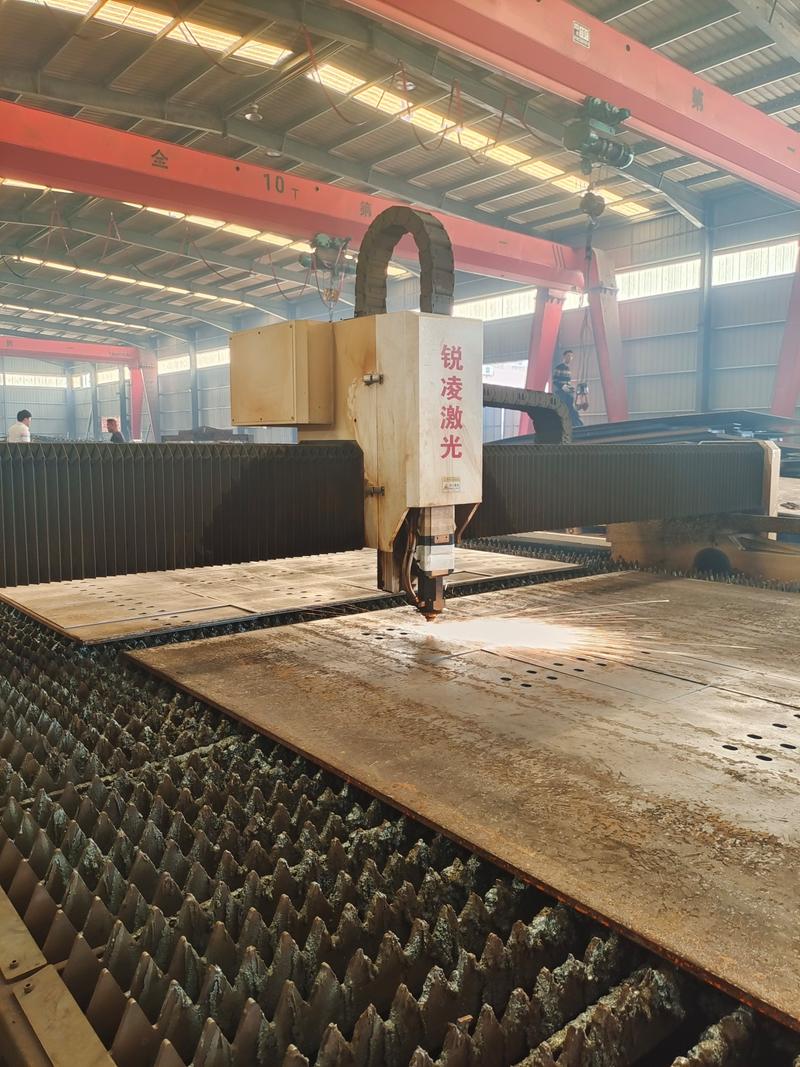
说实话,干了十几年钣金加工,激光切割这玩意儿我算是又爱又恨。刚接触那会儿,看着光束轻轻一划,钢板齐刷刷断开,那叫一个震撼。现在呢?每天调参数、换喷嘴、清镜片,也免不了骂娘。但不管怎么说,激光切割确实是目前金属薄板加工里最靠谱的工艺之一。不过话说回来,你要是以为买台机器就能躺着赚钱,那可就大错特错了。
先搞清楚激光切割的适用边界
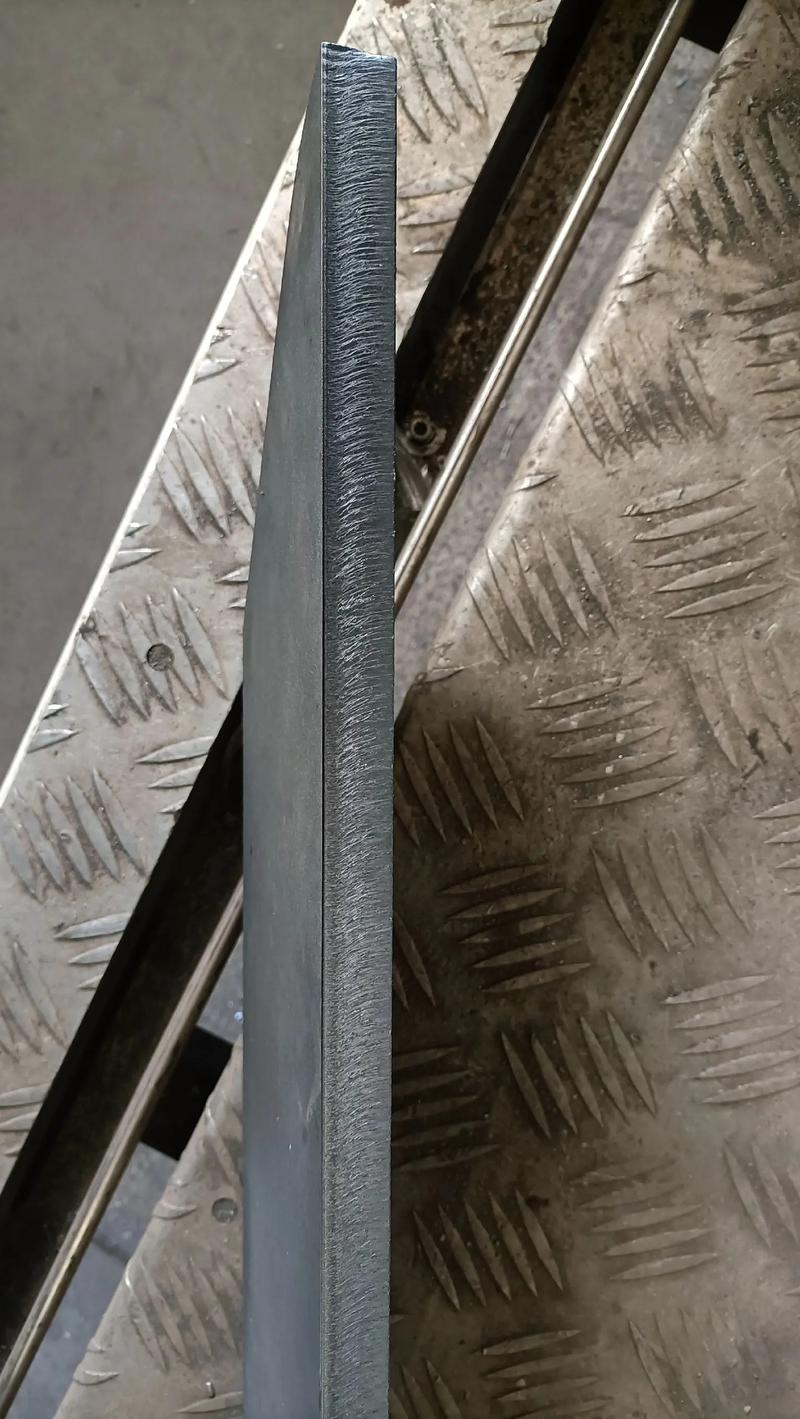
激光切割的优点不用我吹,速度快、精度高、割缝小,热影响区也小。但它不是万能的。它最擅长的是厚度20mm以下的碳钢、12mm以下的不锈钢,再厚一点也不是不能切,但那个割缝宽、挂渣多,粗糙度让你怀疑人生。相比之下,等离子切割在厚板领域反而更实在。所以选设备之前,先掂量掂量自己的工件大部分是多厚的。💡别指望一台激光机包打天下——那是自找麻烦。
问:激光切割能切铝板吗?为什么我切的铝板边缘有毛刺?
答:能切,但要注意。铝材反射率高,特别是CO2激光,很多能量被反射掉了,效率低。光纤激光就好很多,但对气体要求高。边缘有毛刺通常是因为辅助气体压力不够,或者焦点位置不对。切铝板建议你用氮气切割,压力打到10公斤以上,焦点放在板面下1/3处,会好很多。
光纤激光和CO2激光,到底选哪个?
这几年光纤激光是绝对的主流。光电转换效率高,能耗低,切割速度快,维护也简单。我07年那会儿用的是CO2激光,每个月要换一次镜片,还要调光路,麻烦得要命。后来换成光纤,开机就切,省心。不过CO2激光在切割非金属材料上还是很有优势的,比如亚克力、木材,因为波长更容易被吸收。你要是只切金属,认准光纤就行。选功率的话,也不是越大越好。切2mm薄板,4000W和12000W速度差别不大,但薄板切割用大功率反而容易热变形。✅根据你最常见的板厚选功率:6mm以下用3-4kW就够,10-20mm得上6-12kW。当然,预算充足的话,买大功率覆盖更多场景也行,但别浪费钱。我有次见一老板买6000W只为切1mm的板,结果一天电费吓死人。

实际操机中的几个坑,我踩过的都写给你
首先是焦点位置。很多人以为焦点对到板面就行,其实不然。切割碳钢的时候,焦点在板面下方1-2mm,能得到更好的割缝;切不锈钢要稍微上移一点。这个得反复试,每台机床的轴系统都有差异。其次是辅助气体。氧气切割碳钢速度慢,但边缘发蓝,有氧化层;氮气切割边缘发白,但成本高。很多老师傅省成本,用空压机供气,结果切割面发黄,甚至渗氮。❗注意:空气里的水分和油污是激光头的天敌。一定要定期换滤芯。
还有切割头的保护镜片。稍微有点脏,切割质量就直线下降。我当时就吃过亏,一次赶工没检查,结果几百件工件全报废,心疼得不行。所以每天开机前必须检查镜片,尤其是切割高反射材料之后。对了,喷嘴也很关键。喷嘴孔径要和板厚匹配,切薄板用1.2mm的喷嘴,切厚板换成2.0mm,不然气流不稳定,割缝就歪歪扭扭。昨天还有同行问我一台机器的切割断面怎么向右斜,我一看,喷嘴口呈椭圆形了——撞过板了。
问:切割厚板时容易产生熔渣,怎么解决?
答:厚板切割最忌速度过快。速度降下来,同时提高辅助气体压力。另外,切割头喷嘴选大一号,例如用双层喷嘴,冷却效果更好。还有,如果毛刺在底部,说明焦点太低,往上调一点;如果毛刺在顶部,焦点太高,往下调。另外,厚板切割时最好用高纯度氮气,比如99.99%,便宜货会渗氢,导致断面发花。
未来趋势:激光切割还能怎么进化?
现在智能切割头越来越普及,自动调焦、摆动切割都成了标配。有的还带余高传感器,能实时检测板材变形。我觉得下一步就是多工序集成——切割、打标、钻孔一次完成。国内有些厂已经在用双头切割了,效率翻倍。前阵子听说有厂家把激光切割和折弯中心联机,做出来一个抽屉就能自动从板材上卸料,省了中间的物流环节。不过话又说回来,再先进的设备也需要靠谱的人来操机。别迷恋自动化,基本功才是王道。我见过太多人只会按启动键,出了问题完全抓瞎。激光切割这行,经验比学历有用。
就说这些吧。激光切割这事儿,道道不少,但也不是什么玄学。多试、多看、多积累,设备最终是为人服务的。别让它牵着鼻子走。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割真的那么神?聊聊实际生产中的那些事儿 https://www.dachanpin.com/a/tg/67088.html