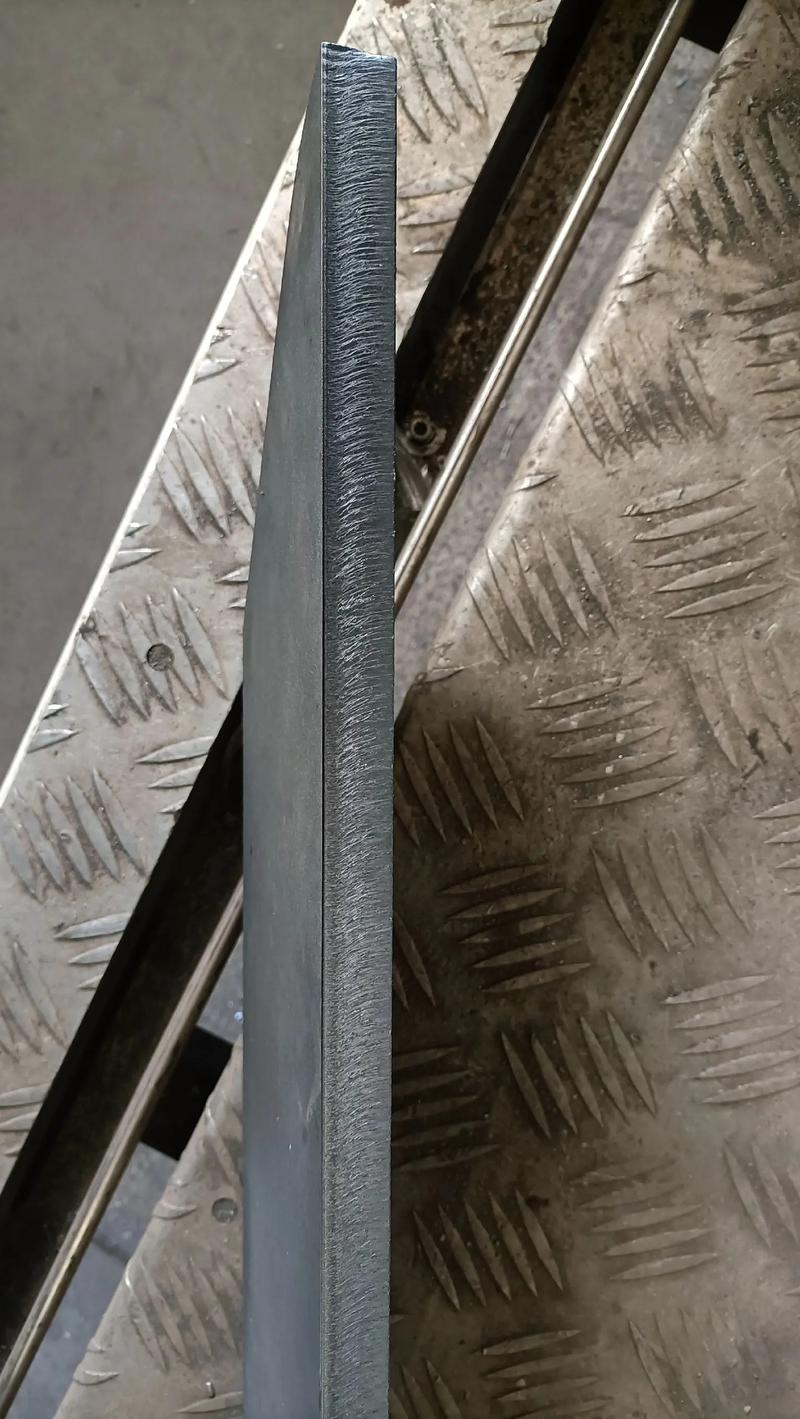
说实话,干了这么多年工业加工,见过太多人在等离子切割上栽跟头。你说它简单吧,确实,拉弧就能割。可一旦涉及到切面质量、耗材寿命,这里面的门道就深了。今天不整虚的,直接聊聊实操中那些最要命的参数和坑。
一、电流和气压:别以为越大越好
很多人一上来就把电流调到最大,气压也往死里加。结果呢?割缝宽得像条沟,喷嘴烧得像狗啃。真的,我见过太多这种操作了。电流的选择得看板材厚度和割炬额定容量。比如切割10mm碳钢板,用60A左右的电流就够,你非开到100A,那就是浪费电极和喷嘴。
气压更是个玄学。气压不足,电弧软绵绵,切不透;气压太高,气流乱窜,切面会形成那种难看的“V”字形纹路。记住一个原则:气流能稳定吹穿熔池就行,具体值看割炬说明书,别自作聪明。
二、割炬高度:一个新手最容易忽视的致命细节

割炬离工件多高?这个距离直接决定切缝质量。标准是割嘴到工件表面保持3-6mm,自动割炬有弧压调高功能,但手动切割时全靠手感。你可能会问,怎么判断高度对不对?听声音——嗤嗤的稳定声,而不是噼里啪啦的爆裂声。还有看切缝边缘,如果上面圆滑下面窄,说明高度太高了。
对了,这里插一句,遇到那种薄板切割,高度稍微高点没关系,因为熔池散热快,不容易挂渣。但厚板就必须压低,否则电弧穿透力不够。
三、切割速度:快不得,慢不得
速度这个参数,很多人都是瞎蒙。其实有个简单的判断方法:看切缝后缘的拖线角度。如果火花往后飘得厉害,说明太快了,切不透;如果火花垂直往上窜,说明太慢了,切口会过烧。理想的火花应该是稍微往后倾斜10-15度。
另外,别忘了割炬角度。手动切割时,割炬稍微倾斜5度左右,有助于熔渣排出。但我见过不少老师傅,为了省事,拿直尺顶着切,结果底下全是挂渣。这事吧,还真不能懒。
四、材料不同,参数天差地别
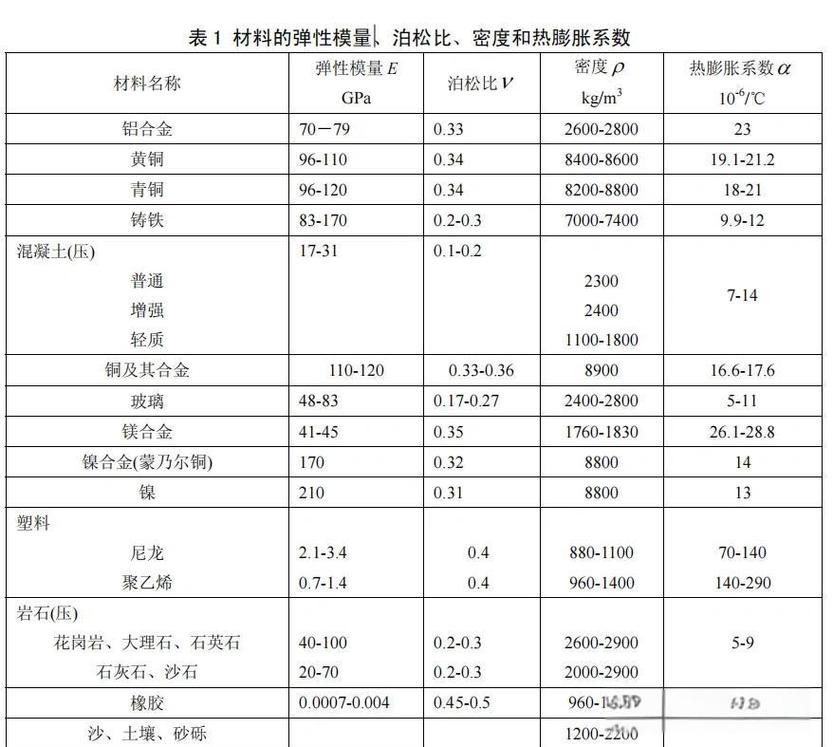
别拿切割碳钢的参数直接去切不锈钢或者铝。不锈钢切割速度要比碳钢慢10-15%,因为不锈钢导热差。铝呢,氧化层导电不行,最好用等离子+水冷割炬,或者换专用压缩空气。
还有一个容易忽略的点:板厚与割嘴孔径的匹配。3mm板用1.2mm喷嘴,20mm板就得用1.8mm以上。强迫自己养成一个习惯,换板厚时先换喷嘴。
五、维护保养:很多时候是耗材在背锅
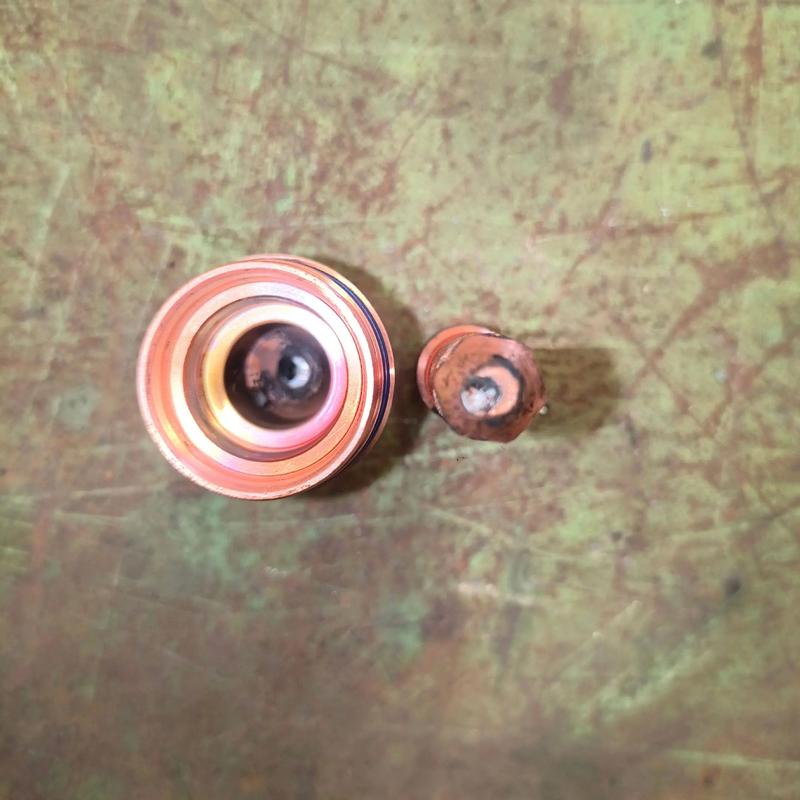
碰到切不透,先别急着调参数,检查一下电极和喷嘴。电极烧蚀了,弧柱发散;喷嘴堵塞了,气流变形。我建议每工作4小时就拆下电极喷嘴检查一次,发现喷嘴孔变大或者电极凹陷超过1mm,直接换。别心疼那几十块钱,一个工件的报废成本能买十套耗材。
六、等离子还是激光?别被“高新”忽悠了
老板们总喜欢问,要不要上激光?说实话,对于20mm以上的常规碳钢切割,等离子切割的效率优势非常明显,而且设备成本只有激光的十几分之一。等离子切割的垂直度可能差点,但很多工件根本不需要那么高的精度。你要是不信,去船厂看看,几十毫米厚的钢板,清一色全是等离子在干活。
当然,如果你切的是3mm以下的薄板,要求精度高,那还是激光靠谱。
七、实战问答环节
问:为什么我的等离子切割总是切不透,调大电流也没用?
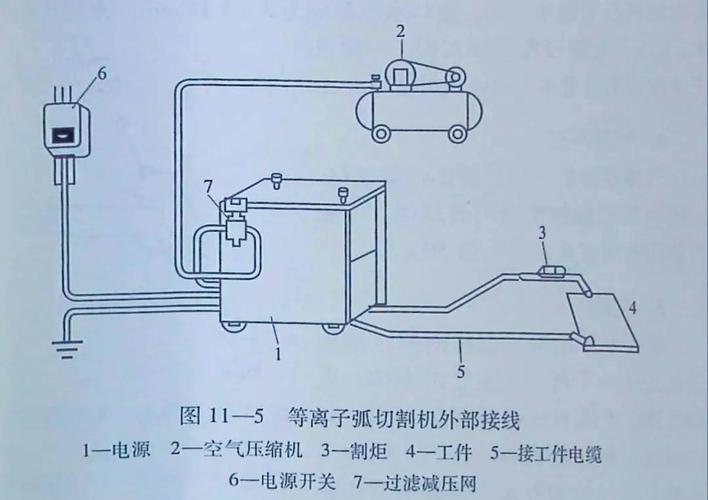
答:这个情况我见得多。你先检查割炬高度是不是太高了——很多新手怕熔渣飞溅,故意抬高割炬,结果电弧拉长,能量密度骤降。另外看看空压机出口压力是否稳定,还有接地线是否夹紧。接地不良会造成电流回路电阻大,实际切割电流上不去。实在不行,换新电极和喷嘴再试。
问:切割薄板时老是出现边缘熔化严重,怎么破?
答:薄板切割最怕速度太慢。你试试把电流调低20%左右,同时加快切割速度,让热量快速移走。还有,采用水下切割或者水雾切割技术,能大幅减轻热影响区,边缘自然干净了。
八、最后劝一句
等离子切割这活,不是看几篇参数表就能精通的手艺。每个品牌的割炬特性不同,每台机器的参数漂移也不同。别指望一套参数打天下,用废料多试切几次,把自己的经验记下来,比什么攻略都管用。做工业的,就是得靠这种笨功夫。
好了,就说这么多。如果你也遇到过等离子切割的奇葩问题,欢迎在评论区吐槽,咱们一起想办法解决。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割工艺参数优化:从入门到精通的实操指南 https://www.dachanpin.com/a/tg/67089.html