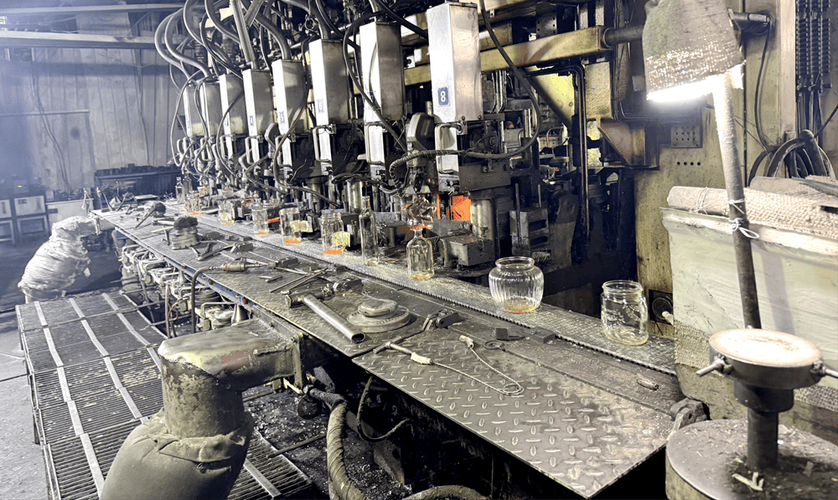
先说个让人郁闷的事实:很多工厂的拉动系统,其实是“假拉”。把零件放到超市货架上,贴几张看板,就对外宣称推进了精益——要是这么简单,丰田何苦花几十年时间打磨?
从业二十年,见过太多企业踌躇满志地推精益,结果第一步就栽在拉动上。不是他们不努力,也不是员工不配合,而是搞混了一个根本问题:拉动不是库存策略,而是一种生产契约。
真正的拉动,是下游工序按节拍时间取走所需数量,上游工序只补足被消耗的部分。就这么一句话,能做到的企业屈指可数。很多工厂仍是计划员在办公室里“指挥”生产线,那叫排程,不叫拉动。
拉动系统的本质:不是“库存少”,而是“节奏对”
拉动的第一原则:下游说了算。 在拉动模式下,生产指令恰好与物流方向相反。最后一序需要什么,前工序就补什么。整个系统就像一个收缩的波浪,从总装端逐渐往回传递。所以,在引入拉动系统时,你首先得回答一个问题:你的“节拍时间”稳定吗?
节拍时间(Takt Time)是持续生产的基础,也是拉动系统的脉搏。很多企业把安全库存当成了缓冲的借口——这没错,但缓冲是有上限的。💡 真正的拉动思想,是让每个工位都只有一个“标准在手量”。超出标准的部分,就是浪费。
更关键的是,拉动系统并非简单的“库存变少”。它改变的是计划逻辑:
- 推式系统:计划部门每周排产,每个工序“尽力做”,做完往下传。
- 拉式系统:总装线向上一工序“取货”,上一工序开始补货,逐级传递。
你会发现,拉动后的库存是“自然形成的”,而非“人为堆出来的”。它是一道道波峰,而不是一条直线。很多企业错误地以为拉动就是“零库存”,结果上线后总是停线,最后又把锅甩给精益。这锅精益不背。

为什么你的拉动系统推不下去?——三个典型误区

从事工业咨询这些年,我总结出三个最常见的坑,踩一个就够你喝一壶的。
误区一:把看板当全部。 ❗ 看板只是信息载体,而非系统本身。就像仪表盘上的指针,你会因为指针不准就去怪仪表盘吗?可现实中,很多企业花大价钱买了电子看板,却没人研究取料路径和批量逻辑——这不叫拉动,这叫“电子的推式”。
误区二:没有解决换产时间。 拉动系统的柔性是靠“小批量、多批次”支撑的。如果换模需要两小时,那你根本不敢做小批量。试想一下:客户要求每周末送两次货,而你一次就要生产一周的量——这不是拉动,这是把麻烦转嫁给了客户。所以,在推行拉动之前,先练好快速换模(SMED)的基本功。
误区三:只顾产线内,不管供应链。 拉动的终点在顾客,而不是在仓库。你产线内做得风生水起,可供应商那边还是大批量月度送货,那有什么用?✅ 真正的拉动系统,必须延伸到原材料供应商端。用循环取货(Milk Run)或混载运输来匹配你的节拍。不然,你只是把库存从自己的仓库推到了别人家。
问: 我们厂已经上了MES系统,还需要用看板吗?
答: 这得看你的MES是帮助工人做决策,还是代替工人做决策。如果系统还在用计划排程的逻辑“推”生产,那它跟拉动是两回事。真正的拉动是“响应式的”,下游取货、上游补货,看板或电子信号都只是辅助工具。记住了,工具是趋势的,原则才是稳定的。
从“推”到“拉”:四个必须踏实的动作
我知道你要问了:既然这么多误区,那该怎么落地?别急,给你几个执行到位的动作。
第一步:选一条价值流,把它画出来。 不要一上来就全厂开花。选一条产品族,从顾客需求出发,绘制当前状态的价值流图。找出哪里有“推动点”,哪里物料是“大批量移动的”,再设计未来的拉式状态。这张图,就是你的拉动系统的蓝图。
第二步:设定初始的超市库存。 不是凭感觉拍脑袋,而是基于客户需求量、补货周期和不确定性算出来的。💡 记住一个公式:缓冲库存 = 平均需求 × 补货时间 × 波动系数。算出来之后,要先让现场跑两周,再去调整。
第三步:让每个工位“听命令”而不是“看库存”。 这里说的“命令”,是来自下游的取货信号。操作工只做两件事:看到信号,开始生产;生产完,放入超市。别的指标——比如设备利用率,暂时忘掉它。初期会有阵痛,但这是必要的。
第四步:把拉动信号延伸到供应商。 实现了内部拉动之后,再开始和供应商谈小批量配送。可以先从1-2家试点,给供应商设定看板循环,每周固定时间窗口。不是做梦,很多企业就是这样把原材料库存砍掉40%的。
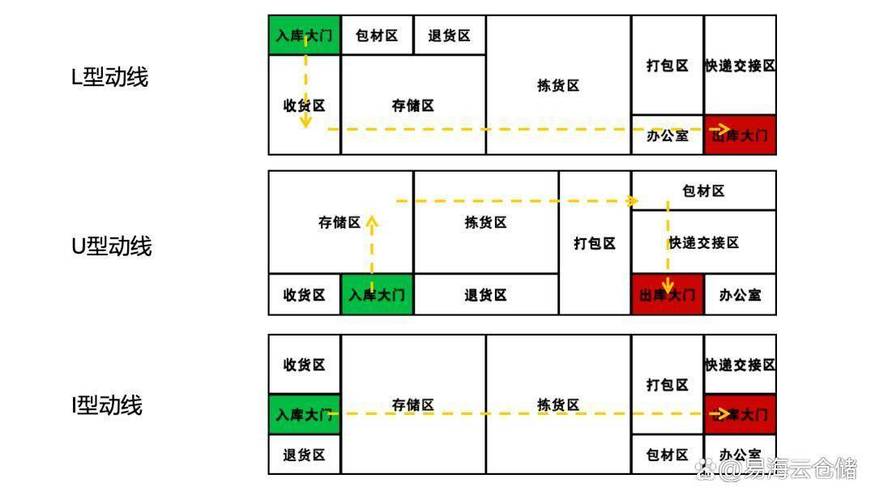
在你动手之前,还有一个绕不开的问题:需求波动太大怎么办?其实,拉动系统最怕的正是排产式的大计划。它需要的是“均衡生产”。如果你每天的需求量忽高忽低,那么拉动系统的功效就会大打折扣。所以,你得先和销售部门达成一致,把需求“削峰填谷”。这,远不是生产部门自己能搞定的事。
问: 老板只看机器开动率,我该怎么说服他接受拉动?
答: 你可以做个对比实验:选两兄弟产线,一条沿用排产,一条改成拉动,跑一个月,比一比单件流周期和人均产出。用数据说话,比你讲一百遍“丰田模式”都管用。✅ 记住,老板不是反对拉动,他反对的是“看起来不稳的生产”。你把标准库存量和停线风险算清楚给他看,他会自己调头的。
说了这么多,最后想骂一句:看板不是买来的,是养出来的。很多企业把看板当成项目,做完就结束了。可拉动系统的关键在于持续“驯养”它——每天看信号,每周调库存,每月复盘流程。三年后,你会发现,拉动不再是一种工具,它变成了车间里的空气。
别急着上软件,也别急着定指标。先到车间站一会儿,看看物料到底是从哪里开始“动”的。真正的拉动,藏在那些被忽略的交接点里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:企业推行失败的真正原因与落地路径 https://www.dachanpin.com/a/tg/67102.html