
我在机械车间里摸爬滚打了十五年,最气不过的就是听到老板说“我产能不够,得买机器”。可你仔细一看,他车间里闲置的设备比我这几年见过的还多。真正的原因往往是——瓶颈卡住了,其他都是假忙。
约束理论(TOC)说白了就是:系统的最大产出,由最弱的那个环节决定。你给所有环节加码,只要最弱的不变,整体依旧没戏。这话听着简单,做起来门道多。今天我不讲教科书,就聊聊实战。
先找瓶颈,别急着动手
很多人以为瓶颈就是工作的最多的那台设备。其实不一定。我见过一个电机壳加工厂,加工中心忙得冒烟,但真正堵住的是终检工序。检验员手检一个零件要8分钟,而前工序节拍只有3分钟,导致大量成品堆在检验台。老板还纳闷:我检得那么细,怎么反而慢了?这就是典型的瓶颈识别错误。
怎么找瓶颈?我给你三个土办法:
- 看哪里在制品堆得最多,那基本是瓶颈前一道在堵车。
- 看哪个设备的实际产出率远低于它的理论产能,而且经常处于“满负荷”但产出不高。
- 用产能负荷表算,各工序的月度负荷率,最高那个至少是候选瓶颈。
💡 有个更快的直觉判断:你走一圈车间,哪个工位的工人从头到尾没离开过工位,但脚下堆的料越来越多,那准是瓶颈。
找到瓶颈后,得把数据记下来。我建议至少统计一周,别拿一天就说事。因为有些瓶颈是间歇性的,比如换了产品型号就转移了。
第二步,压榨瓶颈,把它的时间掰成两半

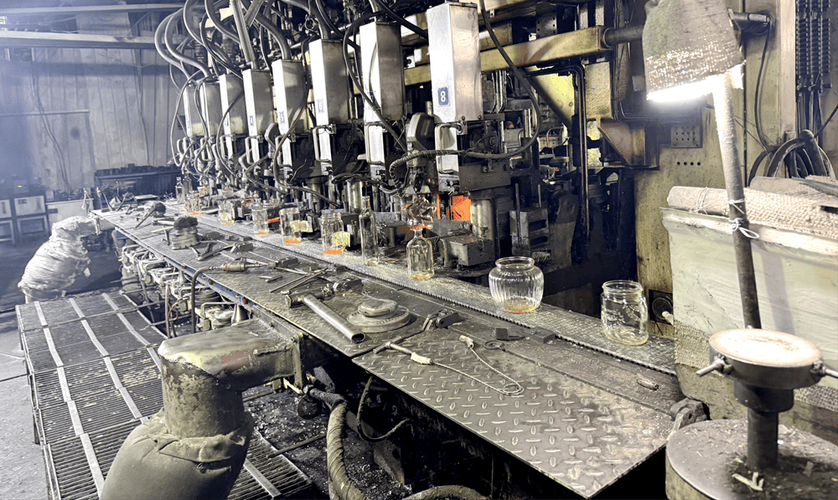
瓶颈工位的时间是最宝贵的。我辅导过一个精密铸造厂,瓶颈是后处理打磨,一天只能磨120件,而需求是200件。老板想加人,我拦住了。我们做了三件事:第一,打磨工位的工具全部按工序顺序挂在触手可及的地方,减少找工具的时间;第二,午饭时间轮换,让打磨机不停机;第三,把复杂件的粗磨外包给一家小厂。结果一周后,瓶颈日产出提到了150件,还差50件,但已经缓解了。
再来就是质量管控。瓶颈工位必须做到“一次合格”。我让他们把关键尺寸的检测仪直接放在工位旁,加工完马上测,避免不良品流入下一道再返工。这一步看似简单,很多人忽略。
记住:瓶颈工位的每一分钟都是系统的一分钟。
第三步,让其他工序围着瓶颈转
这是TOC最反直觉的地方。其他工序明明有余力,但必须放慢,跟紧瓶颈的节拍。这就是“鼓-缓冲-绳子”(DBR)的具体应用。
鼓是瓶颈的节拍,缓冲是瓶颈前的保护库存,绳子是上游投料的约束。简单说,下游要多少,上游才给多少。比如前面那个铸件厂,我们规定打磨工位前缓冲库存低于30件时,上游清理工序必须优先加急投料;而高于50件时,就让清理工序歇一歇。效果是,库存面积直接缩了一半,资金占用也降了。
但这里有个坑:很多工人不理解,觉得在偷懒。我通常会跟班组长说:“你们的目标不是各干各的,而是让整条线跑得最顺。”沟通很重要,否则对策执行不下去。
问:怎样才能准确找到动态瓶颈?
答:如果产品种类多、批量小,瓶颈就可能是流动的。光靠人眼不够,需要用数据。每台设备加装简单计数器,记录实际生产节拍,每天汇总。或者用MES系统调度模块,系统自动计算各工序负荷率,高负载且触发等待就是瓶颈。我见过一个做工程机械的厂子,用电子看板实时显示各工位负荷和库存,瓶颈一目了然,连班组长都会用。
第四步,提升瓶颈,但别乱投钱
前面几步做到位了,瓶颈还是不够,那就该投资。但投资要精准,不是给瓶颈工位再加一台设备就完事。我先让你看一组数据:瓶颈工位故障时间占了多少?换型时间占了多少?小停机呢?通常优化这些“隐性时间”比买设备便宜得多。如果真需要买,也要算清楚投资回报率。
我有个客户,瓶颈是热处理炉,产能不足。我建议他们不要买整条新线,而是在原有炉子的基础上,加装一个预热模块,把装炉量提升20%,成本只有新设备的十分之一。这就是“提升瓶颈”的正确姿势。
问:TOC适合小批量定制化生产吗?
答:太适合了。小批量定制的问题就是瓶颈多变,更需要TOC的动态识别。关键是建好数据采集机制,保持对瓶颈的敏感度。很多定制化工厂用了APS(高级排程)系统,其实就是把TOC思想融入算法,用软件找瓶颈。不过工具只是辅助,你得先理解TOC的逻辑。
数字化:让TOC如虎添翼
现在工业互联网、物联网火了,TOC又翻出新花样。以前靠人工统计工时,现在设备自带传感器,实时上传开工、完工、等待信号。你可以在大屏上看到每个工位的状态,红色表示堵料,绿色表示正常。瓶颈动态识别成了基本操作。更进一步,数字孪生能模拟瓶颈变化,提前预警。可惜很多企业上了系统,不会用,只能当摆设。
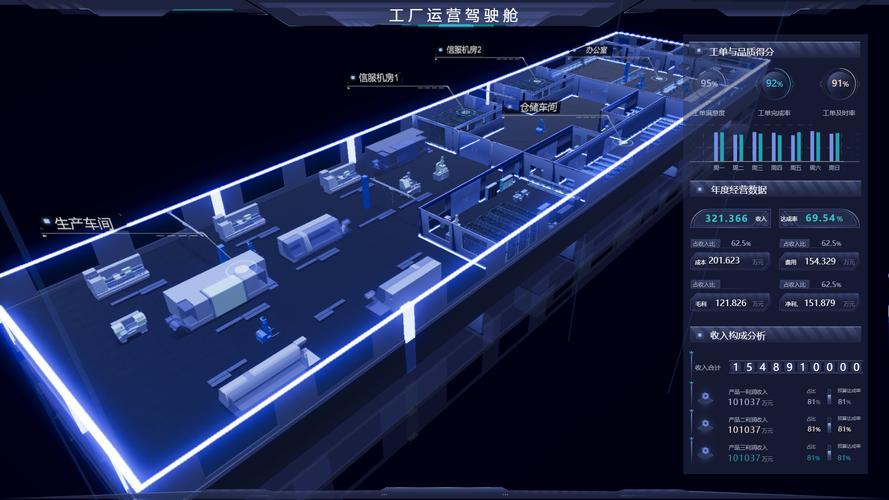
再说一个趋势:AI调度。现在有些智能排产软件,用强化学习自动优化瓶颈利用率。它们能根据实时订单和设备状态,动态调整投料顺序,比人脑快得多。但这是锦上添花,基础还是TOC思想。
我的几句真心话
TOC不是速效药,它更像是诊断工具。你得承认瓶颈存在,然后持续改善。我见过很多老板,刚开始兴致勃勃,三个月没见效就放弃,然后又走回买设备的老路。其实瓶颈改善是渐进式的,只要方向对,每个月都会有惊喜。
最后送你一句话:别让系统跟着设备跑,要让设备跟着瓶颈跑。这是TOC的精髓。
好了,关于约束理论(TOC)的实战分享就到这儿。如果你在车间也遇到类似问题,不妨按这个思路走一圈,也许会有意想不到的收获。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)在机械制造车间的真实打法:先找瓶颈,再谈效率 https://www.dachanpin.com/a/tg/67103.html


