干了二十年铸造,见过太多人一听说铸造就想到黑乎乎的老厂房、呛人的烟尘。说实话,这印象不冤,但早就过时了。现在的铸造车间,干净得像个实验室,工装蓝的工人在数控机床前敲键盘,机器人默默地把砂箱搬来搬去——要是你只记得教科书上的‘砂型铸造’,那可真得重新认识这个行当了。
今天想跟你聊聊铸造工艺,不打算面面俱到,就说几个让我这老家伙都觉得‘哇塞’的变化。你也别嫌我跳跃,想到哪儿聊到哪儿。毕竟这一行,水太深,但有意思的地方也真多。
一、砂型铸造:没那么不堪,但也没那么简单

很多人觉得砂型铸造是‘土办法’,但你知道吗?全球超过60%的铸件,还是用砂型造出来的。尤其是那些几吨重的大型壳体、机床床身,离了砂型还真不行。只不过现在做砂型,早就不用人工一锹一锹地挖砂填实了——射砂机、自动造型线、真空密封造型,全流程自动化。之前去一家做风电轮毂的厂,整个造型车间只看到三个巡检员,手里拿的是一块平板,实时监控砂型的紧实度、透气性、水分。
那一刻我挺感慨的,所谓‘传统工艺’,其实早就被数字技术悄悄换了一层皮。
不过砂型也有它的脾气。最大的痛点就是尺寸精度和表面光洁度拉胯,动不动就给你来个毛刺、飞边、缩松,修磨师傅的角磨机都能磨出火星子来。你问为啥不能用好点的砂?成本呢!型砂的回收率、粘结剂的价格,都是账。说实话,砂型铸造要是能解决粘砂和卷气这两个老毛病,很多精密铸造厂都得喝西北风。
二、熔模铸造:精密件的‘尖子生’,但工序多得让你怀疑人生
说到精密铸造,就绕不开熔模铸造,也就是咱们常说的‘失蜡法’。这玩意儿可是老祖宗传下来的手艺——当年青铜器上的纹路,就是这么铸出来的。现在呢,涡轮叶片、医疗器械、航空航天结构件,非它莫属。蜡模的制造,简直是件艺术活:注射蜡料、修蜡、组树、涂浆、脱蜡、焙烧、浇注……每一步都不能出错,不然就是整批报废。
我记得有次看一个老师傅修蜡模,拿着一把小刮刀,一刀下去,厚度误差不超过0.05毫米,那种手艺,啧啧,机器都未必比得上。但你也知道,这种工艺的成本高得吓人,周期也长——做一个航空级的熔模铸件,没个几周下不来。所以它只适合高附加值、形状特别复杂的产品,你要是拿它造井盖,那纯属想不开。
💡 顺带说一句,现在很多厂用3D打印直接做蜡模或用光固化树脂做熔模,省掉了开金属模具的费用,尤其适合小批量或试制。这个趋势,值得盯紧。
三、压铸和低压铸造:效率与质量的平衡术
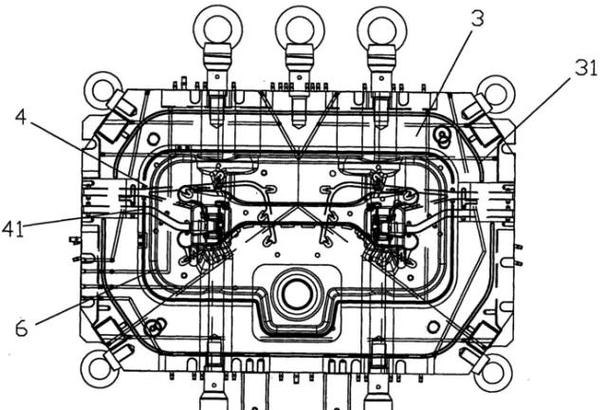
再聊聊压铸。汽车行业的铝合金缸体、转向节、变速器壳体,几乎都是压铸件。高压压铸,周期短、尺寸准、表面也漂亮,特别适合大批量生产。但压铸有个内伤——气孔!因为金属液在高速充型时容易卷气,导致铸件内部有微小气孔,这玩意儿一旦影响到气密性,那就是灾难。所以很多压铸件都会做热处理或搅拌摩擦焊来修补。
低压铸造倒是另一个思路,充型平稳,气孔少,但在效率上就比不上高压压铸。有时候真觉得,铸造这行就是‘鱼和熊掌’的故事。你想要速度,就得忍受缺陷;你想要质量,那效率就得打折。不过近年来,真空高压压铸和局部挤压技术的兴起,正在把这两个优势慢慢往一块儿凑。哪天若真的统一了,整个汽车轻量化格局都会变。
四、3D打印铸造:从‘减材’到‘增材’的降维打击
必须得重点说说3D打印。别一听到3D打印就想起桌面上的小玩具,工业级的砂型3D打印和金属3D打印,早就成了铸造界的‘外挂’。
砂型3D打印,就是用树脂把砂子一层层粘起来,直接做出砂芯和砂型。你想啊,传统制芯要开模具,如果只做一两个件,模具成本能占到整个铸件成本的70%以上。而3D打印呢,直接跳过模具,图纸一导入,喷头一开,几个小时,砂型出来了。尤其适合复杂的变截面内部流道,用传统方式根本抽不出芯,3D打印却能让你把弯弯绕绕的型腔一次成型。有同行用这方法做燃气轮机上的复杂冷却结构,良品率直接从原来的40%飙到95%——这种进步,真是让人又爽又怕,怕的是自己跟不上。
金属3D打印,也就是增材制造,虽然严格来说不算‘铸造工艺’,但很多铸造廠用它来打原型、做小批量高强件,甚至修复模具。钴铬合金、钛合金、镍基高温合金,这些难加工的材料,3D打印反而手到擒来。你可以把它理解成‘数字铸造’——不需要熔炼、浇注、凝固过程,直接一层层堆叠出金属实体,晶粒组织甚至比铸件更细密。不过成本高、速度慢、尺寸受限,目前还取代不了传统的‘浇铸’。

五、那些你不得不知的铸造缺陷——血泪教训
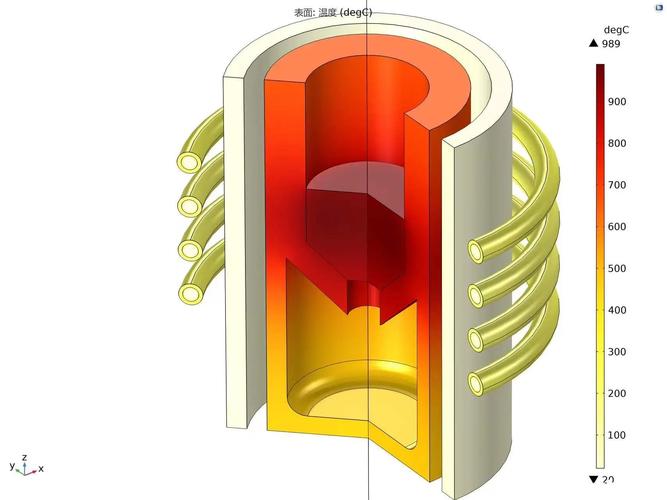
讲工艺就得讲缺陷。收缩孔、缩松、气孔、裂纹、偏析、冷隔……每样缺陷背后都有一段血泪史。尤其缩松,这玩意儿跟跟合金的凝固方式密切相关,真不是靠工人偷懒不偷懒能决定的。我见过一个铸钢件,外表看着完美,结果X光一探伤,内部全是缩松,整炉报废,几十万块就这么打了水漂。后来改用数值模拟软件(比如ProCAST、Flow-3D)事先分析凝固温度场,调整冒口位置和冷铁布置,才把缺陷压下去。
所以现在你去见一个懂行的铸造工程师,人家张口闭口都是‘固相分数’、‘补缩距离’、‘模数法’,你要是还停留在‘凭经验、凭感觉’的老路上,真得小心了。
六、QA:你可能会关心的实际问题

问:想从传统砂型铸造转型到精密铸造,最应该注意什么?
答:别急着上设备。关键在‘设计思维’的转变——精密铸造对拔模斜度、壁厚均匀性、内圆角半径的要求极为苛刻,有时候模具稍微改几毫米,良品率就天差地别。强烈建议先找两三个典型零部件,跟经验丰富的工艺师一起做DFM(面向制造的设计)分析,吃透再投钱。不然你花几百万买的蜡模压注机,只能整天打打简单件。
问:3D打印铸造的成本到底算不算得过来?
答:看批量。如果单件或小批量(比如少于50件)、形状又复杂,3D打印砂型简直是性价比无敌,因为省了模具费。但如果批量上千件,传统射芯机+模具的摊销成本已经压得很低,3D打印那点优势就荡然无存。而且3D打印的砂型表面质量一般略逊于高精度射芯,后处理别忘了算进去。
七、未来趋势:数字化、绿色化,还有‘东数西算’?
你可能觉得铸造跟数据中心八竿子打不着,但别忘了,服务器散热零件的精密铸造需求正在暴涨。这几年‘东数西算’搞的风风火火,液冷板的复杂流道、散热片的超薄翅片,哪个不是铸造的活儿?还有新能源汽车一体化压铸,特斯拉那台9000吨级压铸机,把整个后地板一次性压铸成型,原来几十个零件焊在一起,现在变成一个整体——重量减了10%,强度还高了,这就是铸造的魔力。
✅ 绿色化也很重要。现在环保查得严,传统铸造厂的冲天炉基本淘汰了,换成了中频感应电炉。砂再生系统、除尘设备、废水零排放,这些都是硬性要求。还有‘无套箱高压造型’、‘酯硬化水玻璃砂’,都是冲着减少废气排放来的。
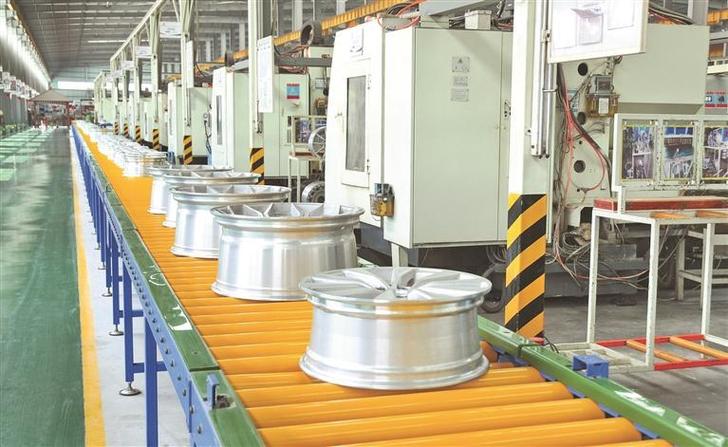
但说实话,行业内也有焦虑。人才断层,年轻人不愿意干这活,觉得又苦又脏。可是你瞧,现在的铸造车间其实挺炫酷的——AGV小车自动送料、工业机器人打磨、数字孪生实时监控熔炼过程,德国人甚至搞出了‘影子工厂’,全程无人值守。
啰啰嗦嗦说了这么多,其实就想表达一个意思:铸造工艺远非‘浇一锅铁水’那么简单,它背后是材料学、流体力学、热力学、机械设计乃至信息技术的硬核交叉。你可以把它当成一门老手艺,但它正在以肉眼可见的速度往高科技的方向狂奔。想入坑的,别怕;已经在坑里的,也别躺平。
什么时候咱们的制造业不再被卡脖子,可能就看这些基础工艺能走多远了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺:从砂型到3D打印,一场正在发生的技术革命 https://www.dachanpin.com/a/tg/67201.html